商机详情 -
浙江机器人点焊生产线检测
焊接电源是点焊质量的重要部件。机器人点焊生产线通常采用中频逆变焊接电源,频率在1000至4000赫兹之间,相比传统工频电源具有响应速度快、输出稳定、能耗低等优点。中频电源能够在极短时间内(几毫秒)完成电流的上升和下降,让焊接过程更加可控。一些更高电源还支持多脉冲焊接技术,通过在主焊接电流前后叠加预热脉冲和回火脉冲,改善焊点的内部组织,提高焊点强度。电源的控制精度通常在±1%以内,确保每个焊点的能量输入保持一致。先进的电源还具备自诊断功能,能够监测变压器温度、电容状态等参数,在异常时提前预警,避免突发故障影响生产。农业机械部件加工适配度高,设备耐环境干扰,贴合农机车间生产条件。浙江机器人点焊生产线检测
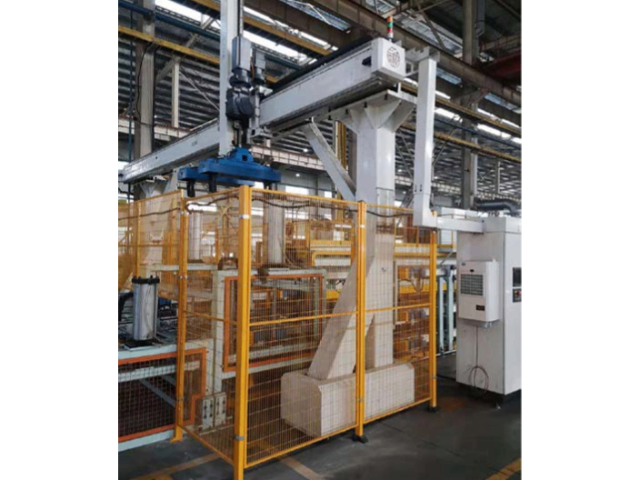
很多制造企业实行两班或三班倒的生产模式,人工产线在夜班时面临工人疲劳、效率下降、质量波动等问题。机器人点焊生产线不受班次影响,24小时都能保持相同的焊接质量和生产节拍。夜班只需安排少量工人负责上下料和巡视,不需要配备完整的焊接班组。这种全天候运行能力让工厂的设备利用率从人工时代的60%至70%提升到85%以上。对于订单量大、交期紧张的企业,多班运行意味着更高的日产量和更短的交付周期。而且,机器人不存在夜班津贴和加班费的问题,夜班的人工成本大幅降低。多班运行的支持让机器人点焊线的产能优势得到充分发挥。徐州智能机器人点焊生产线采用模块化设计,便于生产线的扩展和维护。
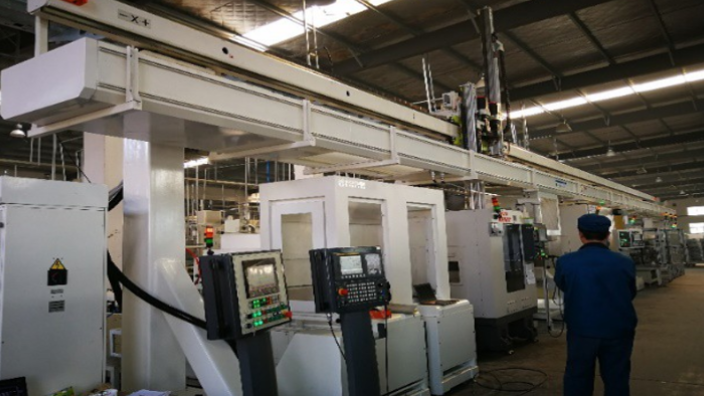
无锡帝木自动化系统科技有限公司机器人点焊生产线,适配仓储物流设备行业货架、托盘、仓储框架等金属构件焊接,可处理普通钢板、型材焊接,满足仓储设备高强度、低成本生产需求。生产线采用标准工业机器人搭配简易工装结构,成本适中,适配仓储设备企业预算与生产规模。支持多工位流水化作业,可连续完成工件上料、焊接、下料流程,适配仓储设备大批量生产模式。性能层面,生产线焊接电源输出稳定,可满足普通钢板焊接强度要求,焊点连接牢固,适配仓储设备重载使用工况。机器人运行稳定,维护简便,可长时间连续作业,减少停机时间,保障生产连续性。配备基础参数监控功能,可实时显示焊接电流、压力等数据,便于现场操作与管理。
性能方面,产线搭载六轴工业机器人,重复定位精度稳定,运动响应迅速,可实现复杂空间轨迹平稳运行。焊接系统采用中频逆变电源,电流输出平稳,搭配伺服加压机构,电极压力可控,确保每点焊接能量一致。单台机器人焊接节拍可达 2–4 秒 / 点,24 小时连续运行无中断,可满足大规模量产节奏。控制系统具备多轴联动能力,轨迹插补顺滑,焊接过程无明显抖动,焊点成型均匀。该产线优势突出,可减少人工依赖,降低高强度作业带来的人力波动风险。焊接过程参数闭环可控,减少人为操作差异导致的质量波动,提升成品一致性。产线集成实时数据采集模块,可记录电流、压力、时间等关键参数,便于生产追溯与工艺优化。设备运行稳定,维护便捷,易损件更换流程简单,日常保养工作量低,长期使用可降低综合运营成本。自动化生产线的运行效率显著提高。
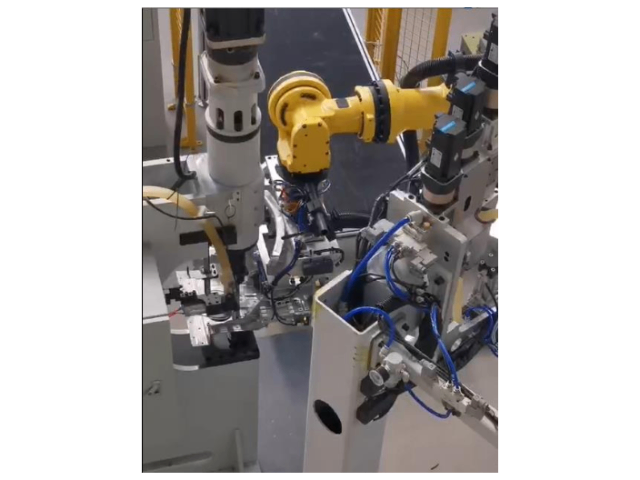
机器人点焊生产线的防护等级直接关系到设备的使用寿命和运行安全。焊接机器人的防护等级通常达到IP67,能够防止粉尘和水的侵入,适应车间内的恶劣环境。控制柜的防护等级通常为IP54或更高,内部电气元件得到有效保护。焊接电源和变位机也具备相应的防护设计,能够在高温、高湿、多粉尘的环境中稳定运行。高防护等级让设备的故障率降低,维修间隔延长,减少了因环境因素导致的停机。对于工作环境较差的工厂,如铸造、冲压车间,高防护等级的机器人点焊线能够长期稳定运行,不需要频繁的清洁和维护,降低了设备管理的工作量。生产线的智能化管理,提升了生产调度的灵活性。镇江流水机器人点焊生产线安装
整套产线落地部署灵活,可依据车间地形,调整设备整体摆放位置。浙江机器人点焊生产线检测
汽车座椅骨架由数十根钢管和冲压件焊接而成,焊点数量多、空间狭小,人工焊接难度大。机器人点焊生产线在座椅骨架制造中表现出色。多台机器人从不同方向同时焊接,配合伺服变位机快速翻转骨架,整线节拍可控制在40至60秒。座椅骨架的管材直径通常在16至32毫米之间,焊接电流需要根据管壁厚度自动调节。机器人点焊线通过参数自适应功能,能够根据不同位置的板厚自动匹配焊接电流,无需人工干预。座椅属于安全件,焊接强度要求严格,机器人焊接的每个焊点都有完整的参数记录,满足车企对可追溯性的要求。对于同时生产多款座椅的企业,机器人点焊线的快速换型能力让不同骨架的切换时间压缩到分钟级别。浙江机器人点焊生产线检测