商机详情 -
镇江流水机器人点焊生产线上下料
焊点质量直接决定了产品的结构强度和外观表现。机器人点焊生产线通过恒流控制和恒压控制两种模式,确保每个焊点的热量输入和电极压力保持一致。恒流模式适用于厚度变化不大的工件,电流在设定时间内保持稳定;恒压模式则通过监测电极间电压变化来判断焊点状态,在焊核形成后自动切断电流。两种模式可以单独使用,也可以组合使用,适应不同材料和板厚的焊接需求。机器人焊接的焊点直径波动范围通常控制在±0.5毫米以内,远小于人工焊接的波动范围。此外,焊接参数全部由系统记录,每个焊点的电流、电压、压力、时间都可查询,为质量分析和工艺优化提供了数据基础。这种可追溯的质量管理方式是人工焊接无法实现的。泵体底座焊接减震效果佳,削弱设备运行噪音,优化整体使用体验。镇江流水机器人点焊生产线上下料
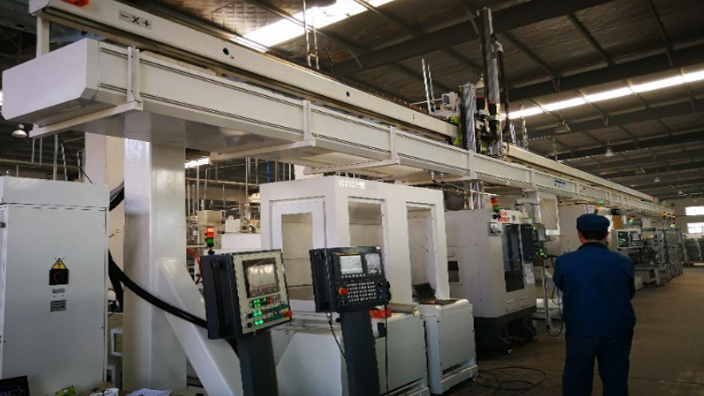
不同的焊接任务对机器人的负载能力有不同要求。点焊工艺通常不需要很大的负载,因为焊接时电极施加的压力由伺服加压系统提供,机器人手臂只需承担自身重量和电缆的重量。但在一些特殊场景中,如焊接大型工件或配合重型变位机,机器人需要具备更大的负载能力。主流的点焊机器人负载范围在6公斤至200公斤之间,企业可以根据工件重量和焊接范围选择合适的型号。负载能力的匹配直接影响机器人的运动速度和加速度,选型过大会增加成本,选型过小则可能导致运动不够灵活。合理的负载配置让机器人在满足焊接需求的同时保持较高的运动效率,也让整线的节拍达到设计目标。上海机器人点焊生产线机床床身焊接刚性十足,结构不易变形,守护机床长期加工精度水平。
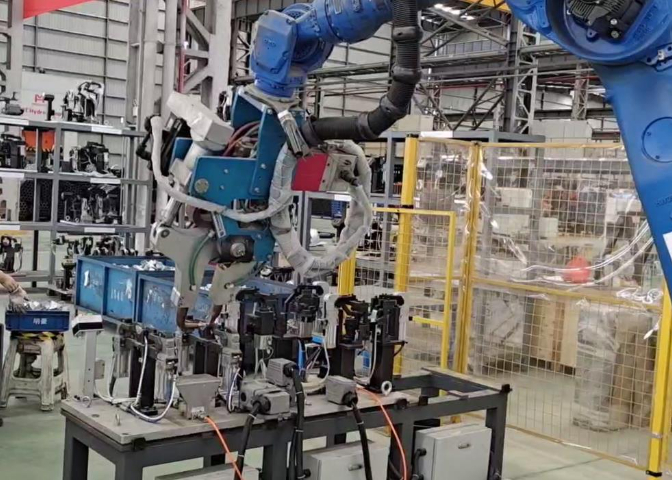
机器人点焊生产线在汽车白车身制造中已成为主流配置。一条完整的点焊产线通常包含多台焊接机器人、柔性夹具、自动输送系统及中间控制单元。汽车车身由数百个冲压件组成,焊点数量通常在3000至5000个之间,依靠人工完成不*效率低,而且焊点质量难以保持一致。机器人点焊线能在单一节拍内完成多个焊点的连续作业,单台机器人每分钟可执行数十次焊接动作,整线节拍可控制在60秒以内。对于多车型共线生产的需求,机器人通过切换程序即可适应不同车型的焊接路径,无需大规模更换硬件。夹具采用快速换型结构,换型时间可压缩至十分钟以内。这种柔性化设计让同一条产线能够覆盖轿车、SUV、MPV等多种车型的焊接任务,大幅降低了设备闲置率,也让工厂在车型切换时不再面临产线停摆的困境。
点焊作业会产生较大的噪音,主要来源于电极碰撞工件的声音和气动元件的排气声。机器人点焊生产线通过优化电极运动轨迹和采用伺服加压系统,降低了碰撞噪音。伺服加压替代了传统的气缸加压,消除了气缸排气的噪音源。整线还可以加装隔音罩,将噪音控制在85分贝以下,改善车间的工作环境。相比人工点焊线100分贝以上的噪音水平,机器人点焊线的噪音降低了一个档次。噪音的降低不*保护了工人的听力健康,也让工厂更容易通过环保部门的噪音检测。对于在居民区附近或对工作环境有要求的工厂,低噪音的机器人点焊线是更合适的选择。自动化生产线的设计考虑了人机协作。
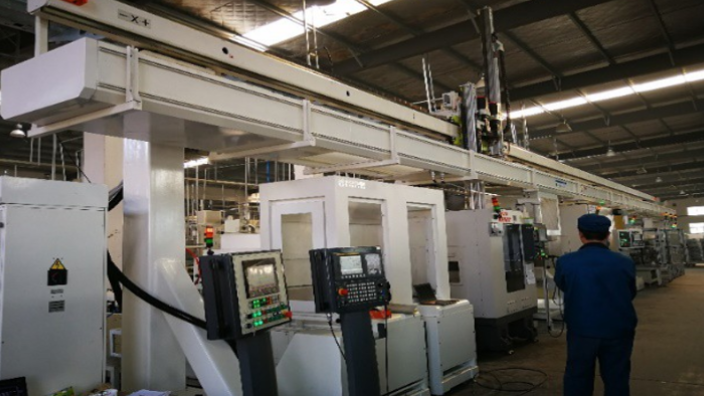
现代产品经常使用多种材料的组合,如钢与铝、不锈钢与镀锌板等。不同材料的导电率、导热率和熔点差异很大,对焊接参数的要求也不同。机器人点焊生产线支持多组焊接参数的存储和切换,针对不同材料组合可以调用对应的电流、时间和压力参数。对于钢铝异种材料的焊接,系统采用特殊的焊接波形控制,先用大电流击穿铝板表面的氧化层,再用小电流完成焊核形成,避免铝板被烧穿。不锈钢的电阻率高,需要更大的焊接电流,机器人可以自动切换到对应的参数组。这种多材料适应能力让一条产线能够焊接多种材料组合的产品,减少了为不同材料单独建设产线的需要,降低了设备投资总额。包装机械机架焊接精度高,设备运行震动小,保障整机运转稳定性。连云港机器人点焊生产线服务商
模块化部件组成,设备检修与配件更换便捷,降低后期维护投入与时长。镇江流水机器人点焊生产线上下料
点焊过程中会产生大量热量,电极和焊接电缆需要有效的冷却才能保持稳定的工作状态。机器人点焊生产线配备的冷却系统,通常采用循环水冷方式。冷却水的流量和温度由控制器实时调节,确保电极温度始终在允许范围内。当冷却水温度过高或流量不足时,系统会自动降低焊接频率或停机报警,防止因过热导致的焊接质量问题。一些产线还采用油冷方式,冷却效果更好,适用于高频率焊接的场景。冷却系统的稳定运行直接影响电极寿命和焊点质量,因此在选型时需要关注冷却能力是否与焊接频率匹配。良好的冷却设计让机器人点焊线在长时间连续运行时依然保持稳定的焊接性能。镇江流水机器人点焊生产线上下料