商机详情 -
扬州流水机器人点焊生产线搭建
产品质量的稳定性来源于工艺的一致性。人工焊接时,不同工人的手法、力度、节奏都有差异,即使是同一个工人,在不同时间段的操作也会有波动。机器人点焊生产线通过程序化控制,让每一次焊接的电流、时间、压力、速度都完全相同,不受人员、时间、情绪等因素影响。这种工艺一致性让产品的焊点强度、外观质量和尺寸精度都保持在稳定的范围内。对于需要通过(生产件批准程序)的汽车零部件来说,工艺一致性是客户审核的重点。机器人点焊线提供的稳定工艺让企业在面对客户审核时更加从容,也让产品在市场上的口碑更加可靠。机器人焊接系统可实现多种焊接模式,灵活多变。扬州流水机器人点焊生产线搭建
机器人点焊生产线需要与工厂的其他系统进行数据交互,通讯能力是衡量产线集成水平的重要指标。主流的机器人控制器支持Profinet、EtherNet/IP、ModbusTCP等工业通讯协议,可以与PLC、MES、ERP等系统无缝对接。通过OPCUA协议,产线数据可以上传至云端平台,实现远程监控和数据分析。整线的I/O信号通过总线传输,减少了布线数量和接点故障率。与自动上下料系统的集成让工件从入库到焊接完成全程无人化,AGV或输送线将工件送到上料位,机器人完成焊接后,成品自动流转到下一工序。这种高度集成的产线让工厂的物流和信息流更加顺畅,也为后续引入更多自动化设备打下了基础。常州机器人点焊生产线通过数据采集,生产线的效率得以提升。
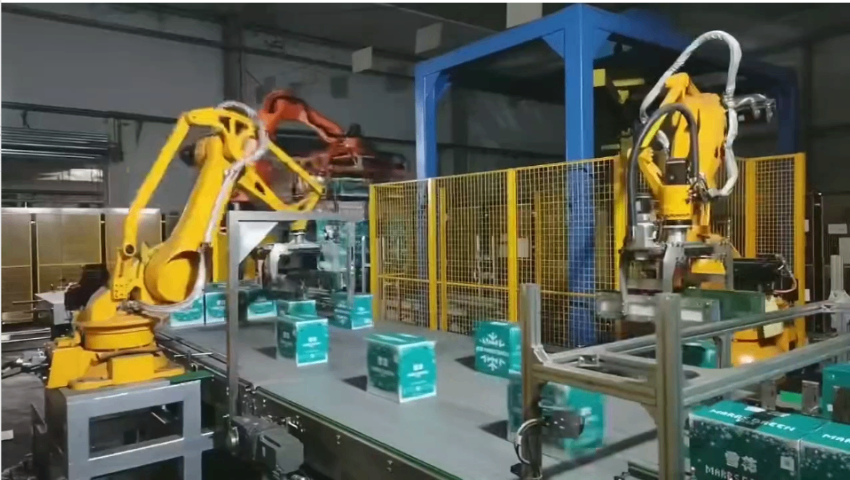
焊点质量直接决定了产品的结构强度和外观表现。机器人点焊生产线通过恒流控制和恒压控制两种模式,确保每个焊点的热量输入和电极压力保持一致。恒流模式适用于厚度变化不大的工件,电流在设定时间内保持稳定;恒压模式则通过监测电极间电压变化来判断焊点状态,在焊核形成后自动切断电流。两种模式可以单独使用,也可以组合使用,适应不同材料和板厚的焊接需求。机器人焊接的焊点直径波动范围通常控制在±0.5毫米以内,远小于人工焊接的波动范围。此外,焊接参数全部由系统记录,每个焊点的电流、电压、压力、时间都可查询,为质量分析和工艺优化提供了数据基础。这种可追溯的质量管理方式是人工焊接无法实现的。
五金配件种类繁多,包括铰链、滑轨、支架、弹簧座等,单个零件体积小但焊点要求严格。传统人工点焊在这类产品上经常出现虚焊、焊穿等问题,尤其在薄板件的焊接中,人工很难控制电流和压力的匹配。机器人点焊生产线通过恒流控制技术,能在焊接过程中实时调节电流输出,确保每一个焊点的能量输入保持稳定。对于五金件这种小批量、多品种的生产模式,机器人点焊线支持离线编程,操作人员在电脑上模拟焊接路径后直接导入机器人,不需要在产线上逐一示教。这种方式让新产品导入的时间从几天缩短到几个小时。夹具采用模块化设计,针对不同零件只需更换局部模块,降低了夹具的制作和维护成本,让五金企业也能用上自动化焊接方案。机器人焊接技术的应用提升了生产安全性。
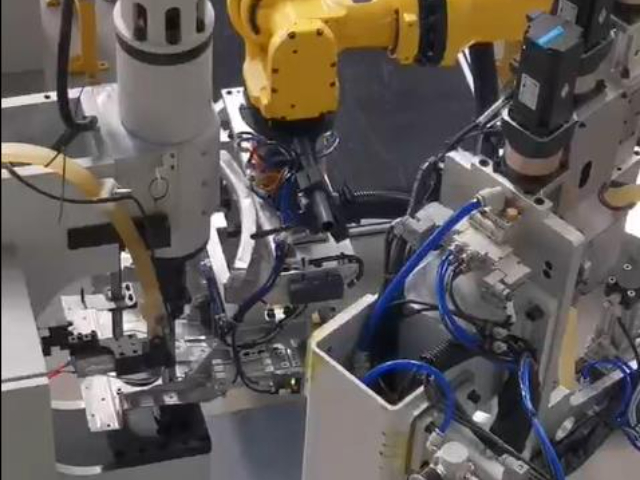
新能源汽车电池托盘通常由铝板或钢铝混合材料制成,焊接工艺要求严格。铝合金的导热系数高,焊接时热量散失快,需要更大的焊接电流和更短的焊接时间。机器人点焊生产线针对这类材料做了专项优化,采用中频逆变焊接电源,能够在极短时间内输出大电流,同时配合伺服加压系统,在焊点形成的瞬间施加稳定的电极压力。整线配备焊缝跟踪系统,即使工件存在一定的装配偏差,机器人也能自动修正焊接位置,避免焊偏。电池托盘属于安全件,焊接质量直接关系到整车安全,机器人点焊的可追溯性让每一个焊点都有完整的参数记录,满足车企对质量档案的要求。这种产线在新能源汽车零部件工厂中的需求正在快速增长。点焊焊钳可灵活调节角度,多角度完成焊接,突破工件结构位置限制。徐州智能机器人点焊生产线搭建
产线噪音控制合理,运行过程噪音低,营造更为舒适的车间生产环境。扬州流水机器人点焊生产线搭建
无锡帝木自动化系统科技有限公司机器人点焊生产线,适配工程机械领域金属结构件焊接,涵盖挖掘机、装载机、起重机等设备的框架、支架、连接座等部件,可处理中厚板焊接,满足工程机械高强度焊接需求。生产线采用重载工业机器人,适配重型工件搬运与焊接,搭配工装夹具,保障工件装夹牢固,焊接过程稳定。支持多工位布局,可同时完成多个工件焊接,适配工程机械多品种、中大批量生产模式。性能方面,生产线采用大电流焊接电源,输出功率稳定,可满足中厚板熔深要求,焊点连接强度高,适配工程机械重载工况。机器人运动精度高,可完成复杂轨迹焊接,适配工程机械结构复杂、焊点分布不规则特点。配备焊接质量在线检测模块,可实时识别焊点缺陷,及时预警,减少不合格品产出。扬州流水机器人点焊生产线搭建