商机详情 -
扬州机器人点焊生产线调试
焊点质量直接决定了产品的结构强度和外观表现。机器人点焊生产线通过恒流控制和恒压控制两种模式,确保每个焊点的热量输入和电极压力保持一致。恒流模式适用于厚度变化不大的工件,电流在设定时间内保持稳定;恒压模式则通过监测电极间电压变化来判断焊点状态,在焊核形成后自动切断电流。两种模式可以单独使用,也可以组合使用,适应不同材料和板厚的焊接需求。机器人焊接的焊点直径波动范围通常控制在±0.5毫米以内,远小于人工焊接的波动范围。此外,焊接参数全部由系统记录,每个焊点的电流、电压、压力、时间都可查询,为质量分析和工艺优化提供了数据基础。这种可追溯的质量管理方式是人工焊接无法实现的。机器人焊接技术在航空航天领域也有应用。扬州机器人点焊生产线调试
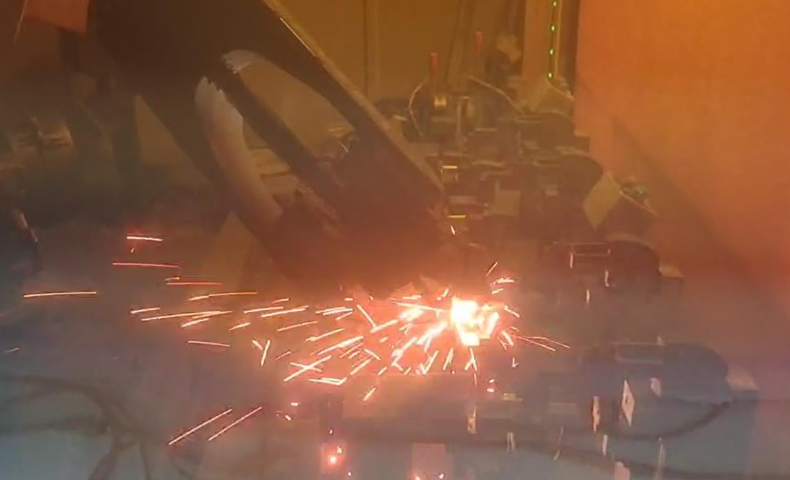
无锡帝木自动化系统科技有限公司机器人点焊生产线,适配仓储物流设备行业货架、托盘、仓储框架等金属构件焊接,可处理普通钢板、型材焊接,满足仓储设备高强度、低成本生产需求。生产线采用标准工业机器人搭配简易工装结构,成本适中,适配仓储设备企业预算与生产规模。支持多工位流水化作业,可连续完成工件上料、焊接、下料流程,适配仓储设备大批量生产模式。性能层面,生产线焊接电源输出稳定,可满足普通钢板焊接强度要求,焊点连接牢固,适配仓储设备重载使用工况。机器人运行稳定,维护简便,可长时间连续作业,减少停机时间,保障生产连续性。配备基础参数监控功能,可实时显示焊接电流、压力等数据,便于现场操作与管理。连云港流水机器人点焊生产线解决方案机器人焊接技术的创新推动了行业发展。
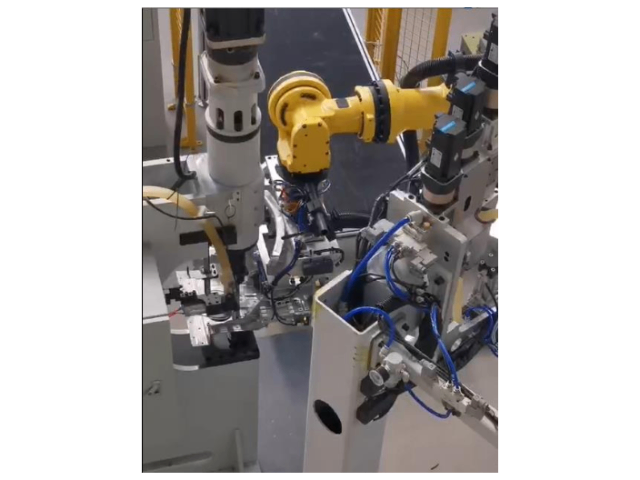
汽车消声器由多层金属板和管道焊接而成,形状不规则,焊接位置分散。人工焊接消声器时,工人需要在狭窄的空间内操作,不*效率低,而且容易出现漏焊。机器人点焊生产线配合三维变位机,可以从多个角度接近消声器的各个焊点,完成人工难以触及的位置的焊接。整线采用视觉引导技术,自动识别消声器的型号和位置,调用对应的焊接程序。消声器属于排气系统部件,焊接密封性要求高,机器人焊接的一致性让每个消声器的焊缝质量都保持在同一水平。对于同时生产多种规格消声器的企业,机器人点焊线的快速换型能力让不同产品的切换时间大幅缩短,提高了产线的利用效率。
机器人点焊生产线在汽车白车身制造中已成为主流配置。一条完整的点焊产线通常包含多台焊接机器人、柔性夹具、自动输送系统及中间控制单元。汽车车身由数百个冲压件组成,焊点数量通常在3000至5000个之间,依靠人工完成不*效率低,而且焊点质量难以保持一致。机器人点焊线能在单一节拍内完成多个焊点的连续作业,单台机器人每分钟可执行数十次焊接动作,整线节拍可控制在60秒以内。对于多车型共线生产的需求,机器人通过切换程序即可适应不同车型的焊接路径,无需大规模更换硬件。夹具采用快速换型结构,换型时间可压缩至十分钟以内。这种柔性化设计让同一条产线能够覆盖轿车、SUV、MPV等多种车型的焊接任务,大幅降低了设备闲置率,也让工厂在车型切换时不再面临产线停摆的困境。机床床身焊接刚性十足,结构不易变形,守护机床长期加工精度水平。
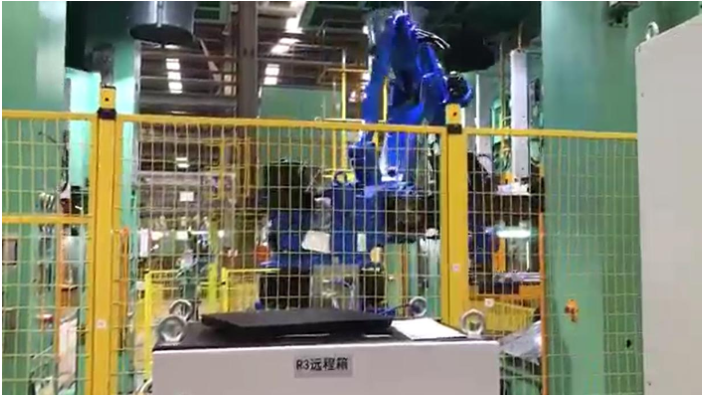
电机定转子的焊接对精度要求较高。定子铁芯由硅钢片叠压而成,焊接时不能损伤绝缘涂层;转子的焊点分布在圆周上,位置精度要求严格。机器人点焊生产线在电机制造中采用小电流焊接模式,配合高精度视觉定位系统,确保焊点位置偏差控制在极小范围内。对于大批量生产的微特电机,机器人点焊线的节拍可以做到20至30秒,满足高效生产的需求。电机属于旋转部件,焊接强度直接影响产品寿命,机器人焊接的一致性让每台电机的焊点质量都保持在同一水平。随着新能源汽车驱动电机需求的增长,机器人点焊线在电机行业的应用正在快速扩展,成为电机企业提升产能和质量的重要手段。整套产线编程操作简单,上手门槛低,普通工作人员经过培训即可熟练使用。浙江智能工厂机器人点焊生产线装配
机器人关节运转顺滑,长时间作业磨损低,有效延长设备整体使用寿命。扬州机器人点焊生产线调试
人工成本持续上升是制造业面临的普遍问题。一条传统的人工点焊线通常需要8至15名操作工人,而机器人点焊生产线只需2至3名技术人员负责上下料和日常维护。以长三角地区为例,一名点焊工人的年综合成本约8至12万元,一条线每年可节省60至100万元的人工支出。更重要的是,点焊岗位招工越来越难,年轻人不愿意从事重复性强、工作环境差的焊接作业。机器人点焊线把人从高温、噪音、烟尘的环境中解放出来,只需要在上下料环节配置少量工人。这种用工模式的转变不*解决了招工难题,也让企业在人员流动时不再担心产能波动。技术人员经过短期培训即可上岗,岗位门槛的降低也拓宽了企业的用人选择。扬州机器人点焊生产线调试