商机详情 -
南通机器人点焊生产线工作站
集装箱由波纹板和框架焊接而成,板材厚度在1.5至3毫米之间,焊缝长度大、焊点密集。人工焊接集装箱时,工人需要在高空或狭窄空间内长时间作业,劳动强度大、安全风险高。机器人点焊生产线可以在地面完成大部分焊接任务,配合升降平台和旋转工作台,让机器人从合适的角度接近焊缝。整线采用长行程焊接模式,机器人沿焊缝连续移动并在预设位置点焊,效率远高于人工。集装箱属于出口产品,外观和结构强度都有严格要求,机器人焊接的均匀焊点让集装箱的整体质量更加可靠。对于年产量数万台的集装箱企业,机器人点焊线是提升产能、改善工作条件的理想选择。食品机械部件焊接易清洁,防腐性能优异,严格贴合食品生产规范。南通机器人点焊生产线工作站
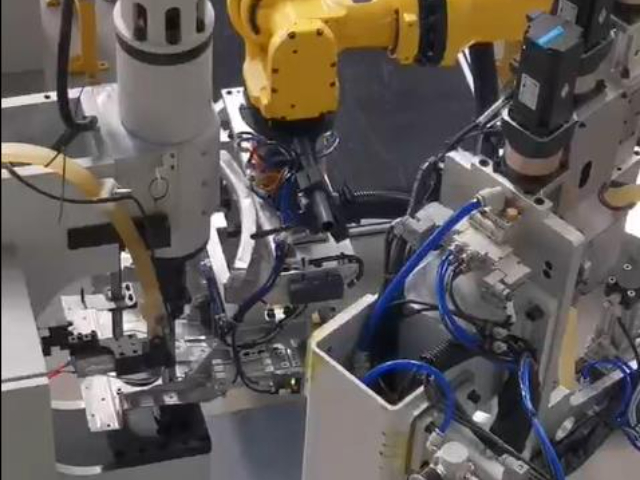
焊接电源是点焊质量的重要部件。机器人点焊生产线通常采用中频逆变焊接电源,频率在1000至4000赫兹之间,相比传统工频电源具有响应速度快、输出稳定、能耗低等优点。中频电源能够在极短时间内(几毫秒)完成电流的上升和下降,让焊接过程更加可控。一些更高电源还支持多脉冲焊接技术,通过在主焊接电流前后叠加预热脉冲和回火脉冲,改善焊点的内部组织,提高焊点强度。电源的控制精度通常在±1%以内,确保每个焊点的能量输入保持一致。先进的电源还具备自诊断功能,能够监测变压器温度、电容状态等参数,在异常时提前预警,避免突发故障影响生产。宿迁机器人点焊生产线服务商配备工装快速切换结构,产品换型耗时短,适配多品种小批量的生产模式。
汽车座椅骨架由数十根钢管和冲压件焊接而成,焊点数量多、空间狭小,人工焊接难度大。机器人点焊生产线在座椅骨架制造中表现出色。多台机器人从不同方向同时焊接,配合伺服变位机快速翻转骨架,整线节拍可控制在40至60秒。座椅骨架的管材直径通常在16至32毫米之间,焊接电流需要根据管壁厚度自动调节。机器人点焊线通过参数自适应功能,能够根据不同位置的板厚自动匹配焊接电流,无需人工干预。座椅属于安全件,焊接强度要求严格,机器人焊接的每个焊点都有完整的参数记录,满足车企对可追溯性的要求。对于同时生产多款座椅的企业,机器人点焊线的快速换型能力让不同骨架的切换时间压缩到分钟级别。
制造业普遍面临招工难的问题,点焊岗位尤其突出。工作环境差、劳动强度大、技能要求高,让年轻人对点焊岗位望而却步。机器人点焊生产线从根本上改变了用工结构,把繁重的焊接工作交给机器人,人只需负责上下料和简单的设备看管。这种用工模式对工人的技能要求大幅降低,普通劳动力经过短期培训即可胜任。一些企业反映,引入机器人点焊线后,不再需要为招不到点焊工而发愁,产线的人员配置从十几人减少到两三人,而且不受节假日和人员流动的影响。对于劳动力成本持续上升的地区,机器人点焊线是应对用工荒、稳定产能的务实选择。自动化生产线的设计考虑了人机协作。
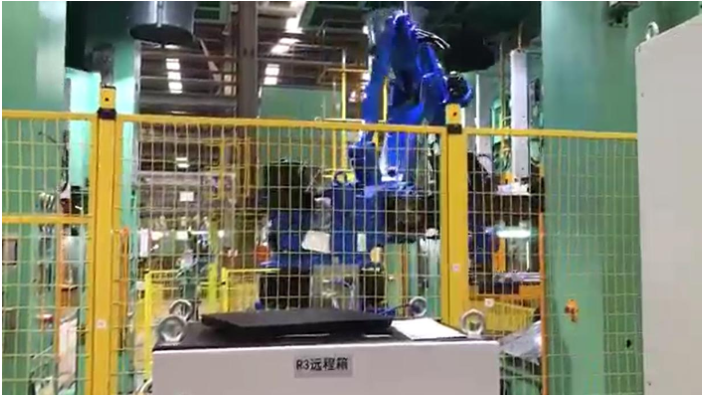
新能源汽车电池托盘通常由铝板或钢铝混合材料制成,焊接工艺要求严格。铝合金的导热系数高,焊接时热量散失快,需要更大的焊接电流和更短的焊接时间。机器人点焊生产线针对这类材料做了专项优化,采用中频逆变焊接电源,能够在极短时间内输出大电流,同时配合伺服加压系统,在焊点形成的瞬间施加稳定的电极压力。整线配备焊缝跟踪系统,即使工件存在一定的装配偏差,机器人也能自动修正焊接位置,避免焊偏。电池托盘属于安全件,焊接质量直接关系到整车安全,机器人点焊的可追溯性让每一个焊点都有完整的参数记录,满足车企对质量档案的要求。这种产线在新能源汽车零部件工厂中的需求正在快速增长。采用模块化设计,便于生产线的扩展和维护。镇江机器人点焊生产线供应商
机器人点焊技术的引入,提升了企业的生产能力。南通机器人点焊生产线工作站
电极是点焊工艺中的消耗件,其寿命直接影响生产成本和焊点质量。机器人点焊生产线通过焊接参数的优化和电极压力的稳定控制,有效延长了电极的使用寿命。人工焊接时,由于压力波动大,电极容易出现过度磨损或粘连,寿命通常在几千次焊接。机器人焊接的压力控制精度高,电极磨损更加均匀,寿命可延长至上万次焊接。系统还具备电极寿命监测功能,通过统计焊接次数和监测电极电阻变化,在电极接近寿命终点时自动提醒更换,避免因电极老化导致的焊点质量下降。一些产线还配备了自动修磨装置,对轻微磨损的电极进行在线修磨,进一步降低了电极消耗成本。电极寿命的延长意味着停机换电极的次数减少,产线的有效运行时间更长。南通机器人点焊生产线工作站