商机详情 -
镇江流水机器人点焊生产线工作站
变位机是机器人点焊生产线中不可缺少的辅助设备,它负责将工件翻转到适合焊接的角度。单轴变位机可以实现0至360度的连续旋转,双轴变位机则增加了翻转功能,让机器人可以从多个角度接近焊点。变位机与机器人的协同控制是产线稳定运行的关键。控制器根据焊接程序自动指挥变位机在合适的时机旋转到指定角度,机器人在变位机停止后迅速完成焊接,然后变位机旋转到下一个位置。这种协同让一台机器人能够完成原本需要两到三台机器人才能覆盖的焊接任务,减少了机器人数量,降低了设备投资。高级变位机还具备力矩限制功能,当工件超出允许范围时自动报警,防止因工件装夹不良导致的焊接事故。机器人点焊技术的引入,提升了企业的生产能力。镇江流水机器人点焊生产线工作站
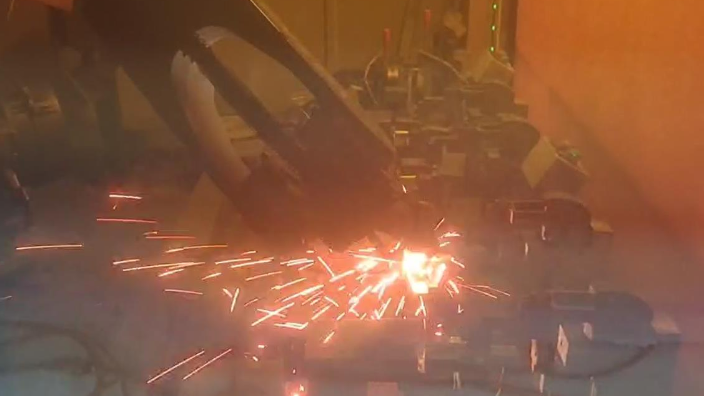
企业在引入自动化设备时,投资回报是决策的关键依据。机器人点焊生产线的单条线投资通常在200万至600万元之间,具体取决于机器人数量、夹具复杂度和自动化程度。以一条4机器人的点焊线为例,年节省人工成本约40万至60万元,加上焊接缺陷减少带来的材料节省和返修成本降低,综合年收益可达60万至80万元。按此计算,投资回收期约为3至5年。考虑到机器人的使用寿命通常在10年以上,回收期之后的每年都是净收益。而且随着人工成本的逐年上升,回收期还在不断缩短。很多企业在实际运行中发现,机器人点焊线的实际回报比预期更快,因为产能提升带来的订单增长也是一笔可观的收入。镇江流水机器人点焊生产线工作站点焊机器人运动轨迹流畅,可深入狭小工位,完成复杂结构工件的焊接作业。
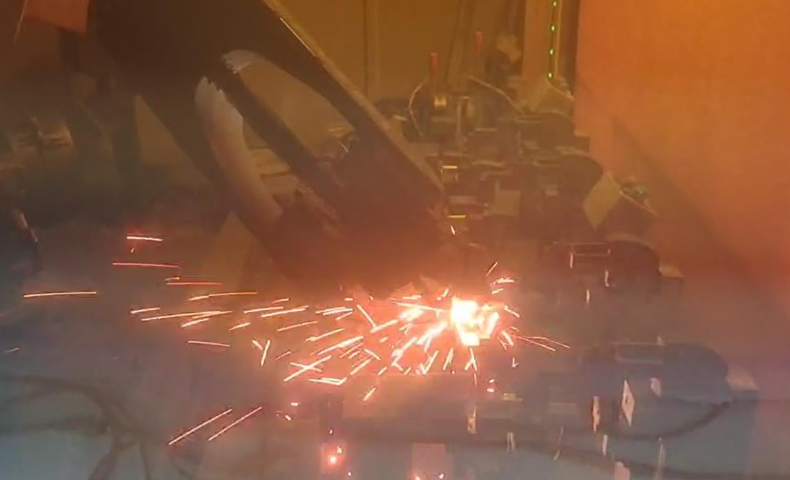
工厂的土地和厂房资源日益紧张,设备的占地面积成为选型时的重要考量。机器人点焊生产线采用紧凑型布局设计,多台机器人围绕一个中心变位机布置,共享上下料区域,比传统的多工位人工产线节省30%至50%的占地面积。以一条6机器人、200焊点的产线为例,占地面积通常在150至200平方米之间,而同等产能的人工产线需要300平方米以上。紧凑的布局还带来了物料运输距离的缩短,工件在各工位之间的流转更加顺畅。对于新建工厂来说,更小的占地面积意味着更低的厂房建设成本;对于老工厂改造来说,机器人点焊线可以在有限的空间内实现产能的提升。占地面积的优化让企业在寸土寸金的工业园区中获得了更大的布局灵活性。
重复定位精度是机器人点焊线能否稳定焊接的基础。工业焊接机器人的重复定位精度通常在±0.05毫米至±0.1毫米之间,这意味着机器人每次回到同一位置时,偏差不会超过一根头发丝的直径。对于点焊工艺来说,电极前列需要准确对准焊点中心,偏移过大会导致焊偏、虚焊或电极磨损加剧。机器人点焊生产线通过高精度减速器和编码器的配合,保证了长时间运行后依然保持稳定的定位能力。即使在连续运行数月后,机器人的定位精度也不会出现明显衰减。相比之下,人工操作的定位偏差通常在1至2毫米,而且会随着工作时间增加而变大。这种稳定的重复定位能力是机器人点焊线在质量一致性方面优于人工的根本原因。农业机械部件加工适配度高,设备耐环境干扰,贴合农机车间生产条件。
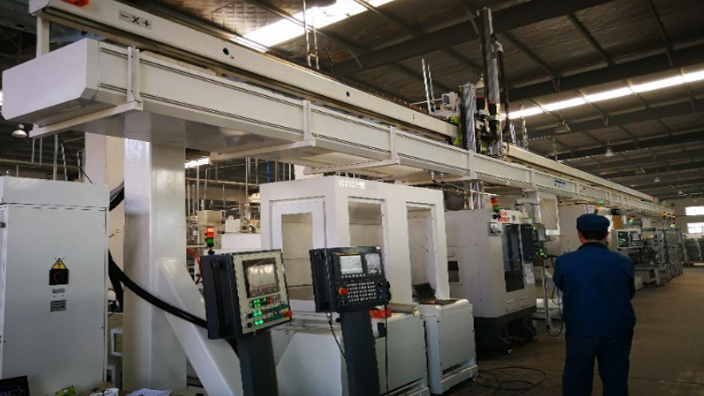
管理一条人工点焊线需要面对排班、考勤、技能考核、质量抽检等多项工作。人员的技能水平参差不齐,质量波动难以控制。机器人点焊生产线把这些管理问题大幅简化。产线的运行由程序控制,不受人员状态影响,排班只需安排上下料工人,管理复杂度降低。质量管理从"管人"转向"管参数",工程师只需关注焊接参数是否在合理范围内,不需要逐个检查工人的操作手法。生产数据自动采集,日报、周报、月报由系统生成,减少了统计工作量。对于多条产线并行的工厂,一名技术主管可以同时管理多条机器人点焊线,而管理同等产能的人工产线则需要更多的管理人员。管理难度的降低让企业可以把更多精力放在工艺优化和产能提升上。生产线的设计符合工业4.0标准,具备高度智能化。镇江流水机器人点焊生产线工作站
通过智能化管理,实时监控焊接质量,确保产品合格率。镇江流水机器人点焊生产线工作站
人工成本持续上升是制造业面临的普遍问题。一条传统的人工点焊线通常需要8至15名操作工人,而机器人点焊生产线只需2至3名技术人员负责上下料和日常维护。以长三角地区为例,一名点焊工人的年综合成本约8至12万元,一条线每年可节省60至100万元的人工支出。更重要的是,点焊岗位招工越来越难,年轻人不愿意从事重复性强、工作环境差的焊接作业。机器人点焊线把人从高温、噪音、烟尘的环境中解放出来,只需要在上下料环节配置少量工人。这种用工模式的转变不*解决了招工难题,也让企业在人员流动时不再担心产能波动。技术人员经过短期培训即可上岗,岗位门槛的降低也拓宽了企业的用人选择。镇江流水机器人点焊生产线工作站