商机详情 -
南通智能机器人点焊生产线调试
产品质量的稳定性来源于工艺的一致性。人工焊接时,不同工人的手法、力度、节奏都有差异,即使是同一个工人,在不同时间段的操作也会有波动。机器人点焊生产线通过程序化控制,让每一次焊接的电流、时间、压力、速度都完全相同,不受人员、时间、情绪等因素影响。这种工艺一致性让产品的焊点强度、外观质量和尺寸精度都保持在稳定的范围内。对于需要通过(生产件批准程序)的汽车零部件来说,工艺一致性是客户审核的重点。机器人点焊线提供的稳定工艺让企业在面对客户审核时更加从容,也让产品在市场上的口碑更加可靠。机器人关节运转顺滑,长时间作业磨损低,有效延长设备整体使用寿命。南通智能机器人点焊生产线调试
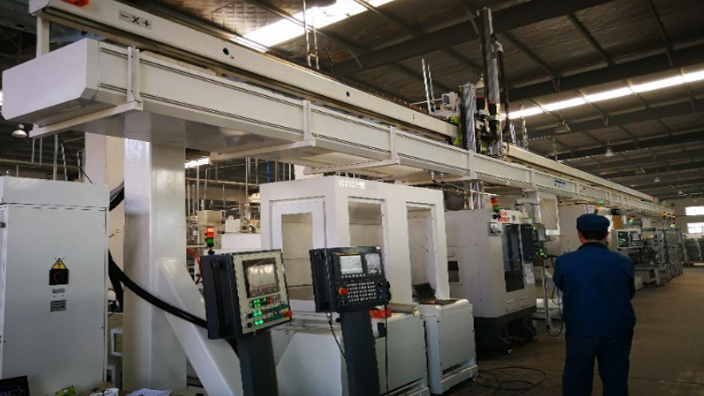
很多制造企业实行两班或三班倒的生产模式,人工产线在夜班时面临工人疲劳、效率下降、质量波动等问题。机器人点焊生产线不受班次影响,24小时都能保持相同的焊接质量和生产节拍。夜班只需安排少量工人负责上下料和巡视,不需要配备完整的焊接班组。这种全天候运行能力让工厂的设备利用率从人工时代的60%至70%提升到85%以上。对于订单量大、交期紧张的企业,多班运行意味着更高的日产量和更短的交付周期。而且,机器人不存在夜班津贴和加班费的问题,夜班的人工成本大幅降低。多班运行的支持让机器人点焊线的产能优势得到充分发挥。南通智能机器人点焊生产线调试自动化生产线的运行成本逐渐降低。
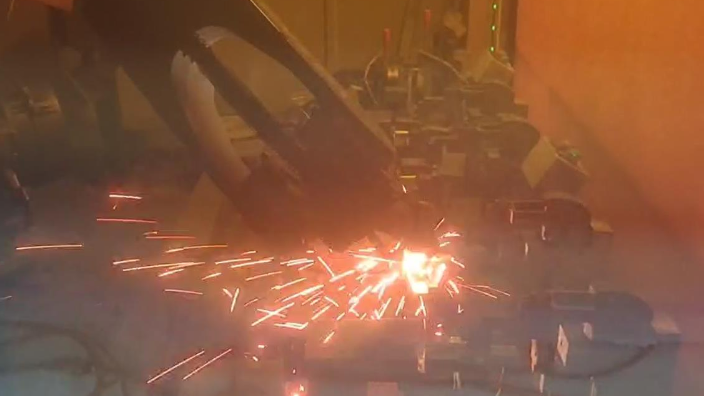
无锡帝木自动化系统科技有限公司机器人点焊生产线,适配仓储物流设备行业货架、托盘、仓储框架等金属构件焊接,可处理普通钢板、型材焊接,满足仓储设备高强度、低成本生产需求。生产线采用标准工业机器人搭配简易工装结构,成本适中,适配仓储设备企业预算与生产规模。支持多工位流水化作业,可连续完成工件上料、焊接、下料流程,适配仓储设备大批量生产模式。性能层面,生产线焊接电源输出稳定,可满足普通钢板焊接强度要求,焊点连接牢固,适配仓储设备重载使用工况。机器人运行稳定,维护简便,可长时间连续作业,减少停机时间,保障生产连续性。配备基础参数监控功能,可实时显示焊接电流、压力等数据,便于现场操作与管理。
无锡帝木自动化系统科技有限公司机器人点焊生产线,适配轨道交通领域不锈钢、铝合金车体部件焊接,涵盖车厢框架、座椅支架、连接构件等,满足轨道交通产品高强度、高密封性焊接要求。生产线采用多机器人协同作业模式,可完成大型曲面构件与复杂结构件焊接,适配轨道交通产品大尺寸、多焊点生产特点。配备焊接工装与变位机,可调整工件姿态,优化焊接角度,确保焊点可达性与焊接质量。性能表现上,生产线采用高强度机械臂结构,刚性强,负载能力适配轨道交通重型工件焊接,长期运行稳定可靠。焊接系统具备自适应参数调节功能,可根据材质变化自动匹配焊接电流与压力,避免虚焊、烧穿等问题,保障焊接强度。搭载多传感器融合监控系统,实时监测焊接过程压力、电流、位移等参数,异常情况自动预警,提升生产稳定性。焊接熔核大小均匀,构件连接牢固,提升成品整体结构的使用可靠程度。
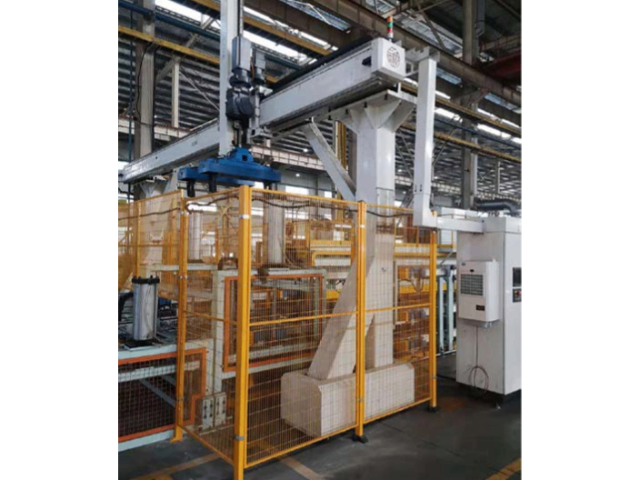
现代产品经常使用多种材料的组合,如钢与铝、不锈钢与镀锌板等。不同材料的导电率、导热率和熔点差异很大,对焊接参数的要求也不同。机器人点焊生产线支持多组焊接参数的存储和切换,针对不同材料组合可以调用对应的电流、时间和压力参数。对于钢铝异种材料的焊接,系统采用特殊的焊接波形控制,先用大电流击穿铝板表面的氧化层,再用小电流完成焊核形成,避免铝板被烧穿。不锈钢的电阻率高,需要更大的焊接电流,机器人可以自动切换到对应的参数组。这种多材料适应能力让一条产线能够焊接多种材料组合的产品,减少了为不同材料单独建设产线的需要,降低了设备投资总额。通过优化焊接路径,减少焊接时间,提高生产效率。南通智能机器人点焊生产线调试
机器人焊接可实现多种焊接方式,适应不同材料。南通智能机器人点焊生产线调试
焊点质量直接决定了产品的结构强度和外观表现。机器人点焊生产线通过恒流控制和恒压控制两种模式,确保每个焊点的热量输入和电极压力保持一致。恒流模式适用于厚度变化不大的工件,电流在设定时间内保持稳定;恒压模式则通过监测电极间电压变化来判断焊点状态,在焊核形成后自动切断电流。两种模式可以单独使用,也可以组合使用,适应不同材料和板厚的焊接需求。机器人焊接的焊点直径波动范围通常控制在±0.5毫米以内,远小于人工焊接的波动范围。此外,焊接参数全部由系统记录,每个焊点的电流、电压、压力、时间都可查询,为质量分析和工艺优化提供了数据基础。这种可追溯的质量管理方式是人工焊接无法实现的。南通智能机器人点焊生产线调试