商机详情 -
流水机器人点焊生产线搭建
企业在引入自动化设备时,投资回报是决策的关键依据。机器人点焊生产线的单条线投资通常在200万至600万元之间,具体取决于机器人数量、夹具复杂度和自动化程度。以一条4机器人的点焊线为例,年节省人工成本约40万至60万元,加上焊接缺陷减少带来的材料节省和返修成本降低,综合年收益可达60万至80万元。按此计算,投资回收期约为3至5年。考虑到机器人的使用寿命通常在10年以上,回收期之后的每年都是净收益。而且随着人工成本的逐年上升,回收期还在不断缩短。很多企业在实际运行中发现,机器人点焊线的实际回报比预期更快,因为产能提升带来的订单增长也是一笔可观的收入。机器人重复运行稳定,长时间连续作业不易停机,助力企业提升整体生产效率。流水机器人点焊生产线搭建
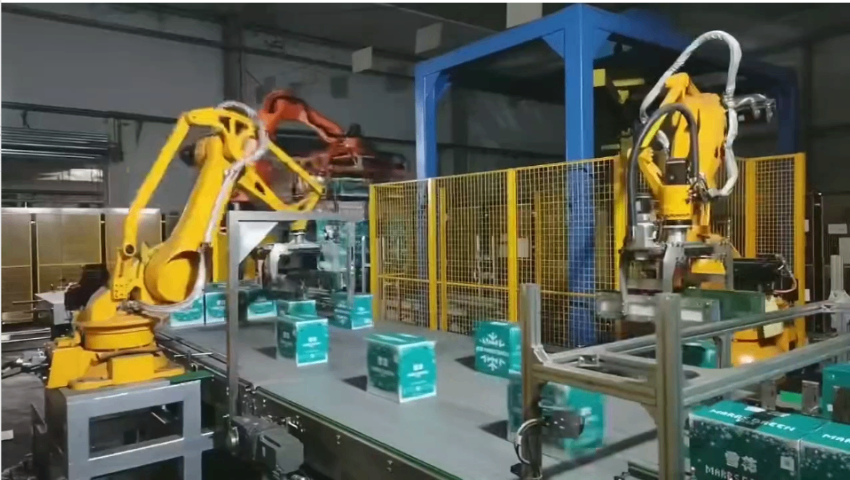
无锡帝木自动化系统科技有限公司机器人点焊生产线,适配新能源汽车领域电池托盘、车身连接件等部件焊接,可处理铝合金、高强度钢等材料,满足新能源汽车轻量化、高强度焊接要求。生产线采用轻量化焊钳设计,适配新能源汽车狭小空间焊点布局,提升焊点可达性。搭配自适应焊接控制系统,可根据材料特性自动调整焊接参数,适配铝钢异种材料焊接需求。性能方面,生产线采用中频逆变焊接电源,电流输出稳定,适配铝合金焊接热敏感性特点,减少焊接变形与裂纹。机器人运动精度高,可完成密集、高精度焊点焊接,适配新能源汽车电池托盘多焊点、高密封要求。配备温度与压力实时监控系统,动态调整焊接过程参数,保障焊点质量稳定。常州机器人点焊生产线管理系统通过数据采集,生产线的效率得以提升。
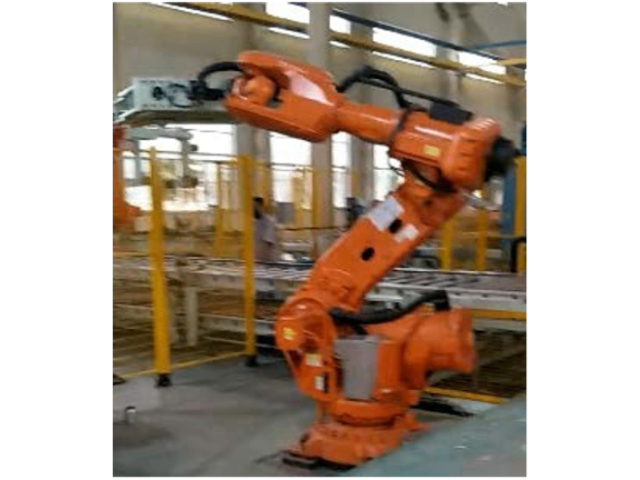
无锡帝木自动化系统科技有限公司机器人点焊生产线,适配工程机械领域金属结构件焊接,涵盖挖掘机、装载机、起重机等设备的框架、支架、连接座等部件,可处理中厚板焊接,满足工程机械高强度焊接需求。生产线采用重载工业机器人,适配重型工件搬运与焊接,搭配工装夹具,保障工件装夹牢固,焊接过程稳定。支持多工位布局,可同时完成多个工件焊接,适配工程机械多品种、中大批量生产模式。性能方面,生产线采用大电流焊接电源,输出功率稳定,可满足中厚板熔深要求,焊点连接强度高,适配工程机械重载工况。机器人运动精度高,可完成复杂轨迹焊接,适配工程机械结构复杂、焊点分布不规则特点。配备焊接质量在线检测模块,可实时识别焊点缺陷,及时预警,减少不合格品产出。
很多制造企业实行两班或三班倒的生产模式,人工产线在夜班时面临工人疲劳、效率下降、质量波动等问题。机器人点焊生产线不受班次影响,24小时都能保持相同的焊接质量和生产节拍。夜班只需安排少量工人负责上下料和巡视,不需要配备完整的焊接班组。这种全天候运行能力让工厂的设备利用率从人工时代的60%至70%提升到85%以上。对于订单量大、交期紧张的企业,多班运行意味着更高的日产量和更短的交付周期。而且,机器人不存在夜班津贴和加班费的问题,夜班的人工成本大幅降低。多班运行的支持让机器人点焊线的产能优势得到充分发挥。钢结构件点焊熔深充足,构件承载力达标,满足建筑承重相关要求。
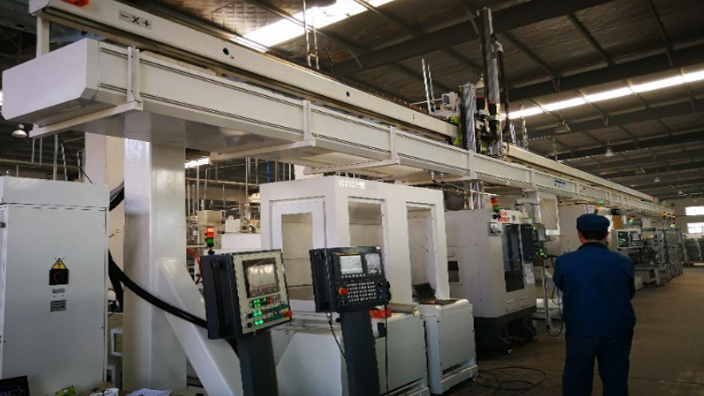
点焊作业涉及大电流、高温和金属飞溅,人工操作时存在烫伤、触电等安全风险。机器人点焊生产线把焊接过程完全封闭在防护围栏内,操作人员只需在安全区域进行上下料,不直接接触焊接区域。焊接时产生的烟尘通过局部排风系统收集处理,工作环境的空气质量得到改善。机器人本身具备碰撞检测功能,当遇到异常阻力时会自动停止运动,避免设备损坏和安全事故。整线配备安全光栅和门锁互锁装置,人员进入危险区域时机器人自动停机。这些安全措施让工厂的工伤事故率大幅降低,也让企业在安全生产方面的管理压力减小。对于劳动密集型的焊接车间来说,机器人点焊线是改善工作环境、降低安全风险的有效手段。产线自带状态监测功能,运行数据实时反馈,方便工作人员把控生产全过程。宿迁机器人点焊生产线调试
机器人点焊生产线的维护成本低,使用寿命长。流水机器人点焊生产线搭建
焊点质量直接决定了产品的结构强度和外观表现。机器人点焊生产线通过恒流控制和恒压控制两种模式,确保每个焊点的热量输入和电极压力保持一致。恒流模式适用于厚度变化不大的工件,电流在设定时间内保持稳定;恒压模式则通过监测电极间电压变化来判断焊点状态,在焊核形成后自动切断电流。两种模式可以单独使用,也可以组合使用,适应不同材料和板厚的焊接需求。机器人焊接的焊点直径波动范围通常控制在±0.5毫米以内,远小于人工焊接的波动范围。此外,焊接参数全部由系统记录,每个焊点的电流、电压、压力、时间都可查询,为质量分析和工艺优化提供了数据基础。这种可追溯的质量管理方式是人工焊接无法实现的。流水机器人点焊生产线搭建