商机详情 -
南京智能工厂机器人点焊生产线工作站
变位机是机器人点焊生产线中不可缺少的辅助设备,它负责将工件翻转到适合焊接的角度。单轴变位机可以实现0至360度的连续旋转,双轴变位机则增加了翻转功能,让机器人可以从多个角度接近焊点。变位机与机器人的协同控制是产线稳定运行的关键。控制器根据焊接程序自动指挥变位机在合适的时机旋转到指定角度,机器人在变位机停止后迅速完成焊接,然后变位机旋转到下一个位置。这种协同让一台机器人能够完成原本需要两到三台机器人才能覆盖的焊接任务,减少了机器人数量,降低了设备投资。高级变位机还具备力矩限制功能,当工件超出允许范围时自动报警,防止因工件装夹不良导致的焊接事故。机器人焊接系统可实现多种焊接模式,灵活多变。南京智能工厂机器人点焊生产线工作站
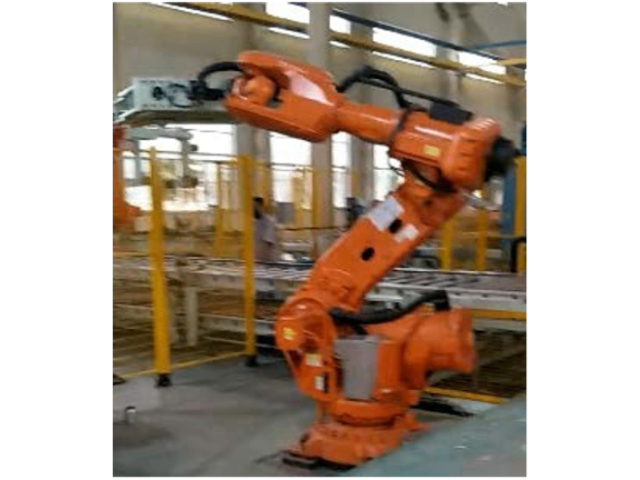
汽车座椅骨架由数十根钢管和冲压件焊接而成,焊点数量多、空间狭小,人工焊接难度大。机器人点焊生产线在座椅骨架制造中表现出色。多台机器人从不同方向同时焊接,配合伺服变位机快速翻转骨架,整线节拍可控制在40至60秒。座椅骨架的管材直径通常在16至32毫米之间,焊接电流需要根据管壁厚度自动调节。机器人点焊线通过参数自适应功能,能够根据不同位置的板厚自动匹配焊接电流,无需人工干预。座椅属于安全件,焊接强度要求严格,机器人焊接的每个焊点都有完整的参数记录,满足车企对可追溯性的要求。对于同时生产多款座椅的企业,机器人点焊线的快速换型能力让不同骨架的切换时间压缩到分钟级别。智能工厂机器人点焊生产线工作站木工机械机架焊接牢固,抗冲击能力强,适配木材加工各类工况条件。
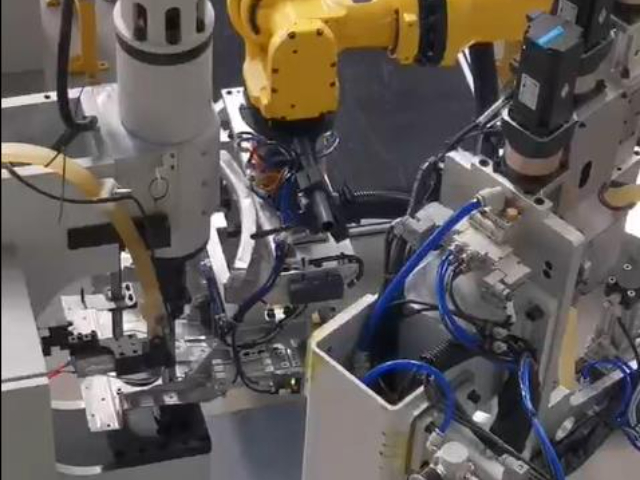
点焊作业涉及大电流、高温和金属飞溅,人工操作时存在烫伤、触电等安全风险。机器人点焊生产线把焊接过程完全封闭在防护围栏内,操作人员只需在安全区域进行上下料,不直接接触焊接区域。焊接时产生的烟尘通过局部排风系统收集处理,工作环境的空气质量得到改善。机器人本身具备碰撞检测功能,当遇到异常阻力时会自动停止运动,避免设备损坏和安全事故。整线配备安全光栅和门锁互锁装置,人员进入危险区域时机器人自动停机。这些安全措施让工厂的工伤事故率大幅降低,也让企业在安全生产方面的管理压力减小。对于劳动密集型的焊接车间来说,机器人点焊线是改善工作环境、降低安全风险的有效手段。
新能源汽车电池托盘通常由铝板或钢铝混合材料制成,焊接工艺要求严格。铝合金的导热系数高,焊接时热量散失快,需要更大的焊接电流和更短的焊接时间。机器人点焊生产线针对这类材料做了专项优化,采用中频逆变焊接电源,能够在极短时间内输出大电流,同时配合伺服加压系统,在焊点形成的瞬间施加稳定的电极压力。整线配备焊缝跟踪系统,即使工件存在一定的装配偏差,机器人也能自动修正焊接位置,避免焊偏。电池托盘属于安全件,焊接质量直接关系到整车安全,机器人点焊的可追溯性让每一个焊点都有完整的参数记录,满足车企对质量档案的要求。这种产线在新能源汽车零部件工厂中的需求正在快速增长。配备工装快速切换结构,产品换型耗时短,适配多品种小批量的生产模式。
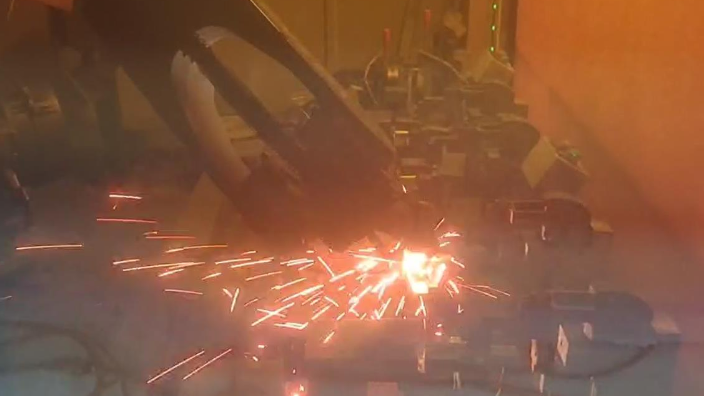
家电产品的壳体多由薄板金属件构成,焊接面积小、焊点密集,对设备的重复定位能力要求很高。机器人点焊生产线在冰箱、洗衣机、空调外壳的制造中应用普遍。家电行业的特点是产品更新快、批量大、换型频繁,这就要求焊接设备具备快速切换的能力。一台六轴焊接机器人配合伺服变位机,可以在有限的工位空间内覆盖多个焊接角度,减少了夹具数量和占地面积。整线采用总线控制架构,各工位之间通过通讯协议实时同步状态,避免了因信息延迟导致的空焊或漏焊。家电行业对成本敏感,机器人点焊线的投资回收期通常在两到三年,之后每年可节省大量人工成本。同时,机器人焊接的一致性让产品外观质量更加统一,减少了后续打磨和返修的工作量,间接降低了制造总成本。不锈钢材质工件焊接效果出色,焊点耐腐蚀,适配户外类产品加工需求。常州智能机器人点焊生产线服务商
健身器材管材焊接牢固,受力位置焊点可靠,保障器材使用安全系数。南京智能工厂机器人点焊生产线工作站
管理一条人工点焊线需要面对排班、考勤、技能考核、质量抽检等多项工作。人员的技能水平参差不齐,质量波动难以控制。机器人点焊生产线把这些管理问题大幅简化。产线的运行由程序控制,不受人员状态影响,排班只需安排上下料工人,管理复杂度降低。质量管理从"管人"转向"管参数",工程师只需关注焊接参数是否在合理范围内,不需要逐个检查工人的操作手法。生产数据自动采集,日报、周报、月报由系统生成,减少了统计工作量。对于多条产线并行的工厂,一名技术主管可以同时管理多条机器人点焊线,而管理同等产能的人工产线则需要更多的管理人员。管理难度的降低让企业可以把更多精力放在工艺优化和产能提升上。南京智能工厂机器人点焊生产线工作站