商机详情 -
常州智能机器人点焊生产线检测
现代制造业的趋势是多品种、小批量、快切换。机器人点焊生产线在柔性化方面具有天然优势。通过离线编程软件,工程师可以在办公室里完成焊接路径的规划和仿真,不需要占用产线时间进行示教。当产品换型时,只需调用对应的焊接程序,机器人自动切换作业路径。夹具采用快换接口设计,不同零件的夹具可以在几分钟内完成更换。一些先进的点焊线还配备了视觉引导系统,能够自动识别工件的位置和姿态偏差,实时调整焊接坐标,进一步降低了对工件装配精度的要求。这种柔性化能力让同一条产线可以在一天内切换生产三到五种不同的产品,满足了市场对快速响应的需求,也让设备投资的利用效率更高。医疗器械部件焊接洁净度高,工艺符合行业规范,适配医疗生产环境。常州智能机器人点焊生产线检测
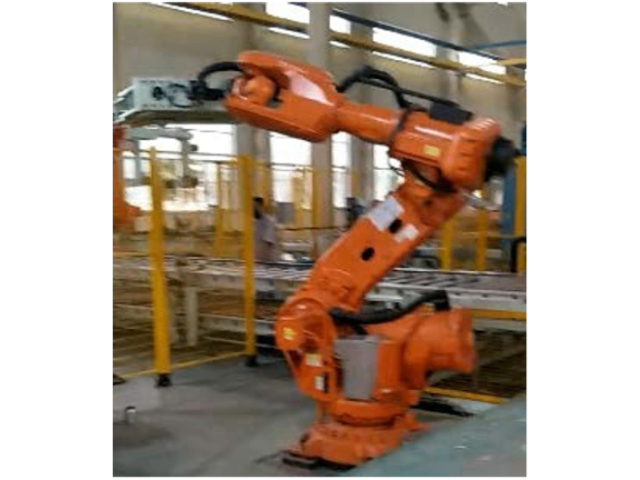
机器人点焊生产线需要与工厂的其他系统进行数据交互,通讯能力是衡量产线集成水平的重要指标。主流的机器人控制器支持Profinet、EtherNet/IP、ModbusTCP等工业通讯协议,可以与PLC、MES、ERP等系统无缝对接。通过OPCUA协议,产线数据可以上传至云端平台,实现远程监控和数据分析。整线的I/O信号通过总线传输,减少了布线数量和接点故障率。与自动上下料系统的集成让工件从入库到焊接完成全程无人化,AGV或输送线将工件送到上料位,机器人完成焊接后,成品自动流转到下一工序。这种高度集成的产线让工厂的物流和信息流更加顺畅,也为后续引入更多自动化设备打下了基础。宿迁智能机器人点焊生产线管理系统小批量定制化订单也可快速承接,程序改写便捷,适配多元生产需求。
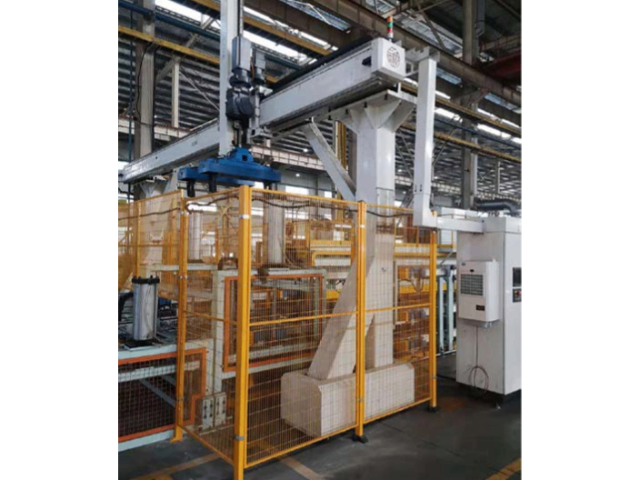
变位机是机器人点焊生产线中不可缺少的辅助设备,它负责将工件翻转到适合焊接的角度。单轴变位机可以实现0至360度的连续旋转,双轴变位机则增加了翻转功能,让机器人可以从多个角度接近焊点。变位机与机器人的协同控制是产线稳定运行的关键。控制器根据焊接程序自动指挥变位机在合适的时机旋转到指定角度,机器人在变位机停止后迅速完成焊接,然后变位机旋转到下一个位置。这种协同让一台机器人能够完成原本需要两到三台机器人才能覆盖的焊接任务,减少了机器人数量,降低了设备投资。高级变位机还具备力矩限制功能,当工件超出允许范围时自动报警,防止因工件装夹不良导致的焊接事故。
工厂环境中存在各种电磁干扰源,如变频器、大功率电机、电弧焊设备等。机器人点焊生产线在设计时充分考虑了电磁兼容性,控制柜采用屏蔽设计,信号线使用双绞屏蔽电缆,通讯接口具备抗干扰滤波功能。焊接电源采用软开关技术,减少了对电网的谐波污染,也降低了对周边设备的电磁干扰。在实际运行中,即使在干扰较强的车间环境下,机器人点焊线也能保持稳定的通讯和控制性能,不会出现误动作或通讯中断。良好的抗干扰能力让机器人点焊线可以与其他自动化设备共存于同一车间,不需要额外的隔离措施,降低了厂房改造的成本。产线自动化联动性强,各工序衔接顺畅,减少生产流程中的等待时间。
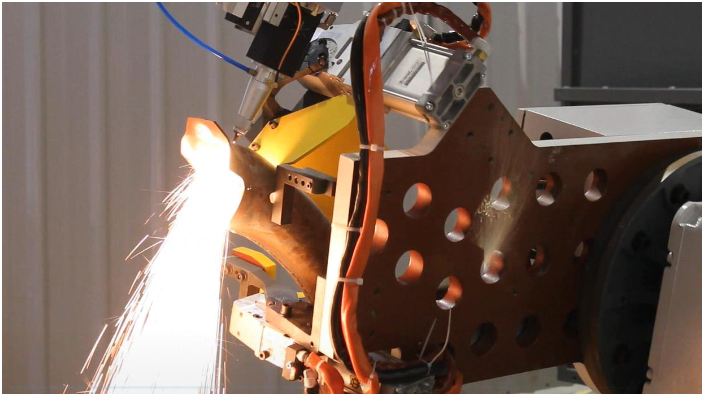
五金配件种类繁多,包括铰链、滑轨、支架、弹簧座等,单个零件体积小但焊点要求严格。传统人工点焊在这类产品上经常出现虚焊、焊穿等问题,尤其在薄板件的焊接中,人工很难控制电流和压力的匹配。机器人点焊生产线通过恒流控制技术,能在焊接过程中实时调节电流输出,确保每一个焊点的能量输入保持稳定。对于五金件这种小批量、多品种的生产模式,机器人点焊线支持离线编程,操作人员在电脑上模拟焊接路径后直接导入机器人,不需要在产线上逐一示教。这种方式让新产品导入的时间从几天缩短到几个小时。夹具采用模块化设计,针对不同零件只需更换局部模块,降低了夹具的制作和维护成本,让五金企业也能用上自动化焊接方案。机器人焊接可减少工人疲劳,提高工作效率和安全性。无锡机器人点焊生产线解决方案
通过数据分析,优化焊接参数,提高生产效率。常州智能机器人点焊生产线检测
机器人点焊生产线在汽车白车身制造中已成为主流配置。一条完整的点焊产线通常包含多台焊接机器人、柔性夹具、自动输送系统及中间控制单元。汽车车身由数百个冲压件组成,焊点数量通常在3000至5000个之间,依靠人工完成不*效率低,而且焊点质量难以保持一致。机器人点焊线能在单一节拍内完成多个焊点的连续作业,单台机器人每分钟可执行数十次焊接动作,整线节拍可控制在60秒以内。对于多车型共线生产的需求,机器人通过切换程序即可适应不同车型的焊接路径,无需大规模更换硬件。夹具采用快速换型结构,换型时间可压缩至十分钟以内。这种柔性化设计让同一条产线能够覆盖轿车、SUV、MPV等多种车型的焊接任务,大幅降低了设备闲置率,也让工厂在车型切换时不再面临产线停摆的困境。常州智能机器人点焊生产线检测