商机详情 -
智能工厂机器人点焊生产线解决方案
变位机是机器人点焊生产线中不可缺少的辅助设备,它负责将工件翻转到适合焊接的角度。单轴变位机可以实现0至360度的连续旋转,双轴变位机则增加了翻转功能,让机器人可以从多个角度接近焊点。变位机与机器人的协同控制是产线稳定运行的关键。控制器根据焊接程序自动指挥变位机在合适的时机旋转到指定角度,机器人在变位机停止后迅速完成焊接,然后变位机旋转到下一个位置。这种协同让一台机器人能够完成原本需要两到三台机器人才能覆盖的焊接任务,减少了机器人数量,降低了设备投资。高级变位机还具备力矩限制功能,当工件超出允许范围时自动报警,防止因工件装夹不良导致的焊接事故。针对镀锌板材优化焊接工艺,减少镀层损伤,保留板材原有防护性能。智能工厂机器人点焊生产线解决方案
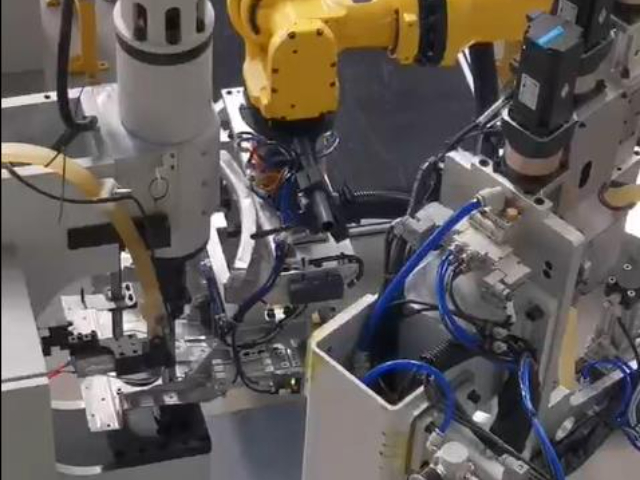
焊接节拍是衡量点焊产线效率的关键指标。机器人点焊生产线的单工位焊接时间通常在0.3至0.8秒之间,加上机器人移动和变位机翻转的时间,单个焊点的综合耗时可控制在1.5秒以内。整线节拍取决于焊点总数和机器人数量的配比。以一条拥有6台机器人、200个焊点的产线为例,节拍可以做到45至60秒。多台机器人协同作业时,通过主控制器统一调度,避免相互干涉,同时利用机器人等待工件变位的空闲时间进行预热或冷却,把时间利用率推到更高水平。节拍的稳定性也是机器人点焊线的强项,人工操作会因为疲劳导致节拍波动,而机器人可以24小时保持相同的作业速度,这对于需要连续生产的工厂来说意味着产能的可预测性大幅提升。徐州智能机器人点焊生产线多少钱机器人焊接系统能够实时监控焊接质量。
人工成本持续上升是制造业面临的普遍问题。一条传统的人工点焊线通常需要8至15名操作工人,而机器人点焊生产线只需2至3名技术人员负责上下料和日常维护。以长三角地区为例,一名点焊工人的年综合成本约8至12万元,一条线每年可节省60至100万元的人工支出。更重要的是,点焊岗位招工越来越难,年轻人不愿意从事重复性强、工作环境差的焊接作业。机器人点焊线把人从高温、噪音、烟尘的环境中解放出来,只需要在上下料环节配置少量工人。这种用工模式的转变不*解决了招工难题,也让企业在人员流动时不再担心产能波动。技术人员经过短期培训即可上岗,岗位门槛的降低也拓宽了企业的用人选择。
汽车消声器由多层金属板和管道焊接而成,形状不规则,焊接位置分散。人工焊接消声器时,工人需要在狭窄的空间内操作,不*效率低,而且容易出现漏焊。机器人点焊生产线配合三维变位机,可以从多个角度接近消声器的各个焊点,完成人工难以触及的位置的焊接。整线采用视觉引导技术,自动识别消声器的型号和位置,调用对应的焊接程序。消声器属于排气系统部件,焊接密封性要求高,机器人焊接的一致性让每个消声器的焊缝质量都保持在同一水平。对于同时生产多种规格消声器的企业,机器人点焊线的快速换型能力让不同产品的切换时间大幅缩短,提高了产线的利用效率。点焊成品外观统一,批次之间差异小,助力企业打造标准化产品品质。
机器人点焊生产线在能源消耗方面具有明显优势。焊接电源采用中频逆变技术,相比传统工频电源节能20%至30%。机器人在非焊接时间处于待机状态,能耗远低于人工操作时设备持续运行的状态。整线的电力消耗通常在50至150千瓦之间,具体取决于机器人数量和焊接频率。与人工产线相比,机器人点焊线的单焊点能耗更低,因为焊接参数经过优化,避免了过大的能量输入。加上焊接缺陷率降低带来的材料节省,机器人点焊线在综合能耗方面的表现优于传统产线。对于注重碳排放管理的企业来说,机器人点焊线不*降低了电力成本,也有助于达成节能减排的目标。长期运行下来,能源费用的节省也是一笔可观的数字。机器人点焊生产线的维护成本低,使用寿命长。徐州机器人点焊生产线装配
机器人焊接技术的应用提升了生产安全性。智能工厂机器人点焊生产线解决方案
无锡帝木自动化系统科技有限公司机器人点焊生产线,适配新能源汽车领域电池托盘、车身连接件等部件焊接,可处理铝合金、高强度钢等材料,满足新能源汽车轻量化、高强度焊接要求。生产线采用轻量化焊钳设计,适配新能源汽车狭小空间焊点布局,提升焊点可达性。搭配自适应焊接控制系统,可根据材料特性自动调整焊接参数,适配铝钢异种材料焊接需求。性能方面,生产线采用中频逆变焊接电源,电流输出稳定,适配铝合金焊接热敏感性特点,减少焊接变形与裂纹。机器人运动精度高,可完成密集、高精度焊点焊接,适配新能源汽车电池托盘多焊点、高密封要求。配备温度与压力实时监控系统,动态调整焊接过程参数,保障焊点质量稳定。智能工厂机器人点焊生产线解决方案