商机详情 -
智能机器人点焊生产线供应商
机器人点焊生产线不*是一台生产设备,更是一个数据采集终端。每一次焊接的电流、电压、焊接时间、电极压力、焊接结果等参数都会被系统实时记录并存储。这些数据可以用于焊接质量的统计分析,帮助工程师发现工艺漂移的趋势并及时调整。当出现质量问题时,可以通过追溯系统快速定位到具体的焊点、具体的时间、具体的参数,比较大缩短了问题排查的时间。数据化管理还支持与工厂的MES系统对接,实现生产进度的实时监控和生产报表的自动生成。对于需要通过IATF16949等体系认证的企业来说,完整的焊接参数记录是审核的必要材料。机器人点焊线让质量管理从经验驱动转向数据驱动,这是传统人工产线无法比拟的。生产线的设计充分考虑了人机协作,提高了效率。智能机器人点焊生产线供应商
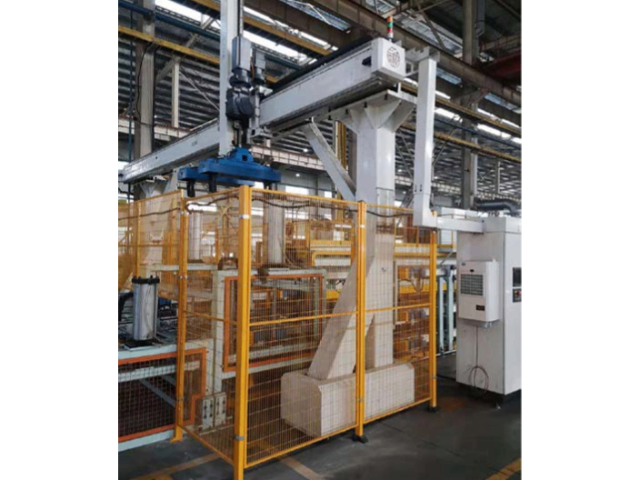
不同的焊接任务对机器人的负载能力有不同要求。点焊工艺通常不需要很大的负载,因为焊接时电极施加的压力由伺服加压系统提供,机器人手臂只需承担自身重量和电缆的重量。但在一些特殊场景中,如焊接大型工件或配合重型变位机,机器人需要具备更大的负载能力。主流的点焊机器人负载范围在6公斤至200公斤之间,企业可以根据工件重量和焊接范围选择合适的型号。负载能力的匹配直接影响机器人的运动速度和加速度,选型过大会增加成本,选型过小则可能导致运动不够灵活。合理的负载配置让机器人在满足焊接需求的同时保持较高的运动效率,也让整线的节拍达到设计目标。智能机器人点焊生产线供应商木工机械机架焊接牢固,抗冲击能力强,适配木材加工各类工况条件。
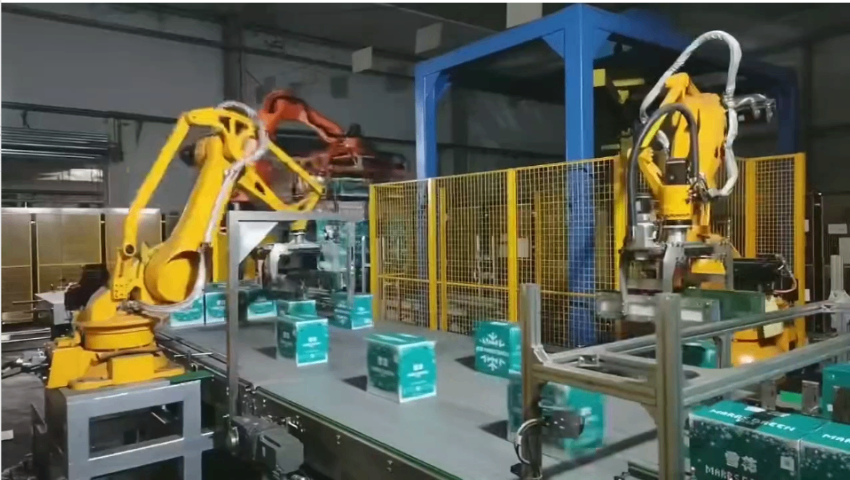
机器人点焊生产线在能源消耗方面具有明显优势。焊接电源采用中频逆变技术,相比传统工频电源节能20%至30%。机器人在非焊接时间处于待机状态,能耗远低于人工操作时设备持续运行的状态。整线的电力消耗通常在50至150千瓦之间,具体取决于机器人数量和焊接频率。与人工产线相比,机器人点焊线的单焊点能耗更低,因为焊接参数经过优化,避免了过大的能量输入。加上焊接缺陷率降低带来的材料节省,机器人点焊线在综合能耗方面的表现优于传统产线。对于注重碳排放管理的企业来说,机器人点焊线不*降低了电力成本,也有助于达成节能减排的目标。长期运行下来,能源费用的节省也是一笔可观的数字。
性能表现·快速响应能力产线要求设备具备快速响应的能力,包括启动速度、程序切换速度和故障恢复速度。机器人点焊生产线从冷启动到满负荷运行通常只需3至5分钟,而人工产线需要更长的准备时间。程序切换时间取决于程序大小和通讯速度,通常在几秒到十几秒之间,换型几乎不影响产线节拍。当发生故障时,系统会显示详细的报警信息和处理建议,维修人员可以快速定位问题并恢复生产。一些产线还具备断点续焊功能,当短暂停机后,机器人可以从中断的焊点继续焊接,不需要从头开始。这种快速响应能力让机器人点焊线在面对紧急订单和突发故障时表现更加从容,减少了非计划停机对产能的影响。自动化生产线的运行成本逐渐降低。
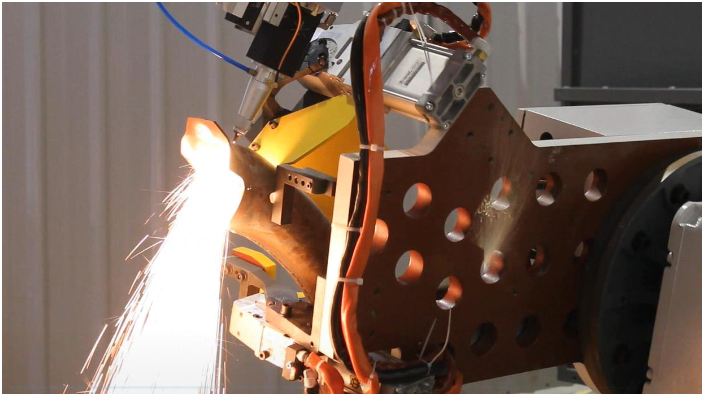
新能源汽车电池托盘通常由铝板或钢铝混合材料制成,焊接工艺要求严格。铝合金的导热系数高,焊接时热量散失快,需要更大的焊接电流和更短的焊接时间。机器人点焊生产线针对这类材料做了专项优化,采用中频逆变焊接电源,能够在极短时间内输出大电流,同时配合伺服加压系统,在焊点形成的瞬间施加稳定的电极压力。整线配备焊缝跟踪系统,即使工件存在一定的装配偏差,机器人也能自动修正焊接位置,避免焊偏。电池托盘属于安全件,焊接质量直接关系到整车安全,机器人点焊的可追溯性让每一个焊点都有完整的参数记录,满足车企对质量档案的要求。这种产线在新能源汽车零部件工厂中的需求正在快速增长。自动化生产线的运行效率显著提高。智能机器人点焊生产线供应商
采用低飞溅焊接工艺,焊点外观整洁,缩减后续打磨处理的相关工序流程。智能机器人点焊生产线供应商
机器人点焊生产线可以实现全天候不间断运行。一台焊接机器人的设计工作时间通常为每天20至22小时,配合自动上下料系统,可以覆盖两班甚至三班的生产需求。机器人不存在疲劳问题,不会因为长时间工作而导致焊接质量下降。在实际应用中,很多工厂让点焊线连续运行数周才进行一次计划性停机维护。这种连续作业能力让工厂的设备利用率大幅提高。人工点焊则受限于劳动法规定的工作时长和休息间隔,实际有效作业时间远低于机器人。对于订单量大、交期紧张的制造企业来说,机器人点焊线的连续作业能力意味着更短的交付周期和更高的产能弹性。同时,夜班由机器人承担也降低了企业的用工管理难度。智能机器人点焊生产线供应商