商机详情 -
泰州机器人点焊生产线调试
焊接节拍是衡量点焊产线效率的关键指标。机器人点焊生产线的单工位焊接时间通常在0.3至0.8秒之间,加上机器人移动和变位机翻转的时间,单个焊点的综合耗时可控制在1.5秒以内。整线节拍取决于焊点总数和机器人数量的配比。以一条拥有6台机器人、200个焊点的产线为例,节拍可以做到45至60秒。多台机器人协同作业时,通过主控制器统一调度,避免相互干涉,同时利用机器人等待工件变位的空闲时间进行预热或冷却,把时间利用率推到更高水平。节拍的稳定性也是机器人点焊线的强项,人工操作会因为疲劳导致节拍波动,而机器人可以24小时保持相同的作业速度,这对于需要连续生产的工厂来说意味着产能的可预测性大幅提升。自动化生产线的运行成本逐渐降低。泰州机器人点焊生产线调试
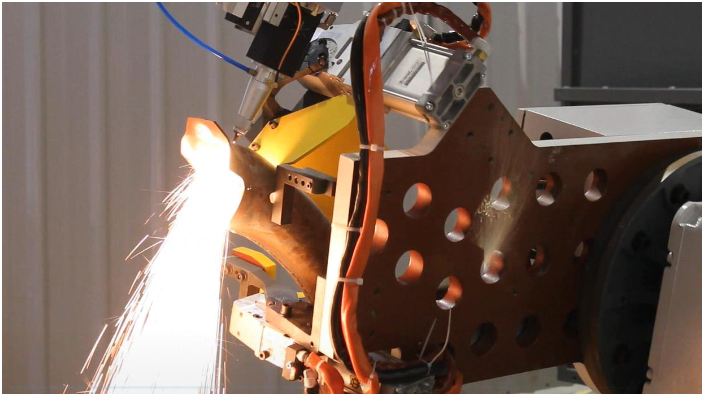
新能源汽车电池托盘通常由铝板或钢铝混合材料制成,焊接工艺要求严格。铝合金的导热系数高,焊接时热量散失快,需要更大的焊接电流和更短的焊接时间。机器人点焊生产线针对这类材料做了专项优化,采用中频逆变焊接电源,能够在极短时间内输出大电流,同时配合伺服加压系统,在焊点形成的瞬间施加稳定的电极压力。整线配备焊缝跟踪系统,即使工件存在一定的装配偏差,机器人也能自动修正焊接位置,避免焊偏。电池托盘属于安全件,焊接质量直接关系到整车安全,机器人点焊的可追溯性让每一个焊点都有完整的参数记录,满足车企对质量档案的要求。这种产线在新能源汽车零部件工厂中的需求正在快速增长。淮安智能工厂机器人点焊生产线解决方案机器人点焊生产线的维护成本低,使用寿命长。
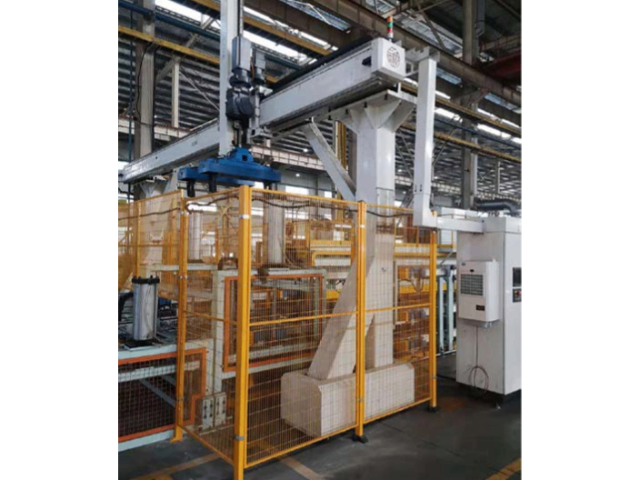
电机定转子的焊接对精度要求较高。定子铁芯由硅钢片叠压而成,焊接时不能损伤绝缘涂层;转子的焊点分布在圆周上,位置精度要求严格。机器人点焊生产线在电机制造中采用小电流焊接模式,配合高精度视觉定位系统,确保焊点位置偏差控制在极小范围内。对于大批量生产的微特电机,机器人点焊线的节拍可以做到20至30秒,满足高效生产的需求。电机属于旋转部件,焊接强度直接影响产品寿命,机器人焊接的一致性让每台电机的焊点质量都保持在同一水平。随着新能源汽车驱动电机需求的增长,机器人点焊线在电机行业的应用正在快速扩展,成为电机企业提升产能和质量的重要手段。
焊点质量直接决定了产品的结构强度和外观表现。机器人点焊生产线通过恒流控制和恒压控制两种模式,确保每个焊点的热量输入和电极压力保持一致。恒流模式适用于厚度变化不大的工件,电流在设定时间内保持稳定;恒压模式则通过监测电极间电压变化来判断焊点状态,在焊核形成后自动切断电流。两种模式可以单独使用,也可以组合使用,适应不同材料和板厚的焊接需求。机器人焊接的焊点直径波动范围通常控制在±0.5毫米以内,远小于人工焊接的波动范围。此外,焊接参数全部由系统记录,每个焊点的电流、电压、压力、时间都可查询,为质量分析和工艺优化提供了数据基础。这种可追溯的质量管理方式是人工焊接无法实现的。产线噪音控制合理,运行过程噪音低,营造更为舒适的车间生产环境。
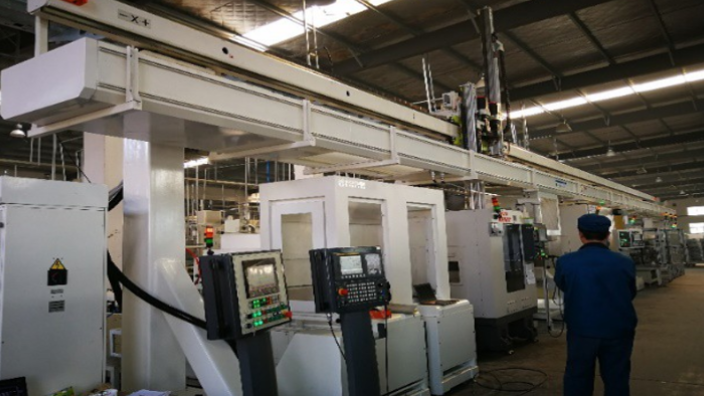
重复定位精度是机器人点焊线能否稳定焊接的基础。工业焊接机器人的重复定位精度通常在±0.05毫米至±0.1毫米之间,这意味着机器人每次回到同一位置时,偏差不会超过一根头发丝的直径。对于点焊工艺来说,电极前列需要准确对准焊点中心,偏移过大会导致焊偏、虚焊或电极磨损加剧。机器人点焊生产线通过高精度减速器和编码器的配合,保证了长时间运行后依然保持稳定的定位能力。即使在连续运行数月后,机器人的定位精度也不会出现明显衰减。相比之下,人工操作的定位偏差通常在1至2毫米,而且会随着工作时间增加而变大。这种稳定的重复定位能力是机器人点焊线在质量一致性方面优于人工的根本原因。多机器人协同作业模式,同步完成多点位焊接,进一步加快生产节拍。江苏智能工厂机器人点焊生产线装配
柔性化工作站设计,可根据产能需求拓展工位,适配企业阶段性产能升级。泰州机器人点焊生产线调试
汽车消声器由多层金属板和管道焊接而成,形状不规则,焊接位置分散。人工焊接消声器时,工人需要在狭窄的空间内操作,不*效率低,而且容易出现漏焊。机器人点焊生产线配合三维变位机,可以从多个角度接近消声器的各个焊点,完成人工难以触及的位置的焊接。整线采用视觉引导技术,自动识别消声器的型号和位置,调用对应的焊接程序。消声器属于排气系统部件,焊接密封性要求高,机器人焊接的一致性让每个消声器的焊缝质量都保持在同一水平。对于同时生产多种规格消声器的企业,机器人点焊线的快速换型能力让不同产品的切换时间大幅缩短,提高了产线的利用效率。泰州机器人点焊生产线调试