商机详情 -
宿迁流水机器人点焊生产线工作站
焊接电源是点焊质量的重要部件。机器人点焊生产线通常采用中频逆变焊接电源,频率在1000至4000赫兹之间,相比传统工频电源具有响应速度快、输出稳定、能耗低等优点。中频电源能够在极短时间内(几毫秒)完成电流的上升和下降,让焊接过程更加可控。一些更高电源还支持多脉冲焊接技术,通过在主焊接电流前后叠加预热脉冲和回火脉冲,改善焊点的内部组织,提高焊点强度。电源的控制精度通常在±1%以内,确保每个焊点的能量输入保持一致。先进的电源还具备自诊断功能,能够监测变压器温度、电容状态等参数,在异常时提前预警,避免突发故障影响生产。整体结构布局紧凑,占用车间空间少,便于厂区内设备排布与日常运维工作。宿迁流水机器人点焊生产线工作站
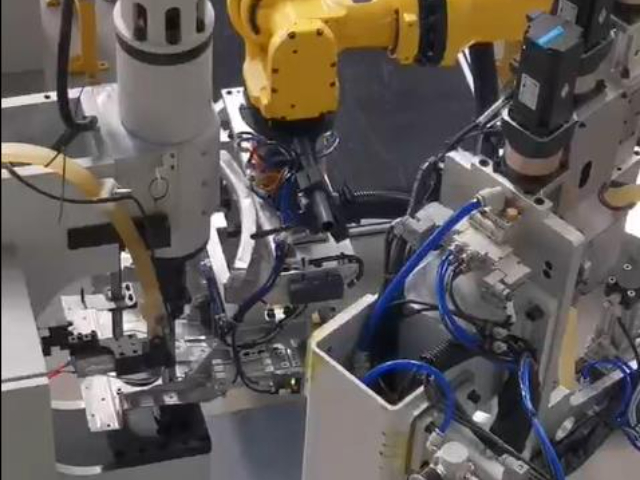
焊接节拍是衡量点焊产线效率的关键指标。机器人点焊生产线的单工位焊接时间通常在0.3至0.8秒之间,加上机器人移动和变位机翻转的时间,单个焊点的综合耗时可控制在1.5秒以内。整线节拍取决于焊点总数和机器人数量的配比。以一条拥有6台机器人、200个焊点的产线为例,节拍可以做到45至60秒。多台机器人协同作业时,通过主控制器统一调度,避免相互干涉,同时利用机器人等待工件变位的空闲时间进行预热或冷却,把时间利用率推到更高水平。节拍的稳定性也是机器人点焊线的强项,人工操作会因为疲劳导致节拍波动,而机器人可以24小时保持相同的作业速度,这对于需要连续生产的工厂来说意味着产能的可预测性大幅提升。徐州智能机器人点焊生产线检测机器人焊接技术的应用提升了企业形象。
焊接缺陷不*影响质量,还会造成物料浪费。一个虚焊的焊点意味着这个工件需要返修甚至报废,附带的还有已经消耗的电力、电极磨损和工时。机器人点焊生产线通过稳定的焊接参数和精确的定位控制,把不良率降到极低水平,直接减少了因焊接缺陷导致的物料损耗。以年产10万件、每件200个焊点的产线为例,不良率从3%降至0.3%,每年可减少约5400个不良焊点,按每个焊点消耗的材料和电力计算,节省的成本相当可观。对于使用铝板、不锈钢等高价材料的产品,物料节省的金额更加明显。减少物料损耗不*降低了制造成本,也符合绿色制造的理念,让企业在降本的同时实现了减废。
电极是点焊工艺中的消耗件,其寿命直接影响生产成本和焊点质量。机器人点焊生产线通过焊接参数的优化和电极压力的稳定控制,有效延长了电极的使用寿命。人工焊接时,由于压力波动大,电极容易出现过度磨损或粘连,寿命通常在几千次焊接。机器人焊接的压力控制精度高,电极磨损更加均匀,寿命可延长至上万次焊接。系统还具备电极寿命监测功能,通过统计焊接次数和监测电极电阻变化,在电极接近寿命终点时自动提醒更换,避免因电极老化导致的焊点质量下降。一些产线还配备了自动修磨装置,对轻微磨损的电极进行在线修磨,进一步降低了电极消耗成本。电极寿命的延长意味着停机换电极的次数减少,产线的有效运行时间更长。摩托车车架焊接成型标准,整体韧性出色,提升车辆行驶稳定性能。
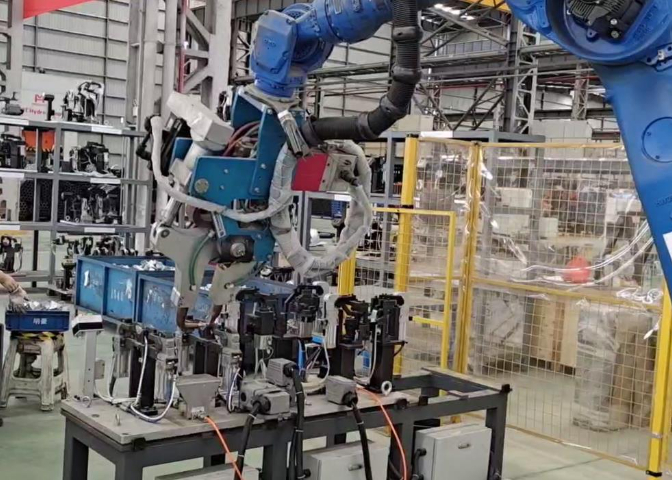
汽车消声器由多层金属板和管道焊接而成,形状不规则,焊接位置分散。人工焊接消声器时,工人需要在狭窄的空间内操作,不*效率低,而且容易出现漏焊。机器人点焊生产线配合三维变位机,可以从多个角度接近消声器的各个焊点,完成人工难以触及的位置的焊接。整线采用视觉引导技术,自动识别消声器的型号和位置,调用对应的焊接程序。消声器属于排气系统部件,焊接密封性要求高,机器人焊接的一致性让每个消声器的焊缝质量都保持在同一水平。对于同时生产多种规格消声器的企业,机器人点焊线的快速换型能力让不同产品的切换时间大幅缩短,提高了产线的利用效率。机器人点焊技术的引入,提升了企业的生产能力。常州智能机器人点焊生产线搭建
焊接过程全程记录数据,便于生产追溯,也能为工艺优化提供参考依据。宿迁流水机器人点焊生产线工作站
现代产品经常使用多种材料的组合,如钢与铝、不锈钢与镀锌板等。不同材料的导电率、导热率和熔点差异很大,对焊接参数的要求也不同。机器人点焊生产线支持多组焊接参数的存储和切换,针对不同材料组合可以调用对应的电流、时间和压力参数。对于钢铝异种材料的焊接,系统采用特殊的焊接波形控制,先用大电流击穿铝板表面的氧化层,再用小电流完成焊核形成,避免铝板被烧穿。不锈钢的电阻率高,需要更大的焊接电流,机器人可以自动切换到对应的参数组。这种多材料适应能力让一条产线能够焊接多种材料组合的产品,减少了为不同材料单独建设产线的需要,降低了设备投资总额。宿迁流水机器人点焊生产线工作站