商机详情 -
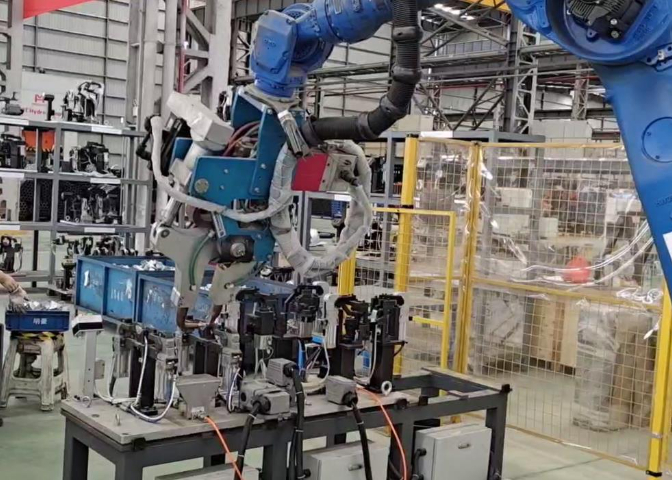
宿迁智能工厂机器人点焊生产线
新能源汽车电池托盘通常由铝板或钢铝混合材料制成,焊接工艺要求严格。铝合金的导热系数高,焊接时热量散失快,需要更大的焊接电流和更短的焊接时间。机器人点焊生产线针对这类材料做了专项优化,采用中频逆变焊接电源,能够在极短时间内输出大电流,同时配合伺服加压系统,在焊点形成的瞬间施加稳定的电极压力。整线配备焊缝跟踪系统,即使工件存在一定的装配偏差,机器人也能自动修正焊接位置,避免焊偏。电池托盘属于安全件,焊接质量直接关系到整车安全,机器人点焊的可追溯性让每一个焊点都有完整的参数记录,满足车企对质量档案的要求。这种产线在新能源汽车零部件工厂中的需求正在快速增长。钢结构件点焊熔深充足,构件承载力达标,满足建筑承重相关要求。宿迁智能工厂机器人点焊生产线
性能表现·快速响应能力产线要求设备具备快速响应的能力,包括启动速度、程序切换速度和故障恢复速度。机器人点焊生产线从冷启动到满负荷运行通常只需3至5分钟,而人工产线需要更长的准备时间。程序切换时间取决于程序大小和通讯速度,通常在几秒到十几秒之间,换型几乎不影响产线节拍。当发生故障时,系统会显示详细的报警信息和处理建议,维修人员可以快速定位问题并恢复生产。一些产线还具备断点续焊功能,当短暂停机后,机器人可以从中断的焊点继续焊接,不需要从头开始。这种快速响应能力让机器人点焊线在面对紧急订单和突发故障时表现更加从容,减少了非计划停机对产能的影响。南通智能工厂机器人点焊生产线设备防护设计完善,可适应粉尘、潮湿等多样车间环境,运行寿命更长久。
企业在引入自动化设备时,投资回报是决策的关键依据。机器人点焊生产线的单条线投资通常在200万至600万元之间,具体取决于机器人数量、夹具复杂度和自动化程度。以一条4机器人的点焊线为例,年节省人工成本约40万至60万元,加上焊接缺陷减少带来的材料节省和返修成本降低,综合年收益可达60万至80万元。按此计算,投资回收期约为3至5年。考虑到机器人的使用寿命通常在10年以上,回收期之后的每年都是净收益。而且随着人工成本的逐年上升,回收期还在不断缩短。很多企业在实际运行中发现,机器人点焊线的实际回报比预期更快,因为产能提升带来的订单增长也是一笔可观的收入。
不同的焊接任务对机器人的负载能力有不同要求。点焊工艺通常不需要很大的负载,因为焊接时电极施加的压力由伺服加压系统提供,机器人手臂只需承担自身重量和电缆的重量。但在一些特殊场景中,如焊接大型工件或配合重型变位机,机器人需要具备更大的负载能力。主流的点焊机器人负载范围在6公斤至200公斤之间,企业可以根据工件重量和焊接范围选择合适的型号。负载能力的匹配直接影响机器人的运动速度和加速度,选型过大会增加成本,选型过小则可能导致运动不够灵活。合理的负载配置让机器人在满足焊接需求的同时保持较高的运动效率,也让整线的节拍达到设计目标。摩托车车架焊接成型标准,整体韧性出色,提升车辆行驶稳定性能。
很多制造企业实行两班或三班倒的生产模式,人工产线在夜班时面临工人疲劳、效率下降、质量波动等问题。机器人点焊生产线不受班次影响,24小时都能保持相同的焊接质量和生产节拍。夜班只需安排少量工人负责上下料和巡视,不需要配备完整的焊接班组。这种全天候运行能力让工厂的设备利用率从人工时代的60%至70%提升到85%以上。对于订单量大、交期紧张的企业,多班运行意味着更高的日产量和更短的交付周期。而且,机器人不存在夜班津贴和加班费的问题,夜班的人工成本大幅降低。多班运行的支持让机器人点焊线的产能优势得到充分发挥。针对镀锌板材优化焊接工艺,减少镀层损伤,保留板材原有防护性能。泰州流水机器人点焊生产线上下料
机器人焊接技术的应用提升了企业形象。宿迁智能工厂机器人点焊生产线
焊点质量直接决定了产品的结构强度和外观表现。机器人点焊生产线通过恒流控制和恒压控制两种模式,确保每个焊点的热量输入和电极压力保持一致。恒流模式适用于厚度变化不大的工件,电流在设定时间内保持稳定;恒压模式则通过监测电极间电压变化来判断焊点状态,在焊核形成后自动切断电流。两种模式可以单独使用,也可以组合使用,适应不同材料和板厚的焊接需求。机器人焊接的焊点直径波动范围通常控制在±0.5毫米以内,远小于人工焊接的波动范围。此外,焊接参数全部由系统记录,每个焊点的电流、电压、压力、时间都可查询,为质量分析和工艺优化提供了数据基础。这种可追溯的质量管理方式是人工焊接无法实现的。宿迁智能工厂机器人点焊生产线