商机详情 -
江苏智能工厂机器人点焊生产线装配
机器人点焊生产线可以实现全天候不间断运行。一台焊接机器人的设计工作时间通常为每天20至22小时,配合自动上下料系统,可以覆盖两班甚至三班的生产需求。机器人不存在疲劳问题,不会因为长时间工作而导致焊接质量下降。在实际应用中,很多工厂让点焊线连续运行数周才进行一次计划性停机维护。这种连续作业能力让工厂的设备利用率大幅提高。人工点焊则受限于劳动法规定的工作时长和休息间隔,实际有效作业时间远低于机器人。对于订单量大、交期紧张的制造企业来说,机器人点焊线的连续作业能力意味着更短的交付周期和更高的产能弹性。同时,夜班由机器人承担也降低了企业的用工管理难度。通过技术创新,点焊生产线的效率不断提升。江苏智能工厂机器人点焊生产线装配
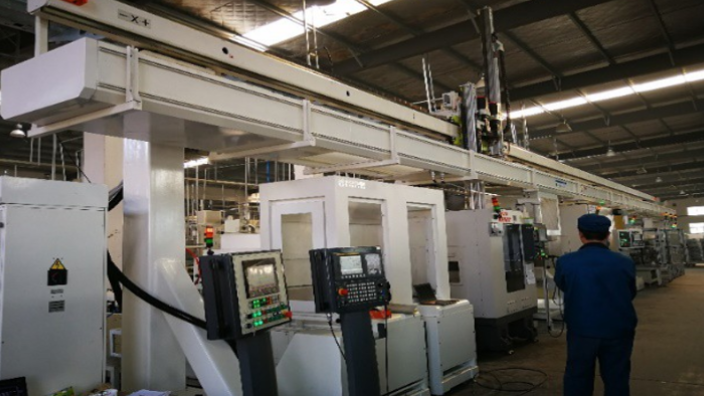
性能表现·快速响应能力产线要求设备具备快速响应的能力,包括启动速度、程序切换速度和故障恢复速度。机器人点焊生产线从冷启动到满负荷运行通常只需3至5分钟,而人工产线需要更长的准备时间。程序切换时间取决于程序大小和通讯速度,通常在几秒到十几秒之间,换型几乎不影响产线节拍。当发生故障时,系统会显示详细的报警信息和处理建议,维修人员可以快速定位问题并恢复生产。一些产线还具备断点续焊功能,当短暂停机后,机器人可以从中断的焊点继续焊接,不需要从头开始。这种快速响应能力让机器人点焊线在面对紧急订单和突发故障时表现更加从容,减少了非计划停机对产能的影响。泰州智能机器人点焊生产线检测印刷设备支架焊接形变可控,维持设备精度,保障印刷作业正常开展。
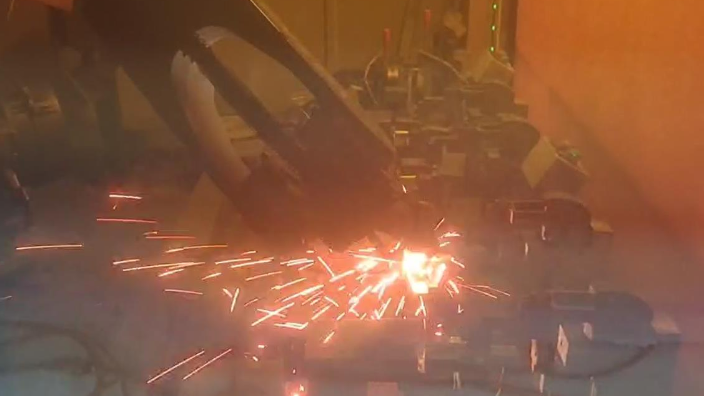
变位机是机器人点焊生产线中不可缺少的辅助设备,它负责将工件翻转到适合焊接的角度。单轴变位机可以实现0至360度的连续旋转,双轴变位机则增加了翻转功能,让机器人可以从多个角度接近焊点。变位机与机器人的协同控制是产线稳定运行的关键。控制器根据焊接程序自动指挥变位机在合适的时机旋转到指定角度,机器人在变位机停止后迅速完成焊接,然后变位机旋转到下一个位置。这种协同让一台机器人能够完成原本需要两到三台机器人才能覆盖的焊接任务,减少了机器人数量,降低了设备投资。高级变位机还具备力矩限制功能,当工件超出允许范围时自动报警,防止因工件装夹不良导致的焊接事故。
机器人点焊生产线采用模块化设计理念,整线由焊接单元、变位单元、控制单元、输送单元等标准模块组成。企业可以根据产能需求灵活配置模块数量,初期可以先建设较小规模的产线,后续根据订单增长逐步扩展。模块化设计也让产线的改造升级更加方便,当产品变更时,只需更换对应的夹具模块和调整焊接程序,不需要对整线进行大改造。备件管理也因模块化而简化,每个模块的易损件都是标准化的,库存管理更加清晰。对于多品种生产的企业,模块化设计让同一条产线能够快速适应不同产品的需求,减少了设备闲置的时间,提高了资产的利用效率。机器人点焊技术广泛应用于汽车制造和电子产品领域。
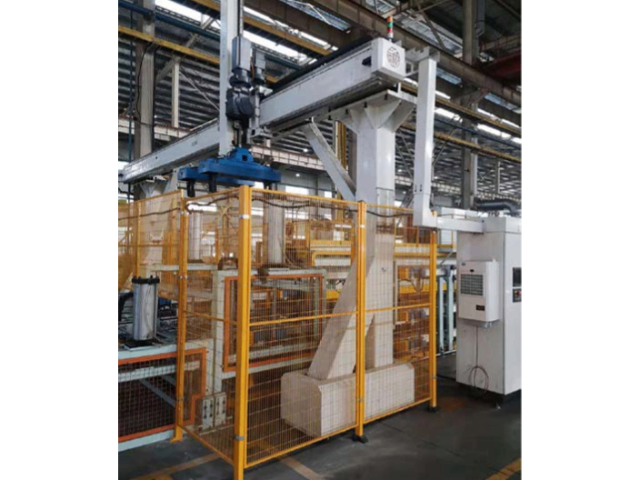
点焊过程中会产生大量热量,电极和焊接电缆需要有效的冷却才能保持稳定的工作状态。机器人点焊生产线配备的冷却系统,通常采用循环水冷方式。冷却水的流量和温度由控制器实时调节,确保电极温度始终在允许范围内。当冷却水温度过高或流量不足时,系统会自动降低焊接频率或停机报警,防止因过热导致的焊接质量问题。一些产线还采用油冷方式,冷却效果更好,适用于高频率焊接的场景。冷却系统的稳定运行直接影响电极寿命和焊点质量,因此在选型时需要关注冷却能力是否与焊接频率匹配。良好的冷却设计让机器人点焊线在长时间连续运行时依然保持稳定的焊接性能。机床床身焊接刚性十足,结构不易变形,守护机床长期加工精度水平。徐州智能工厂机器人点焊生产线调试
点焊机器人在节能减排方面表现突出。江苏智能工厂机器人点焊生产线装配
产品质量的稳定性来源于工艺的一致性。人工焊接时,不同工人的手法、力度、节奏都有差异,即使是同一个工人,在不同时间段的操作也会有波动。机器人点焊生产线通过程序化控制,让每一次焊接的电流、时间、压力、速度都完全相同,不受人员、时间、情绪等因素影响。这种工艺一致性让产品的焊点强度、外观质量和尺寸精度都保持在稳定的范围内。对于需要通过(生产件批准程序)的汽车零部件来说,工艺一致性是客户审核的重点。机器人点焊线提供的稳定工艺让企业在面对客户审核时更加从容,也让产品在市场上的口碑更加可靠。江苏智能工厂机器人点焊生产线装配