商机详情 -
扬州流水机器人点焊生产线上下料
无锡帝木自动化系统科技有限公司机器人点焊生产线,适配金属家具行业管材、板材结构焊接,涵盖桌椅框架、货架、金属柜等产品,可处理不同规格管材与薄板焊接,满足金属家具批量生产需求。生产线采用柔性机器人工作站,可快速切换焊接程序,适配不同家具产品结构,减少换线时间。配备可调式工装夹具,可适配管材与板材不同尺寸,无需频繁更换工装,提升生产适配性。性能表现上,生产线焊接电源适配管材与板材焊接,电流调节范围广,焊点牢固,外观平整,减少后续打磨工序。机器人运动灵活,可完成多角度、多方向焊接,适配家具框架复杂结构焊接需求。搭载焊接参数记忆功能,可存储不同产品焊接参数,快速调用,提升换线效率。机器人焊接系统能够实时监控焊接质量。扬州流水机器人点焊生产线上下料
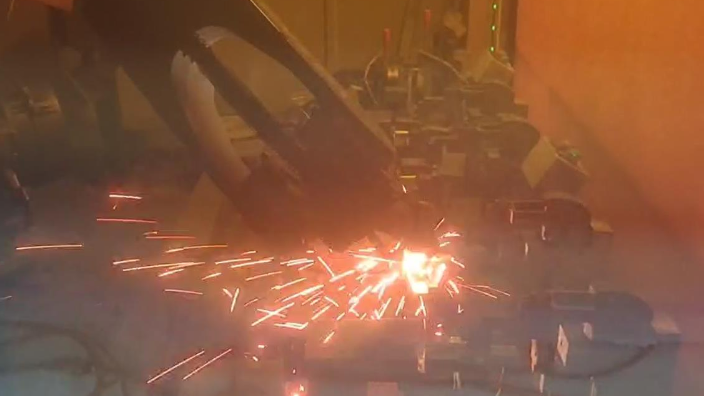
现代制造业的趋势是多品种、小批量、快切换。机器人点焊生产线在柔性化方面具有天然优势。通过离线编程软件,工程师可以在办公室里完成焊接路径的规划和仿真,不需要占用产线时间进行示教。当产品换型时,只需调用对应的焊接程序,机器人自动切换作业路径。夹具采用快换接口设计,不同零件的夹具可以在几分钟内完成更换。一些先进的点焊线还配备了视觉引导系统,能够自动识别工件的位置和姿态偏差,实时调整焊接坐标,进一步降低了对工件装配精度的要求。这种柔性化能力让同一条产线可以在一天内切换生产三到五种不同的产品,满足了市场对快速响应的需求,也让设备投资的利用效率更高。连云港智能工厂机器人点焊生产线服务商铝合金工件焊接工艺成熟,有效抑制材质变形,保障工件原有尺寸规格。
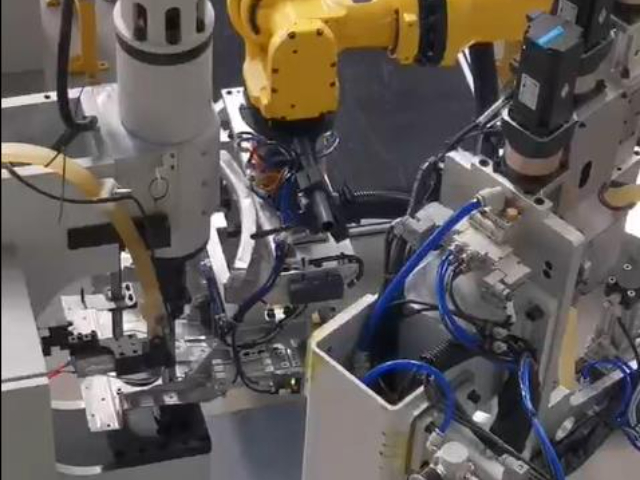
点焊作业涉及大电流、高温和金属飞溅,人工操作时存在烫伤、触电等安全风险。机器人点焊生产线把焊接过程完全封闭在防护围栏内,操作人员只需在安全区域进行上下料,不直接接触焊接区域。焊接时产生的烟尘通过局部排风系统收集处理,工作环境的空气质量得到改善。机器人本身具备碰撞检测功能,当遇到异常阻力时会自动停止运动,避免设备损坏和安全事故。整线配备安全光栅和门锁互锁装置,人员进入危险区域时机器人自动停机。这些安全措施让工厂的工伤事故率大幅降低,也让企业在安全生产方面的管理压力减小。对于劳动密集型的焊接车间来说,机器人点焊线是改善工作环境、降低安全风险的有效手段。
焊接节拍是衡量点焊产线效率的关键指标。机器人点焊生产线的单工位焊接时间通常在0.3至0.8秒之间,加上机器人移动和变位机翻转的时间,单个焊点的综合耗时可控制在1.5秒以内。整线节拍取决于焊点总数和机器人数量的配比。以一条拥有6台机器人、200个焊点的产线为例,节拍可以做到45至60秒。多台机器人协同作业时,通过主控制器统一调度,避免相互干涉,同时利用机器人等待工件变位的空闲时间进行预热或冷却,把时间利用率推到更高水平。节拍的稳定性也是机器人点焊线的强项,人工操作会因为疲劳导致节拍波动,而机器人可以24小时保持相同的作业速度,这对于需要连续生产的工厂来说意味着产能的可预测性大幅提升。经过优化的焊接回路,电流输出稳定,从源头保障每一处焊点品质。
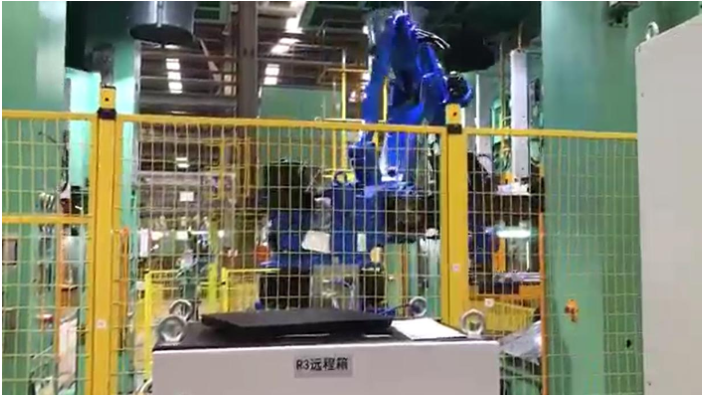
变位机是机器人点焊生产线中不可缺少的辅助设备,它负责将工件翻转到适合焊接的角度。单轴变位机可以实现0至360度的连续旋转,双轴变位机则增加了翻转功能,让机器人可以从多个角度接近焊点。变位机与机器人的协同控制是产线稳定运行的关键。控制器根据焊接程序自动指挥变位机在合适的时机旋转到指定角度,机器人在变位机停止后迅速完成焊接,然后变位机旋转到下一个位置。这种协同让一台机器人能够完成原本需要两到三台机器人才能覆盖的焊接任务,减少了机器人数量,降低了设备投资。高级变位机还具备力矩限制功能,当工件超出允许范围时自动报警,防止因工件装夹不良导致的焊接事故。设备防护设计完善,可适应粉尘、潮湿等多样车间环境,运行寿命更长久。扬州智能工厂机器人点焊生产线调试
集成物料输送机构,实现上下料自动化流转,打造一体化连续生产流程。扬州流水机器人点焊生产线上下料
集装箱由波纹板和框架焊接而成,板材厚度在1.5至3毫米之间,焊缝长度大、焊点密集。人工焊接集装箱时,工人需要在高空或狭窄空间内长时间作业,劳动强度大、安全风险高。机器人点焊生产线可以在地面完成大部分焊接任务,配合升降平台和旋转工作台,让机器人从合适的角度接近焊缝。整线采用长行程焊接模式,机器人沿焊缝连续移动并在预设位置点焊,效率远高于人工。集装箱属于出口产品,外观和结构强度都有严格要求,机器人焊接的均匀焊点让集装箱的整体质量更加可靠。对于年产量数万台的集装箱企业,机器人点焊线是提升产能、改善工作条件的理想选择。扬州流水机器人点焊生产线上下料