商机详情 -
盐城流水机器人点焊生产线供应商
新能源汽车电池托盘通常由铝板或钢铝混合材料制成,焊接工艺要求严格。铝合金的导热系数高,焊接时热量散失快,需要更大的焊接电流和更短的焊接时间。机器人点焊生产线针对这类材料做了专项优化,采用中频逆变焊接电源,能够在极短时间内输出大电流,同时配合伺服加压系统,在焊点形成的瞬间施加稳定的电极压力。整线配备焊缝跟踪系统,即使工件存在一定的装配偏差,机器人也能自动修正焊接位置,避免焊偏。电池托盘属于安全件,焊接质量直接关系到整车安全,机器人点焊的可追溯性让每一个焊点都有完整的参数记录,满足车企对质量档案的要求。这种产线在新能源汽车零部件工厂中的需求正在快速增长。视觉辅助定位系统加持,自动校正工件位置,进一步提升点焊作业精度。盐城流水机器人点焊生产线供应商
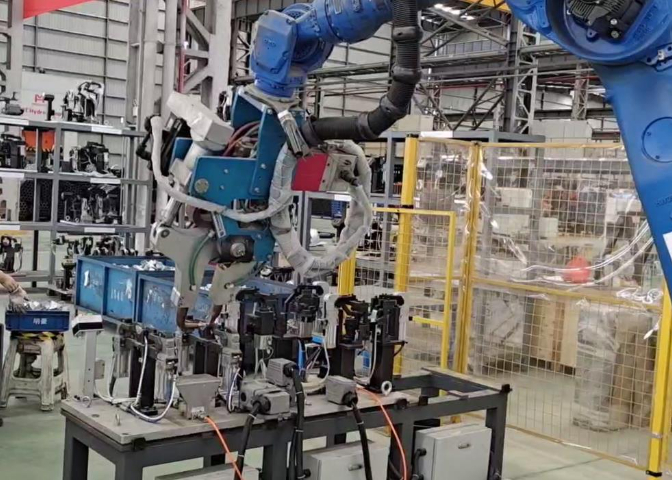
点焊作业会产生较大的噪音,主要来源于电极碰撞工件的声音和气动元件的排气声。机器人点焊生产线通过优化电极运动轨迹和采用伺服加压系统,降低了碰撞噪音。伺服加压替代了传统的气缸加压,消除了气缸排气的噪音源。整线还可以加装隔音罩,将噪音控制在85分贝以下,改善车间的工作环境。相比人工点焊线100分贝以上的噪音水平,机器人点焊线的噪音降低了一个档次。噪音的降低不*保护了工人的听力健康,也让工厂更容易通过环保部门的噪音检测。对于在居民区附近或对工作环境有要求的工厂,低噪音的机器人点焊线是更合适的选择。淮安流水机器人点焊生产线集成商机器人点焊技术的应用,提升了产品的市场认可度。
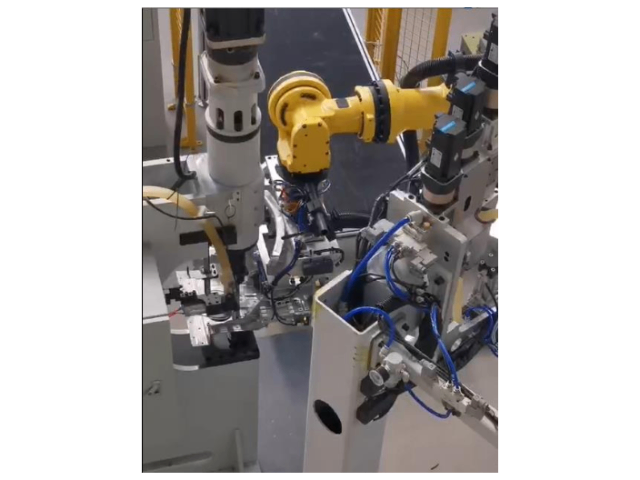
重复定位精度是机器人点焊线能否稳定焊接的基础。工业焊接机器人的重复定位精度通常在±0.05毫米至±0.1毫米之间,这意味着机器人每次回到同一位置时,偏差不会超过一根头发丝的直径。对于点焊工艺来说,电极前列需要准确对准焊点中心,偏移过大会导致焊偏、虚焊或电极磨损加剧。机器人点焊生产线通过高精度减速器和编码器的配合,保证了长时间运行后依然保持稳定的定位能力。即使在连续运行数月后,机器人的定位精度也不会出现明显衰减。相比之下,人工操作的定位偏差通常在1至2毫米,而且会随着工作时间增加而变大。这种稳定的重复定位能力是机器人点焊线在质量一致性方面优于人工的根本原因。
机器人点焊生产线需要与工厂的其他系统进行数据交互,通讯能力是衡量产线集成水平的重要指标。主流的机器人控制器支持Profinet、EtherNet/IP、ModbusTCP等工业通讯协议,可以与PLC、MES、ERP等系统无缝对接。通过OPCUA协议,产线数据可以上传至云端平台,实现远程监控和数据分析。整线的I/O信号通过总线传输,减少了布线数量和接点故障率。与自动上下料系统的集成让工件从入库到焊接完成全程无人化,AGV或输送线将工件送到上料位,机器人完成焊接后,成品自动流转到下一工序。这种高度集成的产线让工厂的物流和信息流更加顺畅,也为后续引入更多自动化设备打下了基础。机器人点焊技术的引入,提升了企业的生产能力。
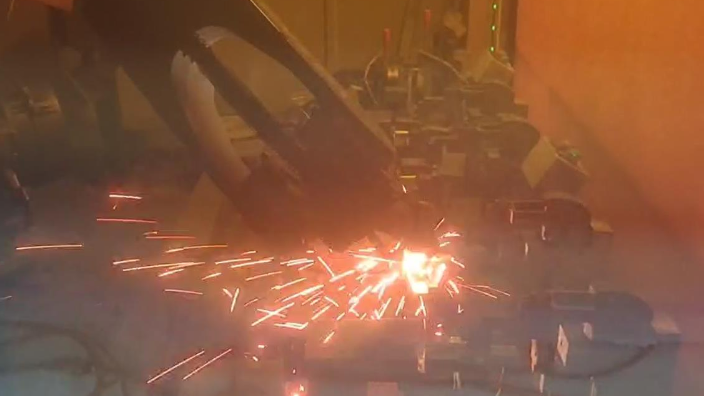
制造业普遍面临招工难的问题,点焊岗位尤其突出。工作环境差、劳动强度大、技能要求高,让年轻人对点焊岗位望而却步。机器人点焊生产线从根本上改变了用工结构,把繁重的焊接工作交给机器人,人只需负责上下料和简单的设备看管。这种用工模式对工人的技能要求大幅降低,普通劳动力经过短期培训即可胜任。一些企业反映,引入机器人点焊线后,不再需要为招不到点焊工而发愁,产线的人员配置从十几人减少到两三人,而且不受节假日和人员流动的影响。对于劳动力成本持续上升的地区,机器人点焊线是应对用工荒、稳定产能的务实选择。通过优化设计,生产线的空间利用率提高。徐州智能机器人点焊生产线管理系统
机床床身焊接刚性十足,结构不易变形,守护机床长期加工精度水平。盐城流水机器人点焊生产线供应商
管理一条人工点焊线需要面对排班、考勤、技能考核、质量抽检等多项工作。人员的技能水平参差不齐,质量波动难以控制。机器人点焊生产线把这些管理问题大幅简化。产线的运行由程序控制,不受人员状态影响,排班只需安排上下料工人,管理复杂度降低。质量管理从"管人"转向"管参数",工程师只需关注焊接参数是否在合理范围内,不需要逐个检查工人的操作手法。生产数据自动采集,日报、周报、月报由系统生成,减少了统计工作量。对于多条产线并行的工厂,一名技术主管可以同时管理多条机器人点焊线,而管理同等产能的人工产线则需要更多的管理人员。管理难度的降低让企业可以把更多精力放在工艺优化和产能提升上。盐城流水机器人点焊生产线供应商