商机详情 -
机器人点焊生产线装配
集装箱由波纹板和框架焊接而成,板材厚度在1.5至3毫米之间,焊缝长度大、焊点密集。人工焊接集装箱时,工人需要在高空或狭窄空间内长时间作业,劳动强度大、安全风险高。机器人点焊生产线可以在地面完成大部分焊接任务,配合升降平台和旋转工作台,让机器人从合适的角度接近焊缝。整线采用长行程焊接模式,机器人沿焊缝连续移动并在预设位置点焊,效率远高于人工。集装箱属于出口产品,外观和结构强度都有严格要求,机器人焊接的均匀焊点让集装箱的整体质量更加可靠。对于年产量数万台的集装箱企业,机器人点焊线是提升产能、改善工作条件的理想选择。机器人点焊技术的推广,推动了行业的可持续发展。机器人点焊生产线装配
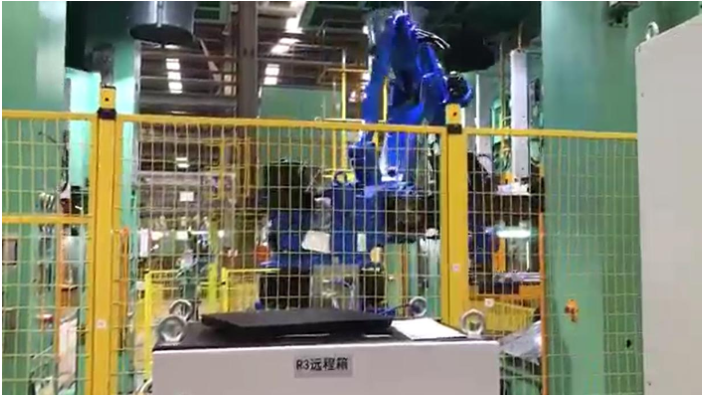
传统人工点焊线需要熟练工人,培养一名合格的点焊操作工通常需要3至6个月的时间,而且人员离职后需要重新培训。机器人点焊生产线的操作和维护人员只需掌握基本的机器人操作、程序调用和日常维护技能,培训周期通常在1至2周。离线编程软件的图形化界面降低了编程难度,即使没有专业背景的技术人员也能在指导下完成简单的程序编辑。这种低门槛的用人模式让企业在人员招聘时有更大的选择空间,也降低了因人员流动带来的产能波动风险。一些企业甚至让产线工人兼任多条线的看管,进一步提高了人力资源的利用效率。培训成本的降低也意味着新员工能够更快地投入生产,缩短了产能爬坡的时间。盐城机器人点焊生产线调试经过优化的焊接回路,电流输出稳定,从源头保障每一处焊点品质。
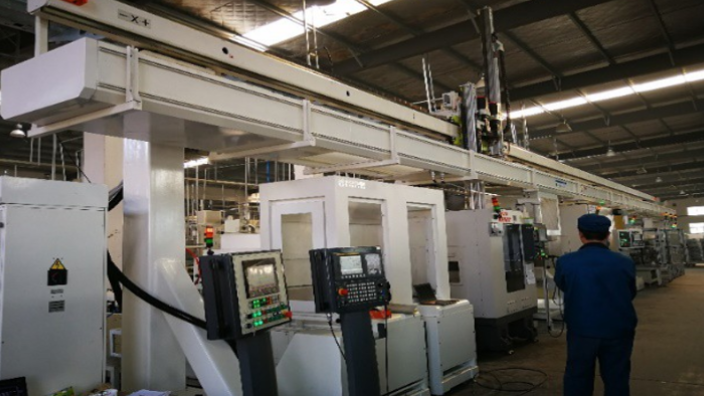
机器人点焊生产线的日常维护工作量远低于人工产线。机器人本体的维护主要包括减速器润滑油更换、皮带张力检查和电池更换,这些工作通常每半年至一年进行一次。焊接电源的维护主要是清洁散热系统和检查电缆连接,频率约为每季度一次。夹具的维护主要是清理电极头和检查定位销的磨损情况,每天开工前进行。相比人工产线需要频繁调整焊接参数、更换电极、维修气动元件等工作,机器人点焊线的维护内容更加简单和规律。系统还具备故障自诊断功能,当某个部件出现异常时会在操作界面上显示报警信息和处理建议,减少了对专业维修人员的依赖。这种低维护特性让企业的设备管理更加轻松。
机器人点焊生产线不*是一台生产设备,更是一个数据采集终端。每一次焊接的电流、电压、焊接时间、电极压力、焊接结果等参数都会被系统实时记录并存储。这些数据可以用于焊接质量的统计分析,帮助工程师发现工艺漂移的趋势并及时调整。当出现质量问题时,可以通过追溯系统快速定位到具体的焊点、具体的时间、具体的参数,比较大缩短了问题排查的时间。数据化管理还支持与工厂的MES系统对接,实现生产进度的实时监控和生产报表的自动生成。对于需要通过IATF16949等体系认证的企业来说,完整的焊接参数记录是审核的必要材料。机器人点焊线让质量管理从经验驱动转向数据驱动,这是传统人工产线无法比拟的。点焊机器人在制造业中发挥着重要作用。
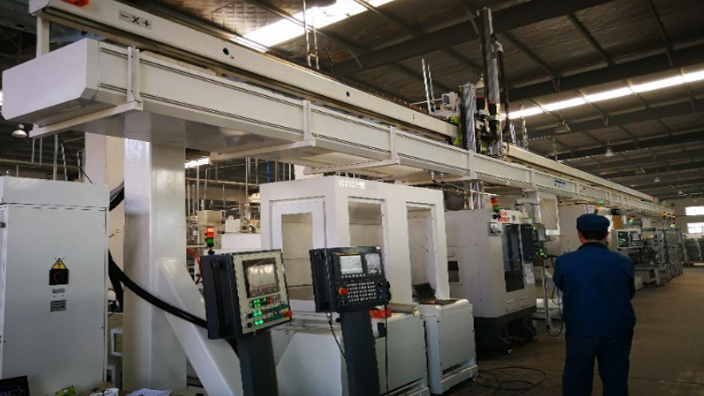
不同的焊接任务对机器人的负载能力有不同要求。点焊工艺通常不需要很大的负载,因为焊接时电极施加的压力由伺服加压系统提供,机器人手臂只需承担自身重量和电缆的重量。但在一些特殊场景中,如焊接大型工件或配合重型变位机,机器人需要具备更大的负载能力。主流的点焊机器人负载范围在6公斤至200公斤之间,企业可以根据工件重量和焊接范围选择合适的型号。负载能力的匹配直接影响机器人的运动速度和加速度,选型过大会增加成本,选型过小则可能导致运动不够灵活。合理的负载配置让机器人在满足焊接需求的同时保持较高的运动效率,也让整线的节拍达到设计目标。自动化生产线的运行成本逐渐降低。宿迁流水机器人点焊生产线供应商
机器人点焊系统可与其他自动化设备无缝对接。机器人点焊生产线装配
无锡帝木自动化系统科技有限公司机器人点焊生产线,适配新能源汽车领域电池托盘、车身连接件等部件焊接,可处理铝合金、高强度钢等材料,满足新能源汽车轻量化、高强度焊接要求。生产线采用轻量化焊钳设计,适配新能源汽车狭小空间焊点布局,提升焊点可达性。搭配自适应焊接控制系统,可根据材料特性自动调整焊接参数,适配铝钢异种材料焊接需求。性能方面,生产线采用中频逆变焊接电源,电流输出稳定,适配铝合金焊接热敏感性特点,减少焊接变形与裂纹。机器人运动精度高,可完成密集、高精度焊点焊接,适配新能源汽车电池托盘多焊点、高密封要求。配备温度与压力实时监控系统,动态调整焊接过程参数,保障焊点质量稳定。机器人点焊生产线装配