商机详情 -
淮安智能机器人点焊生产线管理系统
无锡帝木自动化系统科技有限公司机器人点焊生产线,适配轨道交通领域不锈钢、铝合金车体部件焊接,涵盖车厢框架、座椅支架、连接构件等,满足轨道交通产品高强度、高密封性焊接要求。生产线采用多机器人协同作业模式,可完成大型曲面构件与复杂结构件焊接,适配轨道交通产品大尺寸、多焊点生产特点。配备焊接工装与变位机,可调整工件姿态,优化焊接角度,确保焊点可达性与焊接质量。性能表现上,生产线采用高强度机械臂结构,刚性强,负载能力适配轨道交通重型工件焊接,长期运行稳定可靠。焊接系统具备自适应参数调节功能,可根据材质变化自动匹配焊接电流与压力,避免虚焊、烧穿等问题,保障焊接强度。搭载多传感器融合监控系统,实时监测焊接过程压力、电流、位移等参数,异常情况自动预警,提升生产稳定性。点焊机器人能够实现高效的生产流程。淮安智能机器人点焊生产线管理系统
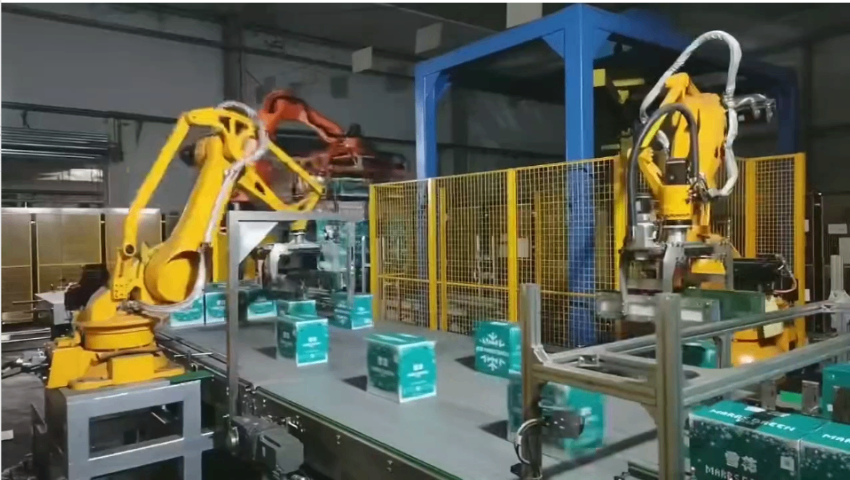
无锡帝木自动化系统科技有限公司机器人点焊生产线,适配农业机械领域机架、连接臂、防护架等金属部件焊接,可处理普通钢、低合金钢焊接,满足农业机械高强度、耐磨损焊接要求。生产线采用重载机器人搭配坚固工装夹具,适配农业机械重型、大型工件焊接,保障工件装夹稳定。可适应户外、粉尘等恶劣生产环境,防护等级高,运行稳定,适配农业机械生产车间工况。性能表现上,生产线焊接功率大,熔深充足,焊点强度高,适配农业机械长期户外重载使用场景。机器人抗干扰能力强,可在粉尘、振动环境下稳定运行,减少故障停机,保障生产连续性。配备简易操作界面,参数调整便捷,便于现场人员根据工件情况快速优化焊接参数。盐城流水机器人点焊生产线工作站食品机械部件焊接易清洁,防腐性能优异,严格贴合食品生产规范。
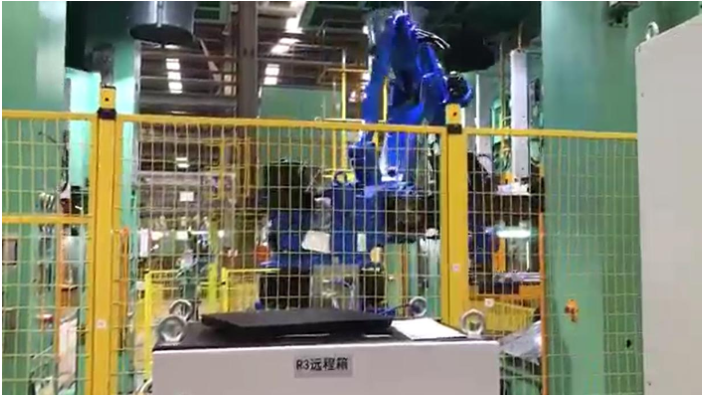
汽车座椅骨架由数十根钢管和冲压件焊接而成,焊点数量多、空间狭小,人工焊接难度大。机器人点焊生产线在座椅骨架制造中表现出色。多台机器人从不同方向同时焊接,配合伺服变位机快速翻转骨架,整线节拍可控制在40至60秒。座椅骨架的管材直径通常在16至32毫米之间,焊接电流需要根据管壁厚度自动调节。机器人点焊线通过参数自适应功能,能够根据不同位置的板厚自动匹配焊接电流,无需人工干预。座椅属于安全件,焊接强度要求严格,机器人焊接的每个焊点都有完整的参数记录,满足车企对可追溯性的要求。对于同时生产多款座椅的企业,机器人点焊线的快速换型能力让不同骨架的切换时间压缩到分钟级别。
机器人点焊生产线不*是一台生产设备,更是一个数据采集终端。每一次焊接的电流、电压、焊接时间、电极压力、焊接结果等参数都会被系统实时记录并存储。这些数据可以用于焊接质量的统计分析,帮助工程师发现工艺漂移的趋势并及时调整。当出现质量问题时,可以通过追溯系统快速定位到具体的焊点、具体的时间、具体的参数,比较大缩短了问题排查的时间。数据化管理还支持与工厂的MES系统对接,实现生产进度的实时监控和生产报表的自动生成。对于需要通过IATF16949等体系认证的企业来说,完整的焊接参数记录是审核的必要材料。机器人点焊线让质量管理从经验驱动转向数据驱动,这是传统人工产线无法比拟的。无需专人实时盯守设备运行,一人可兼顾多台机组,优化人力配置结构。
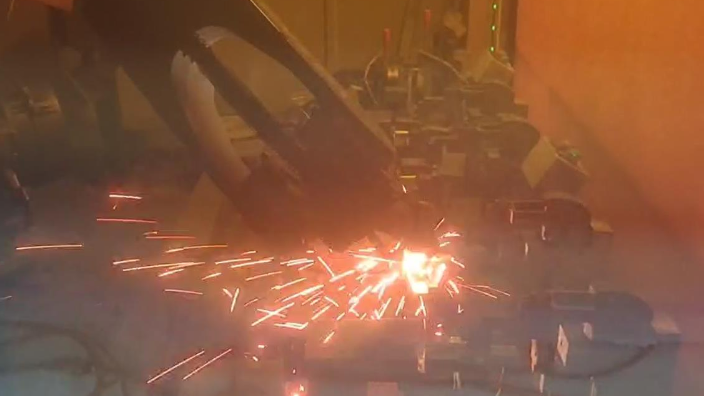
机器人点焊生产线的日常维护工作量远低于人工产线。机器人本体的维护主要包括减速器润滑油更换、皮带张力检查和电池更换,这些工作通常每半年至一年进行一次。焊接电源的维护主要是清洁散热系统和检查电缆连接,频率约为每季度一次。夹具的维护主要是清理电极头和检查定位销的磨损情况,每天开工前进行。相比人工产线需要频繁调整焊接参数、更换电极、维修气动元件等工作,机器人点焊线的维护内容更加简单和规律。系统还具备故障自诊断功能,当某个部件出现异常时会在操作界面上显示报警信息和处理建议,减少了对专业维修人员的依赖。这种低维护特性让企业的设备管理更加轻松。配备工装快速切换结构,产品换型耗时短,适配多品种小批量的生产模式。苏州智能机器人点焊生产线哪家好
木工机械机架焊接牢固,抗冲击能力强,适配木材加工各类工况条件。淮安智能机器人点焊生产线管理系统
变位机是机器人点焊生产线中不可缺少的辅助设备,它负责将工件翻转到适合焊接的角度。单轴变位机可以实现0至360度的连续旋转,双轴变位机则增加了翻转功能,让机器人可以从多个角度接近焊点。变位机与机器人的协同控制是产线稳定运行的关键。控制器根据焊接程序自动指挥变位机在合适的时机旋转到指定角度,机器人在变位机停止后迅速完成焊接,然后变位机旋转到下一个位置。这种协同让一台机器人能够完成原本需要两到三台机器人才能覆盖的焊接任务,减少了机器人数量,降低了设备投资。高级变位机还具备力矩限制功能,当工件超出允许范围时自动报警,防止因工件装夹不良导致的焊接事故。淮安智能机器人点焊生产线管理系统