商机详情 -
上海机器人点焊生产线安装
汽车消声器由多层金属板和管道焊接而成,形状不规则,焊接位置分散。人工焊接消声器时,工人需要在狭窄的空间内操作,不*效率低,而且容易出现漏焊。机器人点焊生产线配合三维变位机,可以从多个角度接近消声器的各个焊点,完成人工难以触及的位置的焊接。整线采用视觉引导技术,自动识别消声器的型号和位置,调用对应的焊接程序。消声器属于排气系统部件,焊接密封性要求高,机器人焊接的一致性让每个消声器的焊缝质量都保持在同一水平。对于同时生产多种规格消声器的企业,机器人点焊线的快速换型能力让不同产品的切换时间大幅缩短,提高了产线的利用效率。通过智能监控,生产线的故障率降低。上海机器人点焊生产线安装
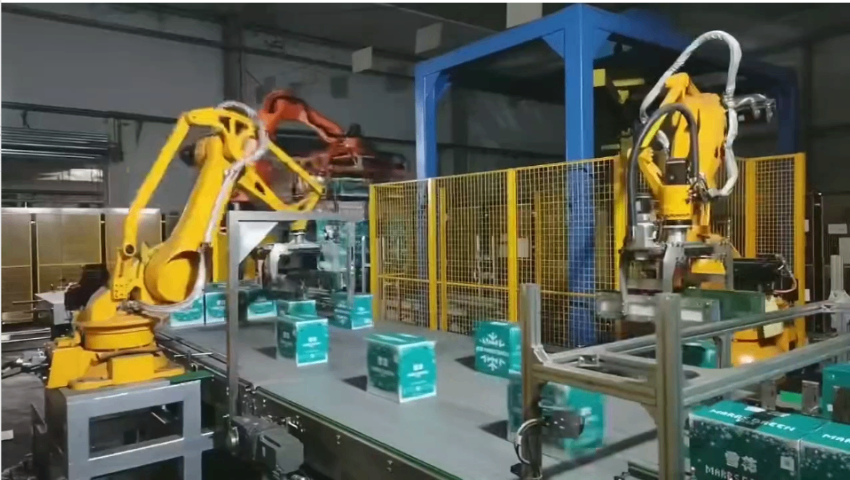
机器人点焊生产线不*是一台生产设备,更是一个数据采集终端。每一次焊接的电流、电压、焊接时间、电极压力、焊接结果等参数都会被系统实时记录并存储。这些数据可以用于焊接质量的统计分析,帮助工程师发现工艺漂移的趋势并及时调整。当出现质量问题时,可以通过追溯系统快速定位到具体的焊点、具体的时间、具体的参数,比较大缩短了问题排查的时间。数据化管理还支持与工厂的MES系统对接,实现生产进度的实时监控和生产报表的自动生成。对于需要通过IATF16949等体系认证的企业来说,完整的焊接参数记录是审核的必要材料。机器人点焊线让质量管理从经验驱动转向数据驱动,这是传统人工产线无法比拟的。南京智能工厂机器人点焊生产线工作站生产线的安全防护措施完善,确保操作人员安全。
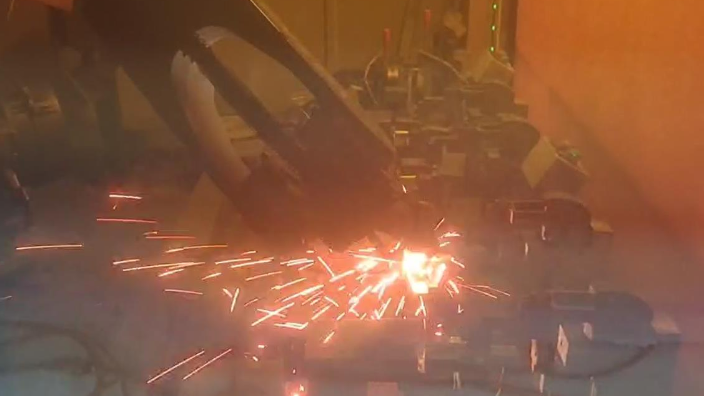
现代产品经常使用多种材料的组合,如钢与铝、不锈钢与镀锌板等。不同材料的导电率、导热率和熔点差异很大,对焊接参数的要求也不同。机器人点焊生产线支持多组焊接参数的存储和切换,针对不同材料组合可以调用对应的电流、时间和压力参数。对于钢铝异种材料的焊接,系统采用特殊的焊接波形控制,先用大电流击穿铝板表面的氧化层,再用小电流完成焊核形成,避免铝板被烧穿。不锈钢的电阻率高,需要更大的焊接电流,机器人可以自动切换到对应的参数组。这种多材料适应能力让一条产线能够焊接多种材料组合的产品,减少了为不同材料单独建设产线的需要,降低了设备投资总额。
工厂环境中存在各种电磁干扰源,如变频器、大功率电机、电弧焊设备等。机器人点焊生产线在设计时充分考虑了电磁兼容性,控制柜采用屏蔽设计,信号线使用双绞屏蔽电缆,通讯接口具备抗干扰滤波功能。焊接电源采用软开关技术,减少了对电网的谐波污染,也降低了对周边设备的电磁干扰。在实际运行中,即使在干扰较强的车间环境下,机器人点焊线也能保持稳定的通讯和控制性能,不会出现误动作或通讯中断。良好的抗干扰能力让机器人点焊线可以与其他自动化设备共存于同一车间,不需要额外的隔离措施,降低了厂房改造的成本。生产线的设计符合工业4.0标准,具备高度智能化。
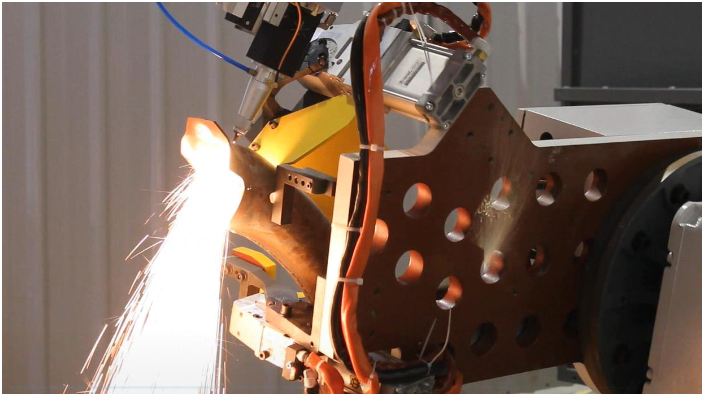
五金配件种类繁多,包括铰链、滑轨、支架、弹簧座等,单个零件体积小但焊点要求严格。传统人工点焊在这类产品上经常出现虚焊、焊穿等问题,尤其在薄板件的焊接中,人工很难控制电流和压力的匹配。机器人点焊生产线通过恒流控制技术,能在焊接过程中实时调节电流输出,确保每一个焊点的能量输入保持稳定。对于五金件这种小批量、多品种的生产模式,机器人点焊线支持离线编程,操作人员在电脑上模拟焊接路径后直接导入机器人,不需要在产线上逐一示教。这种方式让新产品导入的时间从几天缩短到几个小时。夹具采用模块化设计,针对不同零件只需更换局部模块,降低了夹具的制作和维护成本,让五金企业也能用上自动化焊接方案。医疗器械部件焊接洁净度高,工艺符合行业规范,适配医疗生产环境。泰州智能机器人点焊生产线管理系统
小型精密工件也可稳定加工,微小焊点成型标准,满足精细加工要求。上海机器人点焊生产线安装
集装箱由波纹板和框架焊接而成,板材厚度在1.5至3毫米之间,焊缝长度大、焊点密集。人工焊接集装箱时,工人需要在高空或狭窄空间内长时间作业,劳动强度大、安全风险高。机器人点焊生产线可以在地面完成大部分焊接任务,配合升降平台和旋转工作台,让机器人从合适的角度接近焊缝。整线采用长行程焊接模式,机器人沿焊缝连续移动并在预设位置点焊,效率远高于人工。集装箱属于出口产品,外观和结构强度都有严格要求,机器人焊接的均匀焊点让集装箱的整体质量更加可靠。对于年产量数万台的集装箱企业,机器人点焊线是提升产能、改善工作条件的理想选择。上海机器人点焊生产线安装