商机详情 -
南通智能工厂机器人点焊生产线检测
机器人点焊生产线的日常维护工作量远低于人工产线。机器人本体的维护主要包括减速器润滑油更换、皮带张力检查和电池更换,这些工作通常每半年至一年进行一次。焊接电源的维护主要是清洁散热系统和检查电缆连接,频率约为每季度一次。夹具的维护主要是清理电极头和检查定位销的磨损情况,每天开工前进行。相比人工产线需要频繁调整焊接参数、更换电极、维修气动元件等工作,机器人点焊线的维护内容更加简单和规律。系统还具备故障自诊断功能,当某个部件出现异常时会在操作界面上显示报警信息和处理建议,减少了对专业维修人员的依赖。这种低维护特性让企业的设备管理更加轻松。机器人点焊技术的应用,提升了产品的市场认可度。南通智能工厂机器人点焊生产线检测
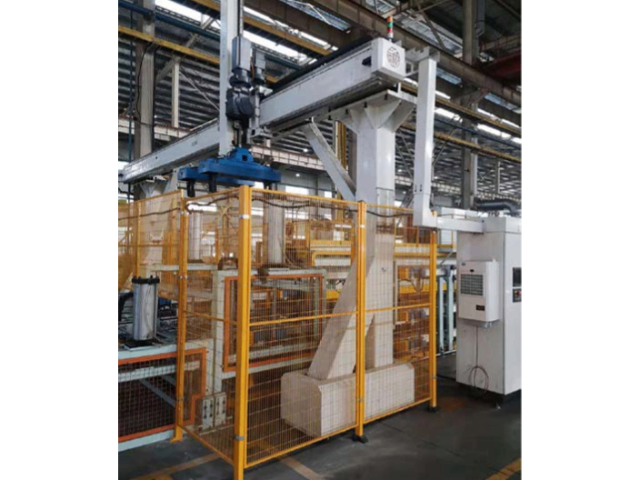
无锡帝木自动化系统科技有限公司机器人点焊生产线,适配工程机械领域金属结构件焊接,涵盖挖掘机、装载机、起重机等设备的框架、支架、连接座等部件,可处理中厚板焊接,满足工程机械高强度焊接需求。生产线采用重载工业机器人,适配重型工件搬运与焊接,搭配工装夹具,保障工件装夹牢固,焊接过程稳定。支持多工位布局,可同时完成多个工件焊接,适配工程机械多品种、中大批量生产模式。性能方面,生产线采用大电流焊接电源,输出功率稳定,可满足中厚板熔深要求,焊点连接强度高,适配工程机械重载工况。机器人运动精度高,可完成复杂轨迹焊接,适配工程机械结构复杂、焊点分布不规则特点。配备焊接质量在线检测模块,可实时识别焊点缺陷,及时预警,减少不合格品产出。无锡智能工厂机器人点焊生产线搭建设备搭载过载保护机制,遇到异常工况自动预警,提升生产安全系数。
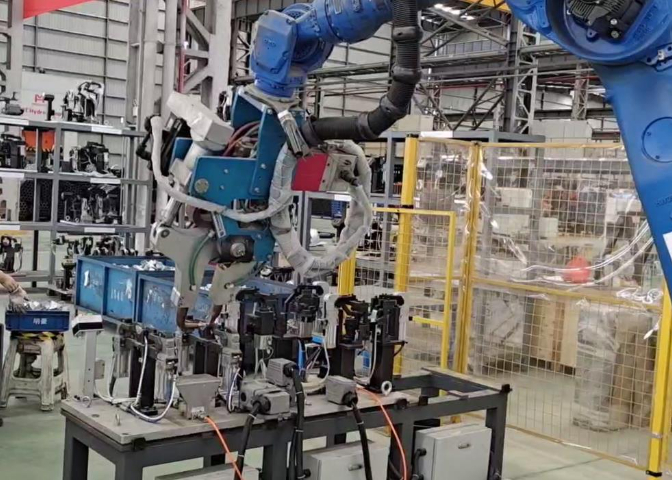
无锡帝木自动化系统科技有限公司机器人点焊生产线,适配电子设备领域精密金属部件焊接,涵盖电池托盘、电路板支架、小型金属外壳等,可处理超薄板材与微小焊点焊接,满足电子设备高精度、小尺寸焊接要求。生产线采用小型轻量化机器人,运动灵活,定位精细,适配狭小空间与微小工件焊接工况。搭配高精度视觉定位系统,可识别微小焊点位置,补偿工件微小偏差,提升焊接精度。性能层面,生产线采用精密焊接电源,电流输出平稳,调节精度高,可精细控制焊点熔核大小,避免薄板烧穿与变形。机器人重复定位精度高,运动平稳,可稳定完成微小焊点焊接,焊点一致性好。配备微量冷却系统,可快速散热,减少工件热变形,保障电子部件尺寸精度。
五金配件种类繁多,包括铰链、滑轨、支架、弹簧座等,单个零件体积小但焊点要求严格。传统人工点焊在这类产品上经常出现虚焊、焊穿等问题,尤其在薄板件的焊接中,人工很难控制电流和压力的匹配。机器人点焊生产线通过恒流控制技术,能在焊接过程中实时调节电流输出,确保每一个焊点的能量输入保持稳定。对于五金件这种小批量、多品种的生产模式,机器人点焊线支持离线编程,操作人员在电脑上模拟焊接路径后直接导入机器人,不需要在产线上逐一示教。这种方式让新产品导入的时间从几天缩短到几个小时。夹具采用模块化设计,针对不同零件只需更换局部模块,降低了夹具的制作和维护成本,让五金企业也能用上自动化焊接方案。通过优化焊接路径,减少焊接时间,提高生产效率。
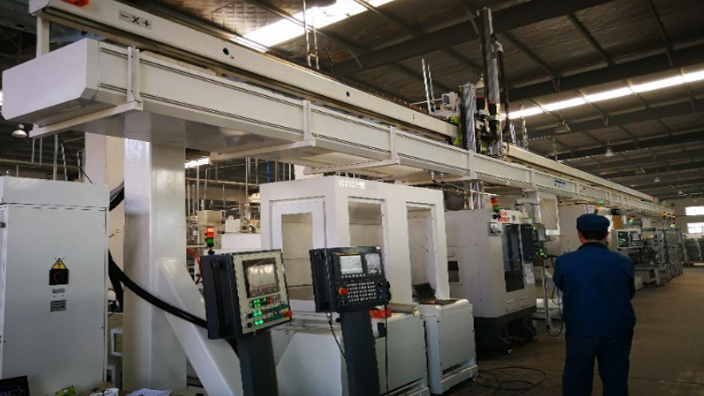
焊接节拍是衡量点焊产线效率的关键指标。机器人点焊生产线的单工位焊接时间通常在0.3至0.8秒之间,加上机器人移动和变位机翻转的时间,单个焊点的综合耗时可控制在1.5秒以内。整线节拍取决于焊点总数和机器人数量的配比。以一条拥有6台机器人、200个焊点的产线为例,节拍可以做到45至60秒。多台机器人协同作业时,通过主控制器统一调度,避免相互干涉,同时利用机器人等待工件变位的空闲时间进行预热或冷却,把时间利用率推到更高水平。节拍的稳定性也是机器人点焊线的强项,人工操作会因为疲劳导致节拍波动,而机器人可以24小时保持相同的作业速度,这对于需要连续生产的工厂来说意味着产能的可预测性大幅提升。采用模块化设计,便于生产线的扩展和维护。南通智能工厂机器人点焊生产线检测
机器人点焊系统可与其他自动化设备无缝对接。南通智能工厂机器人点焊生产线检测
机器人点焊生产线的标准化程度远高于人工产线。从机器人选型、夹具设计、控制系统到焊接参数,都有成熟的行业标准和最佳实践可供参考。这意味着企业在建设产线时可以借鉴已有的成功案例,减少试错成本。标准化的设计也让设备的备件供应更加充足,维修时不需要等待定制零件。对于需要在多个工厂复制相同产线的企业,标准化让复制过程更加简单快捷,不同工厂之间的产线性能保持一致。标准化还体现在软件层面,离线编程软件、控制系统和通讯协议都有统一的行业规范,降低了系统集成的难度。高标准化程度让机器人点焊线的建设周期更短、风险更低。南通智能工厂机器人点焊生产线检测