商机详情 -
淮安机器人点焊生产线供应商
焊接节拍是衡量点焊产线效率的关键指标。机器人点焊生产线的单工位焊接时间通常在0.3至0.8秒之间,加上机器人移动和变位机翻转的时间,单个焊点的综合耗时可控制在1.5秒以内。整线节拍取决于焊点总数和机器人数量的配比。以一条拥有6台机器人、200个焊点的产线为例,节拍可以做到45至60秒。多台机器人协同作业时,通过主控制器统一调度,避免相互干涉,同时利用机器人等待工件变位的空闲时间进行预热或冷却,把时间利用率推到更高水平。节拍的稳定性也是机器人点焊线的强项,人工操作会因为疲劳导致节拍波动,而机器人可以24小时保持相同的作业速度,这对于需要连续生产的工厂来说意味着产能的可预测性大幅提升。摩托车车架焊接成型标准,整体韧性出色,提升车辆行驶稳定性能。淮安机器人点焊生产线供应商
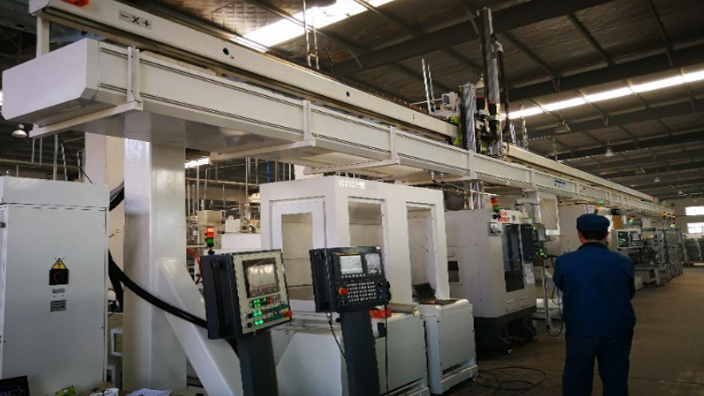
机器人点焊生产线是现代制造业中一种高效且精确的生产系统。它主要由工业机器人、点焊设备、物料输送装置、控制系统等部分组成。工业机器人作为中心,拥有多个自由度的机械臂,能够灵活地在三维空间内移动。点焊设备则提供高能量的电流,瞬间使金属焊件在接触点熔化并连接。物料输送装置确保焊件在各个工位之间准确且有序地流转。控制系统如同生产线的大脑,协调机器人的动作、点焊的参数以及物料的输送节拍,使整个生产线有条不紊地运行,很大提高了点焊作业的效率和质量,广泛应用于汽车制造、电子设备生产等众多领域。扬州流水机器人点焊生产线供应商机器人点焊系统可与其他自动化设备无缝对接。
生产线布局和优化:多机器人协同:设计多工位多机器人的复杂任务分配、调度和规划问题,以提高生产效率和灵活性。自动化控制系统:控制系统是实现生产线焊接作业自动化控制的重要基础,系统硬件组态设计是首要环节。仿真软件应用:引入ROBCAD等机器人离线仿真软件,利用3D图形设计焊接生产线仿真系统和控制系统,优化工业机器人焊接生产线的不同工艺划分和不同结构布局。自动化控制系统的实现:精确控制参数:通过自动化控制系统实现电流大小、焊接时间等参数的精确控制,从而实现焊接过程的全自动化。智能化技术:采用免示教智能焊接技术,通过信息获取、知识表示、推理与决策、执行与反馈四个流程,实现焊接过程的精确可靠。
无锡帝木自动化系统科技有限公司机器人点焊生产线,适配轨道交通领域不锈钢、铝合金车体部件焊接,涵盖车厢框架、座椅支架、连接构件等,满足轨道交通产品高强度、高密封性焊接要求。生产线采用多机器人协同作业模式,可完成大型曲面构件与复杂结构件焊接,适配轨道交通产品大尺寸、多焊点生产特点。配备焊接工装与变位机,可调整工件姿态,优化焊接角度,确保焊点可达性与焊接质量。性能表现上,生产线采用高强度机械臂结构,刚性强,负载能力适配轨道交通重型工件焊接,长期运行稳定可靠。焊接系统具备自适应参数调节功能,可根据材质变化自动匹配焊接电流与压力,避免虚焊、烧穿等问题,保障焊接强度。搭载多传感器融合监控系统,实时监测焊接过程压力、电流、位移等参数,异常情况自动预警,提升生产稳定性。点焊机器人在节能减排方面表现突出。
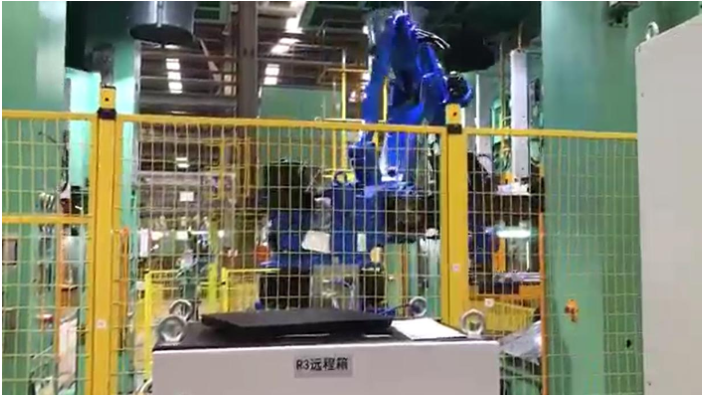
生产线上的机器人具备多轴联动功能,能够实现复杂空间轨迹的焊接作业。无论是大型结构件还是精密小部件,帝木的机器人点焊生产线都能提供灵活的焊接方案,满足多样化的生产需求。帝木自动化的点焊生产线实现了从原料装载、焊接、到成品卸载的全自动化生产流程。减少了人工干预,提高了生产效率,同时降低了生产成本,使企业在激烈的市场竞争中保持优势。生产线集成了智能监控系统,能够实时监控焊接过程和设备状态。通过数据分析和故障诊断,及时发现并解决问题,确保生产线的稳定运行,保障生产安全。采用高效的冷却系统,确保焊接过程的温度控制。南通智能工厂机器人点焊生产线集成商
健身器材管材焊接牢固,受力位置焊点可靠,保障器材使用安全系数。淮安机器人点焊生产线供应商
在保证生产效率和产品质量的前提下,消费者还希望降低生产成本。机器人点焊生产线通过减少人工干预、提高生产效率和降低能耗等方式,有助于企业降低生产成本和提高经济效益。随着市场需求的不断变化,消费者希望机器人点焊生产线能够具备较高的灵活性和适应性。这包括能够快速调整生产参数和工艺流程以适应不同产品的生产需求,以及能够应对突发事件和紧急生产任务的能力。消费者在购买机器人点焊生产线时,也会关注售后服务和技术支持的质量。他们希望供应商能够提供技术支持和及时的售后服务保障,以确保生产线的稳定运行和高效生产。淮安机器人点焊生产线供应商