商机详情 -
邯郸多工位螺丝模具技术支持
采用盘料线材作为原料生产螺丝时,线材经过校直机矫直后送入多工位冷镦螺丝模具进料口,线材表面的氧化皮会在送料摩擦过程脱落,细小硬质氧化颗粒进入型腔后划伤内壁,生产线配套加装钢丝轮打磨装置,在线材进入模具前去除表层氧化皮,减少硬质颗粒对模具的非正常损耗。打磨轮损耗后及时更换,打磨力度控制在只去除氧化皮、不损伤线材本体的程度,避免线材截面变形影响后续冷镦成型。多工位冷镦螺丝模具加工图纸标注的公差数值,参照紧固件行业通用尺寸规范设定,图纸修改需要经过工艺、制图、生产三方人员核对确认,留存图纸变更记录,变更后的新版图纸替换旧版存档,防止加工人员误用作废图纸生产模具。图纸除型腔尺寸之外,同步标注模具外形长宽高、装配孔位坐标、热处理技术要求、表面处理规范等附加内容,完整标注信息方便加工各工序人员对照作业。螺丝模具制作从产品分析、结构设计开始,经过不同流程,确保模具达到使用标准。邯郸多工位螺丝模具技术支持
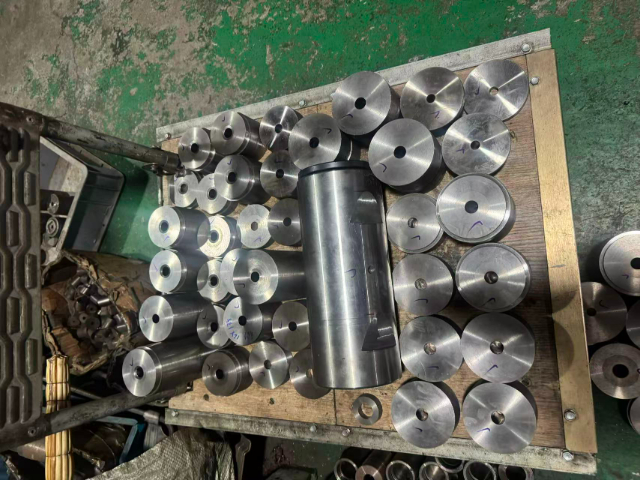
实际投入生产线使用的多工位冷镦螺丝模具,各工位模体之间预留合理的安装间隙,方便设备调试人员借助垫片微调模体所处位置,让每一个工位的成型点位和设备送料轨迹保持重合。坯料材质分为碳钢、不锈钢、铜材等多种类别,不同材质坯料塑性存在区别,对应模具的模腔开孔尺寸、型腔弧度需要针对性改动,加工不锈钢螺丝所用模具的热处理保温时长会比普通碳钢模具有所延长,以此优化模具表层组织。生产过程中会搭配冷镦润滑油持续喷淋模具工作面,润滑油既能降低坯料和模具之间的摩擦阻力,也能带走挤压产生的多余热量,减少高温环境下模具表层出现退火变软的情况,批量生产中途出现螺丝成型尺寸偏移时,大多从模具镶块装配松紧、工位对位偏差两个方向排查问题。衡阳螺丝模具咨询废旧模具拆分筛选可用镶块,完好零件归类入库复用,破损钢料统一回收交由厂家回炉熔炼。
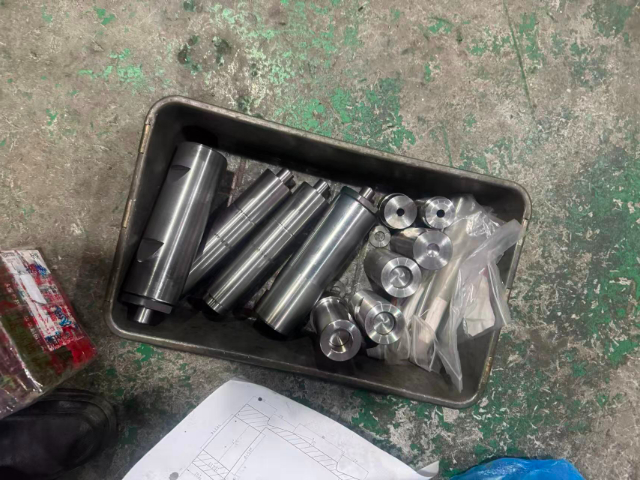
盛夏高温时段车间环境气温上升,冷镦润滑油自然散热效率下降,多工位冷镦螺丝模具成型区域热量持续堆积升温,车间在润滑油循环管路加装水冷降温装置,降循环油品温度,间接控制模具工作面温度,缓解高温环境引发的模具表层软化磨损。中午车间短暂停工休整期间,保持润滑油循环泵速持续运转,冷却油不断流经各个型腔带走积蓄热量,避免模具局部长时间高温静置,出现钢材金相组织异变影响后续使用性能。采用真空炉完成热处理的多工位冷镦螺丝模具,炉内隔绝空气减少模具表层氧化脱碳,热处理后模具尺寸变形幅度更小,后续精加工去除余量随之缩减,节约机加工工时与原料损耗。真空炉每次装炉控制模具摆放间距,模具堆叠过密阻碍炉内温度均匀流通,造成同炉模具热处理参数不一致。
多工位冷镦螺丝模具的镶套结构是组成模腔的关键部分,镶套采用过盈装配方式固定在模具基体内部,装配作业借助液压工装缓慢压入,避免敲击作业造成镶套内壁出现细微裂纹。在连续冷镦作业里,坯料瞬时挤压产生的作用力会传导至镶套与基体的贴合面,贴合面平整度不达标容易引发镶套松动,进而造成产出螺丝头部轮廓不规则。模具加工完成后会放置在常温环境自然静置一段时间,消除热处理阶段留存的内部应力,减少上机使用后模体变形概率。车间在备货模具配件时,会依据常用螺丝规格储备对应规格镶套,出现局部损坏时不用整套更换模具,替换受损镶套就能快速恢复生产线运转,降低生产物料消耗成本。铜螺丝模具适合铜质螺丝、铜螺母加工,模具表面光洁度高,不易拉伤产品。
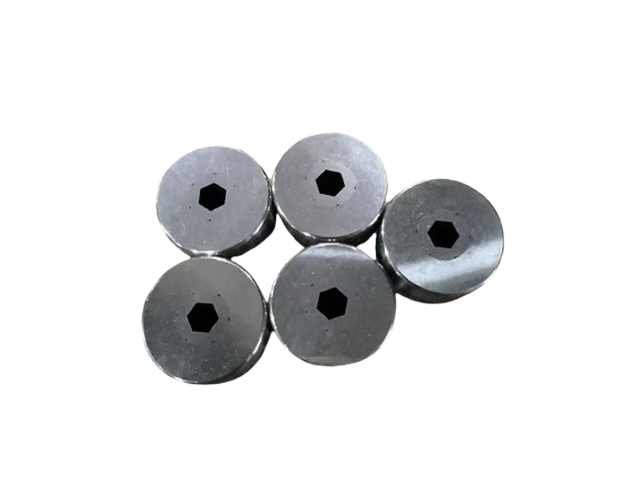
回收利用的废旧多工位冷镦螺丝模具,先拆分完好镶件、报废基体两部分,状态完好的镶件经过打磨除锈、尺寸复测后归入配件库,适配同规格新模具装配使用,开裂、严重磨损的模具基体统一交由钢材回收企业熔炼再利用。废旧模具拆解作业在拆解工位开展,借助液压拆解工装拆分过盈配合镶套,禁止明火高温灼烧拆分,高温灼烧会改变剩余可用配件的金属性能,丧失再次装配使用的条件。多工位冷镦螺丝模具的模座用来承载全部工位模体,模座选用韧性较好的铸钢材料浇筑成型,浇筑后经过时效处理消除铸造内应力,减少长期承压后的变形概率。模座预留多条散热通槽,通槽辅助流通空气带走模座传导的挤压热量,通槽缝隙容易积攒油污铁屑,深度保养时使用高压水枪配合除油剂冲刷通槽内部,冲刷完毕吹干水分涂抹薄层防锈油。螺丝模具套装包含打头、搓丝、成型等整套模具及配套配件,可直接上机使用,减少客户配套时间。宁波非标螺丝模具型号
铝螺丝模具适用于铝合金螺丝成型,模具型腔光滑,减少产品表面划伤。邯郸多工位螺丝模具技术支持
多工位冷镦螺丝模具在配套冷镦设备投产使用前,整套模体需要在装配成组合拼装作业,拼装环节依靠厚薄规、深度尺等常规量具辅助把控各个组件的装配间隙,模具所用原材料经过锻打、退火等前期预处理工序,用来改善钢材内部晶粒排布状态,减少后续机加工过程出现切削震颤的情况。坯料从送料机构持续输送至模具各个工位,顺着切料、预成形、头部镦制、整径的工序顺序逐步发生塑性形变,长期不间断量产作业中,坯料与型腔内壁持续摩擦挤压,模具成型区域慢慢出现细小磨耗痕迹,车间作业人员会结合日常生产产能规划停机检修时段,拆开模具组件对磨损位置进行油石打磨或者更换配套镶块。闲置待用的模具清理干净内部残留铁屑与干涸润滑油,均匀涂抹一层防锈油脂后装入防潮收纳箱,放置在库房干燥区域存放,规避潮湿水汽附着金属表面催生锈蚀,避免后续调机生产时因型腔锈蚀造成螺丝成品出现各类外观不良问题。邯郸多工位螺丝模具技术支持
海盐小韩模具厂(普通合伙)是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的五金、工具行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**海盐小韩模具厂供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!