商机详情 -
邯郸非标螺丝模具选购
恒温库房用来集中存放备用多工位冷镦螺丝模具,库房借助除湿设备控制空间湿度,避免空气中水汽凝结在模具金属表面形成锈迹,仓储货架分层规划摆放位置,重量偏大的重型模具放置货架下层,小巧轻便的微型模具安置在上层区域。模具入库前经过清洁除污、全表面涂防锈油、防尘薄膜包裹三道流程,领用出库时撕掉外层包装擦拭表面油脂,上机前短时空机预热。存放周期超过半年的模具出库使用前,全部拆解镶套组件逐一检查锈蚀变形情况,轻微浮锈使用除锈油搭配油石打磨处理,锈蚀深入基体内部的模具直接归类报废不再上线生产。玩具螺丝模具针对玩具行业使用的小型螺丝设计,模具型腔光滑,成型效果较好,可保证螺丝外观与尺寸稳定。邯郸非标螺丝模具选购
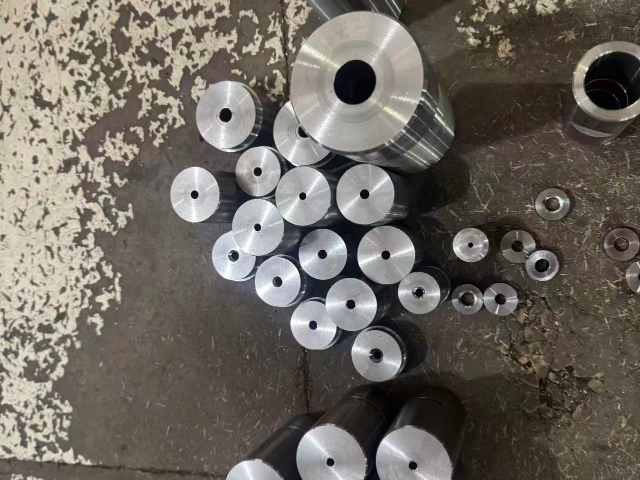
冲头作为多工位冷镦螺丝模具的关键易损零件,固定在上模滑块位置跟随设备做往复镦压动作,冲头和下模型腔的同轴精度直接影响螺丝头部成型状态,装配冲头时借助百分表校准径向偏移数值。同一款模具通过更换不同外径规格冲头,可适配多款尺寸相近的螺丝加工,减少企业新开整套模具的采购支出。冲头端面出现磨损、边角崩缺后单独更换新品,只要模具基体无开裂变形就可以持续投入生产使用,车间配件仓储区按照模具编号分类收纳各类规格冲头,工作人员领用配件时核对工位编号,防止错装配件造成生产异常。厦门螺丝模具型号螺丝模具定制服务可根据客户提供的图纸、样品或参数,开发对应规格、头型、牙距的螺丝模具。
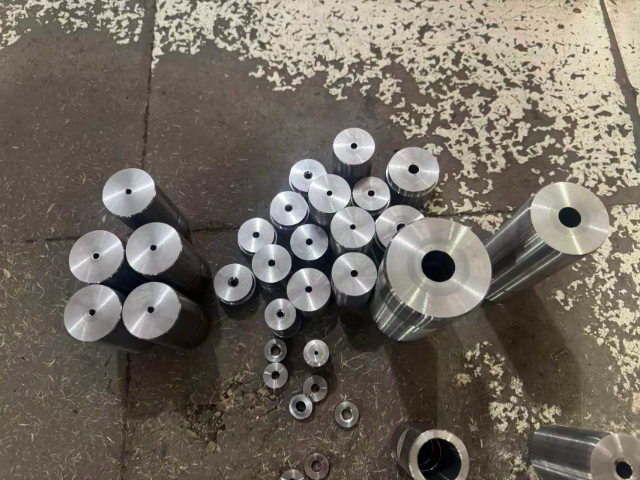
高温夏季生产车间环境温度偏高,冷镦润滑油散热效率下降,多工位冷镦螺丝模具工作面蓄热速度变快,车间通过加装润滑油循环冷却装置降低油品工作温度,间接控制模具成型区域温度,缓解高温带来的模具表层软化磨损。午间车间短时停工休整阶段,保持润滑油循环泵低速运转,让冷却油持续流经模具各个型腔带走积热,避免模具局部长时间高温静置产生材质变化。回收利用的废旧多工位冷镦螺丝模具,先拆分完好镶件、报废基体两部分,状态完好的镶件经过打磨除锈、尺寸复测后归入配件库,适配同规格新模具装配使用,开裂、严重磨损的模具基体统一交由钢材回收企业熔炼再利用。废旧模具拆解作业在拆解工位开展,借助液压拆解工装拆分过盈配合镶套,禁止明火高温灼烧拆分,高温灼烧会改变剩余可用配件的金属性能,丧失再次装配使用的条件。
使用多工位冷镦螺丝模具加工铝质螺丝坯料时,铝屑质地柔软极易粘附在型腔内壁,持续量产阶段更换添加极压助剂的冷镦润滑油,削弱铝料和模具金属的粘附性能。型腔内部铝屑堆积过多会改变型腔有效成型容积,产出的螺丝头部外径偏大,操作工定时暂停生产,使用铜质软刷清理各个腔体粘黏废料,严禁钢丝硬质工具刮擦内壁,防止划伤模具防护镀层。铝坯冷镦成型所需挤压力于碳钢原料,对应模具型腔壁厚可以适当缩减,在模具原料采购环节节省钢材用料成本,清理下来的铝屑统一收集回收变现。工业螺丝模具面向工业制造领域使用,可生产机械设备、五金工具配套螺丝。
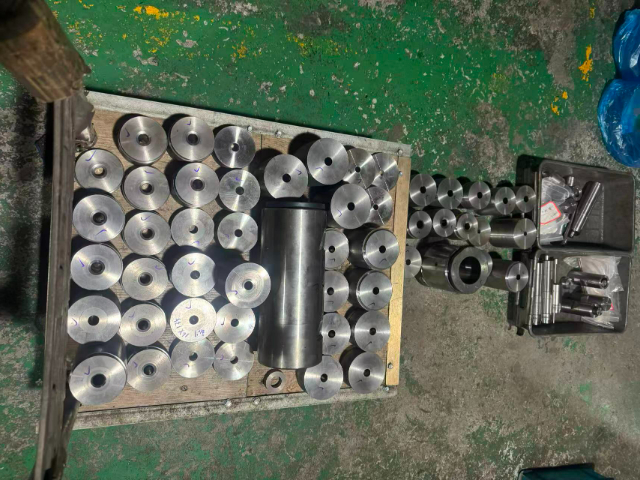
使用多工位冷镦螺丝模具加工铝制螺丝坯料时,铝屑质地偏软容易粘连在型腔内壁,持续生产需要提升润滑油的附着性能,选用带极压添加剂的冷镦油,减少铝料粘模现象。粘模堆积过多会改变型腔有效成型空间,产出的螺丝头部尺寸偏大,操作人员定时停线用细铜刷清理型腔粘连铝屑,不使用硬质钢丝刷刮擦型腔,防止划伤模具内壁镀层或是基体金属。铝坯冷镦成型所需形变力低于钢材坯料,对应模具型腔壁厚设计相较钢件模具可以适度缩减,节约模具原材料用料。螺丝模具翻新针对使用周期较长、出现轻微磨损的模具,通过不同方式恢复使用性能。嘉兴非标螺丝模具技术参数
螺丝模具制作从产品分析、结构设计开始,经过不同流程,确保模具达到使用标准。邯郸非标螺丝模具选购
多工位冷镦螺丝模具基体原材料选型结合订单生产周期规划,短期小批量接单生产选用经济型合金钢材压缩模具投入成本,常年不间断连续量产的产品配套模具选用适配交变挤压工况的特种模具钢材。模具钢原料进厂入库前抽取小样送检理化指标,化验碳元素、各类合金元素占比,检测结果达不到采购协议标准的原料直接办理退货,不流入机加工车间。钢材正式下料之前做正火预处理,细化内部金属晶粒组织,改善原材料切削性能,降车床、铣床加工过程刀具损耗。邯郸非标螺丝模具选购
海盐小韩模具厂(普通合伙)是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在浙江省等地区的五金、工具中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同海盐小韩模具厂供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!