商机详情 -
上海硬质合金螺丝模具技术支持
早晚班次操作工交接多工位冷镦螺丝模具生产信息,交接清单写明当班生产螺丝规格型号、模具出现的异常故障点位、已经完成的检修内容、需要下一班跟进修整的故障位置,接班人员优先对照清单巡检对应模具工位状态。夜班车间照明亮度不及白班,巡检人员借助强光手电探入型腔深处排查细微裂纹、内壁磨损,肉眼无法分辨的隐性裂纹搭配渗透探伤试剂检测。交接班同步盘点冲头、镶套等易损配件库存余量,库存数量临近储备线时及时提交采购申请,保障后续换模维修用料充足。玩具螺丝模具针对玩具行业使用的小型螺丝设计,模具型腔光滑,成型效果较好,可保证螺丝外观与尺寸稳定。上海硬质合金螺丝模具技术支持
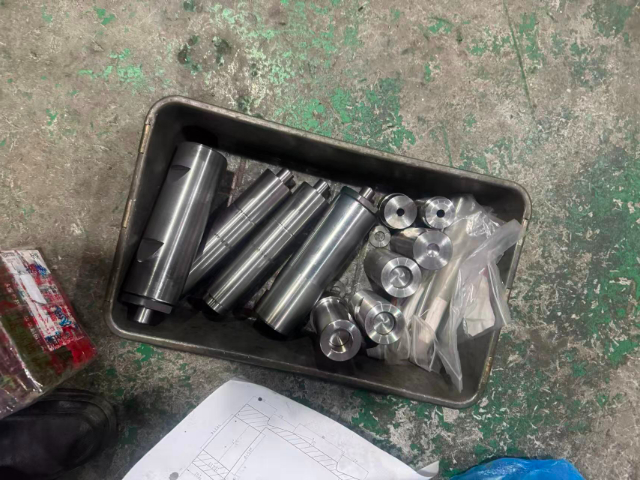
多工位冷镦螺丝模具的上下模配合间隙由产品公差和坯料伸缩系数共同确定,间隙数值过小,冷镦过程中多余金属材料无处延展,容易造成产品开裂同时加剧模具承压损耗;间隙数值偏大,坯料挤压后出现多余飞边,增加后续螺丝去毛刺工序工作量。模具初次装配后用厚薄规多点测量各工位合模间隙,按照实测数值增减调整垫片厚度,分次修正间隙大小。经过上万件产品量产的模具,配合间隙会因磨损逐步变大,到达临界数值后拆解模具更换镶套恢复原始间隙。苏州红打螺丝模具哪家服务好螺丝模具一站式服务,客户无需多方对接,节省时间与成本。
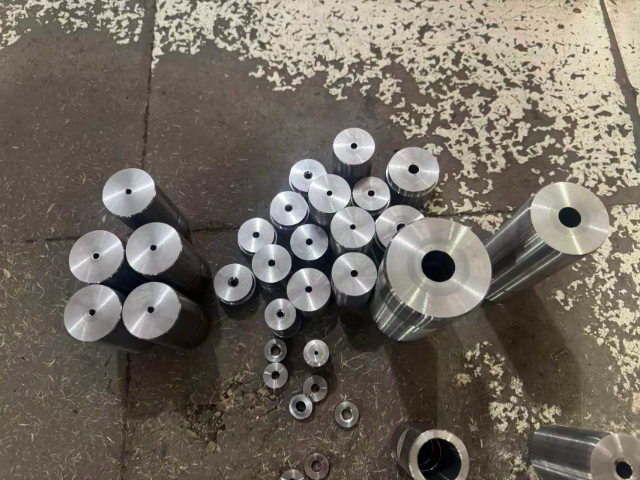
制作多工位冷镦螺丝模具所用钢材的熔炼批次不同,会带来材质理化参数的细微差别,同一批订单所用模具原料尽量选用同一熔炼批次钢材,缩小同批次模具使用性能的浮动范围。模具研磨工序依托平面磨床、内圆磨床完成型腔内壁精加工,研磨进给速度保持匀速,过快的进给速度容易在型腔表面留下细微刀痕,后续冷镦时刀痕会复刻在螺丝产品表面。加工细小规格螺丝的多工位模具,型腔孔径偏小,研磨操作选用超细粒度砂轮,精细处理内壁光洁度,这类小型模具收纳时单独分装在分格收纳盒,避免和重型模具磕碰损伤型腔。
回收利用的废旧多工位冷镦螺丝模具,先拆分完好镶件、报废基体两部分,状态完好的镶件经过打磨除锈、尺寸复测后归入配件库,适配同规格新模具装配使用,开裂、严重磨损的模具基体统一交由钢材回收企业熔炼再利用。废旧模具拆解作业在拆解工位开展,借助液压拆解工装拆分过盈配合镶套,禁止明火高温灼烧拆分,高温灼烧会改变剩余可用配件的金属性能,丧失再次装配使用的条件。多工位冷镦螺丝模具的模座用来承载全部工位模体,模座选用韧性较好的铸钢材料浇筑成型,浇筑后经过时效处理消除铸造内应力,减少长期承压后的变形概率。模座预留多条散热通槽,通槽辅助流通空气带走模座传导的挤压热量,通槽缝隙容易积攒油污铁屑,深度保养时使用高压水枪配合除油剂冲刷通槽内部,冲刷完毕吹干水分涂抹薄层防锈油。多工位冷镦螺丝模具顺着工位分步挤压线材,依靠型腔塑形螺丝毛坯,生产时持续加注润滑油减少腔体磨损。
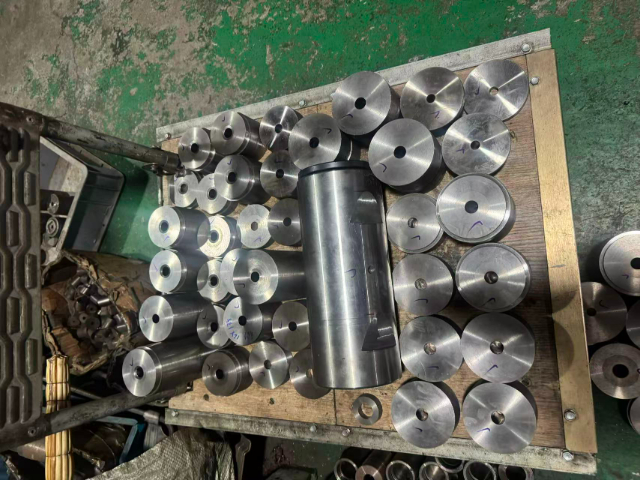
小型多工位冷镦螺丝模具整体重量偏低,人工搬运装卸时借助防滑手套握持模具非型腔区域,避免手部汗液接触型腔内壁诱发锈蚀,大型模具转运依靠叉车搭配工装托架,吊装点位提前在模具基体预留吊装孔,不随意捆绑型腔部位起吊。模具转运途中做好防护铺垫,在模具和工装接触面垫设橡胶软垫,缓冲转运颠簸带来的磕碰冲击,防止模具边角磕碰掉块影响装配精度。生产线换模作业更要提前规划换模顺序,缩短设备停机等待模具到位的空闲时长。螺丝打头模具用于螺丝头部成型,结构紧凑,适配打头机使用。湖南多工位螺丝模具规格
螺丝冷镦模具适合冷镦设备使用,成型速度快,生产效率稳定。上海硬质合金螺丝模具技术支持
冷镦作业环境中的粉尘、金属碎屑容易附着在多工位冷镦螺丝模具的工位缝隙处,长时间堆积的杂质会在坯料挤压过程中压入螺丝毛坯表面,形成凹坑、毛刺等外观缺陷,车间会搭配压缩空气喷枪在生产间歇吹扫模具各个缝隙。模具各个工位排布顺序遵循坯料形变循序渐进的原则,先通过前序工位完成坯料头部初步墩粗,再由后续工位逐步修整外形,打乱工位排布顺序会直接造成坯料受力失衡,出现歪头、开裂等报废产品。新模具上机前,调试人员会空机试运行设备,查看各工位模具开合、送料动作的配合流畅度,确认无卡滞问题后再填入原材料开始试生产。上海硬质合金螺丝模具技术支持
海盐小韩模具厂(普通合伙)是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的五金、工具行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**海盐小韩模具厂供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!