商机详情 -
上海非标螺丝模具技术支持
存放于恒温仓储库房的多工位冷镦螺丝模具,库房湿度控制在固定区间,避免空气中水汽凝结在模具金属表面形成锈斑,仓储货架分层摆放模具,重型模具置于货架下层,轻型小规格模具放置上层。模具入库前完成清洁、防锈油涂抹、防尘包裹三道步骤,领用出库时拆除包裹擦拭表层油脂,上机前短时间空运转预热。部分长期封存超过半年的模具,出库后先拆解全部镶件检查锈蚀与变形情况,轻微锈蚀通过油石打磨去除,锈蚀深入基体的模具不再投入生产线使用,统一归集做报废处理。螺丝打头模具用于螺丝头部成型,结构紧凑,适配打头机使用。上海非标螺丝模具技术支持
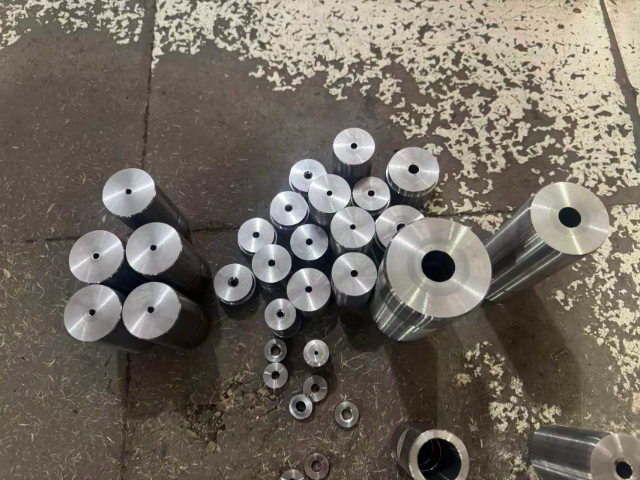
使用多工位冷镦螺丝模具加工铝制螺丝坯料时,铝屑质地偏软容易粘连在型腔内壁,持续生产需要提升润滑油的附着性能,选用带极压添加剂的冷镦油,减少铝料粘模现象。粘模堆积过多会改变型腔有效成型空间,产出的螺丝头部尺寸偏大,操作人员定时停线用细铜刷清理型腔粘连铝屑,不使用硬质钢丝刷刮擦型腔,防止划伤模具内壁镀层或是基体金属。铝坯冷镦成型所需形变力低于钢材坯料,对应模具型腔壁厚设计相较钢件模具可以适度缩减,节约模具原材料用料。衡阳硬质合金螺丝模具选购每次换产不同规格螺丝,工作人员更换模具内部冲头与衬套,微调间隙后小批量试产核对成品尺寸。
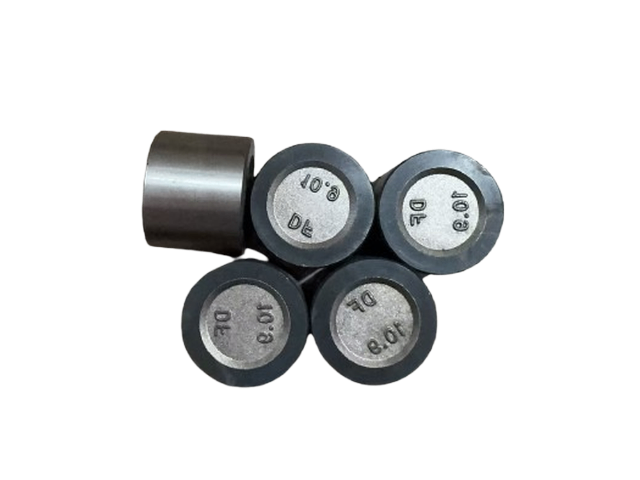
配套多工位冷镦螺丝模具使用的冲头属于工位易损配件,冲头安装在模具上模位置,跟随设备滑块往复运动完成坯料镦压成型,冲头和型腔的同轴度把控影响螺丝头部同轴精度,装配冲头时借助百分表校准径向偏差。同一款模具可通过更换不同规格冲头,在有限范围内适配多种相近尺寸螺丝生产,减少整套模具的定制采购数量。冲头出现端面磨损、崩边后单独更换,模具基体只要无开裂变形就能持续沿用,车间配件库按照模具型号分类存放各类冲头,取用的时候核对模具工位编号避免错装。
从模具零部件加工环节来看,构成多工位冷镦螺丝模具的各类镶块、冲头坯料经过锻打、退火处理后,进入机械切削工序,车铣加工环节把控坯料外形基础尺寸,后续磨削工序细化型腔与冲头工作面的表面状态。热处理工序会改变模具坯料内部金相组织,不同热处理保温时长与冷却方式,会让模具零件在承受反复挤压载荷时表现出不一样的耐磨表现,热处理结束后还要通过低温回火消除零件内部残存应力,规避后续使用中出现隐性开裂问题。精加工完成的模具配件不会直接投入装机,会放置在恒温存放区域静置一段时间,减少环境温湿度变化带来的尺寸形变,等到整套模具配件全部加工完毕,按照工位排布顺序分批组装,组装完成后搭配对应冷镦设备开展试机作业,根据试机产出工件的成型瑕疵反向优化单个配件的加工余量。多工位螺丝模具适配多工位冷镦机,可完成多工序连续成型,提升生产效率。
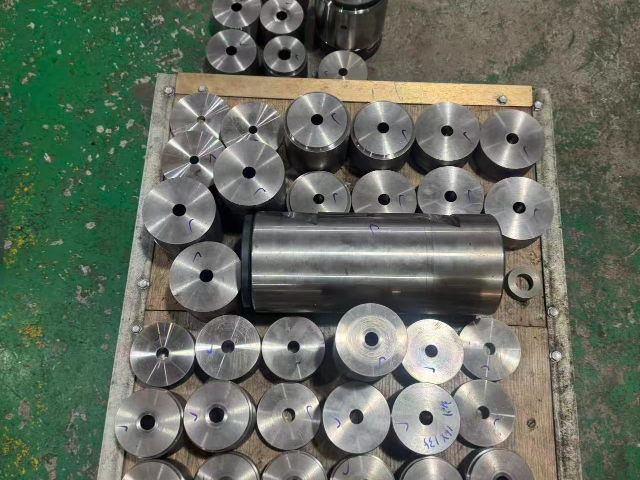
冲头作为多工位冷镦螺丝模具的关键易损零件,固定在上模滑块位置跟随设备做往复镦压动作,冲头和下模型腔的同轴精度直接影响螺丝头部成型状态,装配冲头时借助百分表校准径向偏移数值。同一款模具通过更换不同外径规格冲头,可适配多款尺寸相近的螺丝加工,减少企业新开整套模具的采购支出。冲头端面出现磨损、边角崩缺后单独更换新品,只要模具基体无开裂变形就可以持续投入生产使用,车间配件仓储区按照模具编号分类收纳各类规格冲头,工作人员领用配件时核对工位编号,防止错装配件造成生产异常。家具螺丝模具用于家具装配螺丝生产,模具结构牢固,受力均匀,成型稳定。重庆多工位螺丝模具供应商
玩具螺丝模具针对玩具行业使用的小型螺丝设计,模具型腔光滑,成型效果较好,可保证螺丝外观与尺寸稳定。上海非标螺丝模具技术支持
多工位冷镦螺丝模具的镶套结构是组成模腔的关键部分,镶套采用过盈装配方式固定在模具基体内部,装配作业借助液压工装缓慢压入,避免敲击作业造成镶套内壁出现细微裂纹。在连续冷镦作业里,坯料瞬时挤压产生的作用力会传导至镶套与基体的贴合面,贴合面平整度不达标容易引发镶套松动,进而造成产出螺丝头部轮廓不规则。模具加工完成后会放置在常温环境自然静置一段时间,消除热处理阶段留存的内部应力,减少上机使用后模体变形概率。车间在备货模具配件时,会依据常用螺丝规格储备对应规格镶套,出现局部损坏时不用整套更换模具,替换受损镶套就能快速恢复生产线运转,降低生产物料消耗成本。上海非标螺丝模具技术支持
海盐小韩模具厂(普通合伙)是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的五金、工具行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**海盐小韩模具厂供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!