商机详情 -
切削数控镗铣床哪家好
镗铣床的工件的定位是通过定位基面进行的,因此定位基面的几何形状、尺寸及表面状况在很大程度上决定着定位方法及所用定位元件的选择。遵循基准重合原则,基准不符误差。尽量使工件的定位基准与工序基准(标定加工面位置的面、线、点)重合,避免产生基准不符误差(有的也称之为基准不重合误差)。但当两基准重合后会使数控机床夹具机构变得复杂或工件定位不稳定时,则应另选定位基准。此时必须计算和控制基准不符误差。尽量用精加工过的表面作为定位基准,以确保有足够的定位精度。镗铣床适用于:批量小而多次生产的零件;形状复杂加工精度高。切削数控镗铣床哪家好
镗铣床
高速电主轴在卧式镗铣床上的应用越来越多,除了主轴速度和精度大幅提高外,还简化了主轴箱内部结构,缩短了制造周期,尤其是能进行高速切削,电主轴转速较高可大10000r/min以上。不足之处在于功率受到限制,其制造成本较高,尤其是不能进行深孔加工。而镗杆伸缩式结构其速度有限,精度虽不如电主轴结构,但可进行深孔加工,且功率大,可进行满负荷加工,效率高,是电主轴无法比拟的。因此,两种结构并存,工艺性能各异,却给用户提供了更多的选择。镗铣床设备求购镗铣床运行时要留意的事项:操作时严禁戴手套,工作服衣、领、袖口要系好。

数控卧式镗铣床和卧式加工中心的区别:结构不一样撒,数控镗铣可以重切屑,刚性较卧加强。卧加移动精度更高,主轴箱小巧,镗铣床的主轴箱很笨重的哈,移动精度较差。区别:1:卧式铣床质量稳定,。卧式铣床可用各种圆柱铣刀、圆片铣刀、角度铣刀、成型铣刀和端面铣刀加工各种平面、斜面、沟槽等。如果使用适当铣床附件,可加工齿轮、凸轮、弧形槽及螺旋面等特殊形状的零件,配置铣头、圆工作台、分度头等铣床附件。实际上镗铣类加工中心和数控镗铣床的功能是非常接近的。区别就在于:加工中心能集中多工序、自带刀库、自动换刀。而数控镗铣床没有刀库,不能自动换刀,其他辅助功能也要比加工中心少。
卧式镗铣床通常规定累计运转800h后,以操作人为主进行一次一级保养,保养工作一定要在断开电源以后进行。工作台及导轨保养。擦拭卧式镗铣床工作台各个地方,查验调整挡铁及镶条间隙;查验导轨是不是拉毛,打光毛刺并擦拭导轨。后立柱保养。擦拭后轴承座、导轨面,查验调整镶条间隙。润滑系统保养。清洁油毡、油槽,维持油孔和油路通畅。清洁冷却泵、过滤网及冷却箱。清洁过滤器,确保油杯齐全,维持油标油窗明亮。电气部分保养。清理卧式镗铣床的电气箱及电动机。查验电气装置部位,确保电气装置固定、安全和工整。镗铣床是把镗孔和铣削集成在同一台机床上。
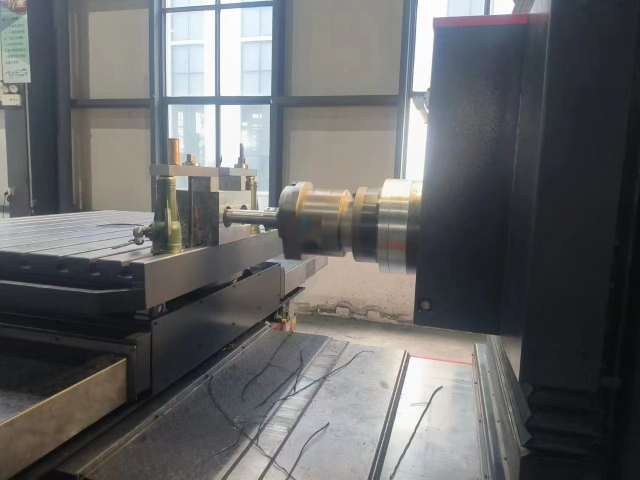
镗铣床的结构:而5轴中有4轴采用全闭环方式输出,提高机床定位及重复定位之精度。主轴采用液压制冷之冷却系统,可降低主轴高转速情况下不升温,不造成主轴轴承之损伤。而Y轴采用液压系统定位锁定方式。主轴结构:1、主轴采用日本原装NSK轴承,W轴主轴套筒,由日本组装原装进口。2、主轴电机安装在主轴箱上,用齿轮传动主轴可自动两段式换挡。3、主轴定位的速度检出器安装于主轴外不造成泡在主轴箱内避免了造成检出器的故障。4、主轴之W轴采用氮化合金钢,心轴用铬钼合金钢,使刚性提高。镗床结构上的特点:以箱体零件同轴孔系为的长孔镗削,是金属切削加工中重要的内容之一。国内组装数控镗床价格
镗床一般规定累计运行800h后,以操作人为主进行一次一级保养。切削数控镗铣床哪家好
落地式铣镗床正在改变单一的大功率、高效切削,而更多地融入高速、高精的工艺技术内涵。现在,滑枕式结构成已为高速铣镗加工的主要结构型式,滑枕截面大,刚性高,高速运行稳定性好,便于装卡各种铣头附件以实现高速加工。重型机床的发展将呈现两大趋势。一方面是技术上以加工中心或大型柔性加工单元、大型组合式复合加工机床为发展方向,其中,卧式镗铣床将逐步由高速加工中心和柔性加工单元所替代;落地式铣镗床以发展大型组合式复合加工中心为主,即由两台或更多主机组合成复合加工机床,以适应大型加工零件的单件小批量生产,工艺复杂,辅助时间和加工周期长的特点,往往由一台机床很难完成所有加工工序,而由两台组合加工中心就完全可以实现。如:两台数控镗铣床组成复合加工中心,并共用床身及导轨,分别配一个矩形工作台和一个回转工作台(分度),可进行镗、铣加工;一台落地式铣镗床与一台数控单柱立车组成大型复合加工中心,共用床身导轨,配一个落地平台和一个回转台,可完成车、镗、铣、钻等加工,回转台可分度。切削数控镗铣床哪家好