商机详情 -
北京铝合金用沉孔钻头作用
沉头钻的材质选择,本质上是刀具性能与加工成本之间的权衡。目前市场主流材质主要分为高速钢、硬质合金。高速钢凭借优异的韧性,在低速、高冲击的间歇切削场合中仍占据一席之地,尤其适合普通碳钢加工。而随着数控机床的普及,硬质合金凭借高硬度、高红硬性等特点,已成为不锈钢、高温合金等难加工材料的主要刀具材质。值得注意的是,材质性能并非固定不变,其表现高度依赖基体晶粒度与粘结剂配比。例如超细晶粒硬质合金虽具备较高硬度,但若几何角度设计不合理,在加工铸铁等脆性材料时仍容易出现崩刃。因此在实际应用中,不应盲目追求高硬度材质,而应结合机床刚性、工件热处理状态及冷却条件,选择匹配度合适的材质体系。牢固装夹钻头与工件,按材料调参数,监控切屑形态与异常振动,定期检测孔径,复合钻可降低操作难度。北京铝合金用沉孔钻头作用
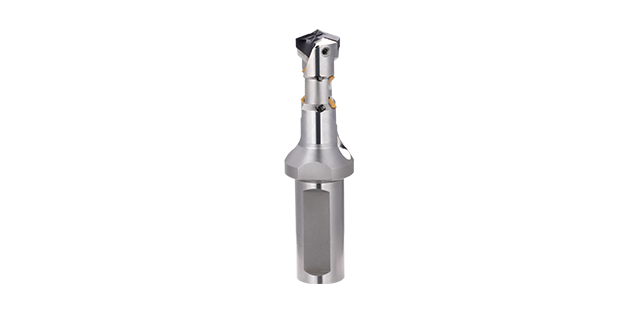
铝合金沉孔加工看起来容易,实际上也有不少细节要注意。铝合金软,切削阻力小,但铝屑容易粘刀,排屑槽设计不合理的话铝屑堵在槽里,钻头扭矩上升,孔壁被划伤。铝合金的热膨胀系数大,加工过程中工件温度升高,孔的公差跟着变化,批量加工时前几个孔和后几个孔的尺寸可能有差异。铝合金沉孔钻头的刃口要锋利,螺旋角要大,排屑要顺畅。切削液用乳化液或者煤油都可以,主要作用是冲屑和降温。中科金钻(深圳)科技有限公司在铝合金沉孔钻头的设计上关注排屑效率和加工表面质量,钻型参数针对铝材特性做了调整,帮助客户减少铝屑粘刀和孔壁划伤的问题。江苏可调沉孔钻头钻头怎么选售后需包含技术支持与修磨。中科金钻可换钻尖设计支持复用,提供定制化方案,有效保障用户利益。
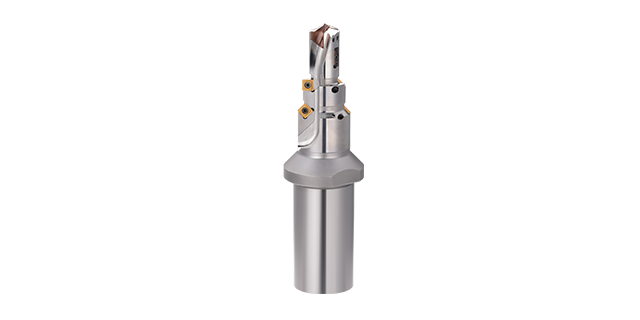
沉孔钻头的断屑控制影响排屑和孔质量。切屑不断会缠绕在钻头上,随钻头旋转划伤孔壁,还可能堵在排屑槽里导致钻头折断。断屑槽的形状和尺寸根据进给量和材料特性来设计,进给量大了切屑厚容易断,进给量小了切屑薄不容易断。不同材料的断屑难度不同,钢件切屑韧性大断屑难,铸铁切屑脆断屑容易。中科金钻(深圳)科技有限公司在沉孔钻头的断屑槽设计上针对不同材料做了优化,让切屑在加工中顺利折断排出,减少排屑问题对加工的影响。
沉孔钻头的加工沉孔深度控制方法有深度尺测量、机床Z轴控制和对刀仪测量。深度尺测量适合单件加工,精度靠操作工经验,测量的时候要停下来,影响效率。机床Z轴控制适合数控加工,精度高,深度在程序里设定好,加工时自动控制。对刀仪测量适合批量加工,每把钻头的长度和直径在对刀仪上测量后录入机床,加工时自动补偿,不同钻头的长度差异被补偿掉,沉孔深度一致性好。中科金钻(深圳)科技有限公司在沉孔钻头的应用支持中会提醒客户根据加工批量选择深度控制方法,批量加工用对刀仪能提高深度一致性,减少人工测量和调整的时间。不同材质适配不同工况。中科金钻基于数学模型推荐材质,支持高倍径定制,确保深孔排屑顺畅。
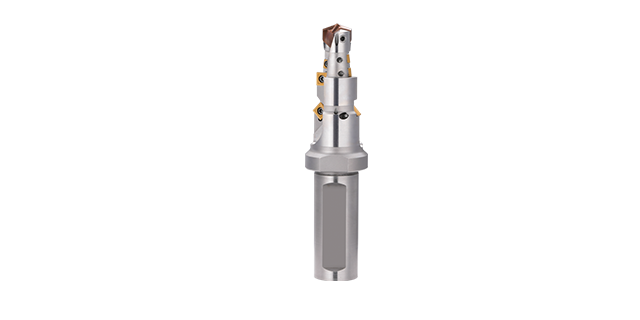
沉孔钻头的涂层选择要根据加工材料来定。加工钢件常用的涂层有氮化钛和氮化铝钛,氮化铝钛的耐高温性能更好,适合高速切削。加工不锈钢适合用氮化铬铝涂层,抗氧化和抗粘刀性能好。加工铸铁可以用氮化钛或者无涂层,铸铁的磨料磨损为主,涂层硬度够就行。加工铝合金涂层要选不含铝元素的,避免铝屑和涂层中的铝发生反应。中科金钻(深圳)科技有限公司在沉孔钻头的涂层匹配上有实际经验,根据客户加工的材料和工况推荐合适的涂层方案,让钻头在不同材料上都能发挥应有的寿命。评价需看精度、效率与适应性。中科金钻依托国家工程中心测试,可换钻尖适配多样化加工需求,表现良好。江苏可调沉孔钻头钻头怎么选
可换皇冠钻式沉孔钻采用分体式设计,刀体重复使用,明显降低全周期使用成本。北京铝合金用沉孔钻头作用
沉孔钻头的加工硬化问题在加工不锈钢和高温合金时比较明显。这些材料切削时表层塑性变形大,晶格畸变导致表层硬度上升。加工硬化层让下一刀切削时刃口在硬层上摩擦,磨损加速。减轻加工硬化的方法是控制切削参数,进给量不能太小,太小的话刃口在材料表面反复挤压,硬化层加深。刃口要锋利,钝刃口挤压作用强,硬化更严重。中科金钻(深圳)科技有限公司在难加工材料的沉孔钻头方案中考虑了加工硬化因素,通过参数建议和钻型优化帮助客户减轻硬化对加工的影响。北京铝合金用沉孔钻头作用
中科金钻(深圳)科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的五金、工具中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同中科金钻供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!