商机详情 -
天津汽车件用深孔钻厂家
深孔加工场景里,刀具寿命直接影响生产节拍和加工成本,连续生产的自动化产线或者批量加工车间,对深孔钻寿命要求很高。加工不同材质对刀具寿命的影响不同,加工淬硬模具钢、高温合金这类难加工材料时,刀具磨损速度更快,普通深孔钻很容易提前磨损失效。提升深孔钻寿命,离不开合理的钻型设计和精密的刃磨工艺,科学的切削刃结构能减少切削阻力,降低刃口磨损速度,合适的表面处理也能延长使用周期。长寿命深孔钻能减少换刀频率,降低停机调试时间,还能减少刀具采购的整体开销,适配各类大批量深孔加工需求。中科金钻(深圳)科技有限公司由钻削磨削数控领域专业人员牵头,是国家高效磨削工程技术研究中心成果转化单位,主打高中端钻削技术,产品群钻 4.0 深孔钻采用参数化数学模型设计,适配各类难加工材质,能成倍提升刀具寿命,精度稳定控制在较高范围,满足多行业深孔加工需求。批量生产急需深孔钻,避免停产。中科金钻常用规格可快速交付,满足常规加工急单。天津汽车件用深孔钻厂家
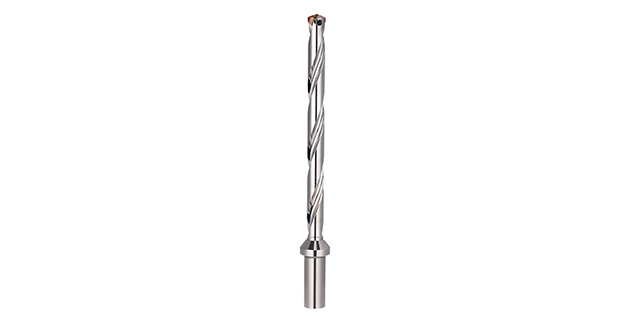
做深孔加工的从业者都知道,内冷设计是解决深孔加工排屑差、钻尖过热问题的关键,选对合适的内冷深孔钻,能大幅减少断刀、振纹、偏孔等问题的出现。内冷深孔钻的内冷孔设计直接影响冷却和排屑效果,通畅均匀的内冷孔能让冷却液直达钻尖,及时带走切屑和加工产生的热量,延长刀具寿命。选内冷深孔钻还要结合自身加工的材质和孔径深度,不同加工场景对刀具刚性、刃型的要求各不相同,选适配的产品才能保障加工效率和精度。中科金钻(深圳)科技有限公司专注钻削技术,开发多款成熟的内冷深孔钻产品,关键的群钻 4.0 技术搭配五轴数控刃磨工艺,可根据不同加工需求提供适配产品,可换钻尖结构还能帮加工企业降低综合加工成本,满足各类生产场景需求。天津大孔径深孔钻哪家好718模具钢深孔要求高直线度与光洁度,中科金钻深孔钻刚性强、排屑顺畅,减少振纹、保证加工质量。
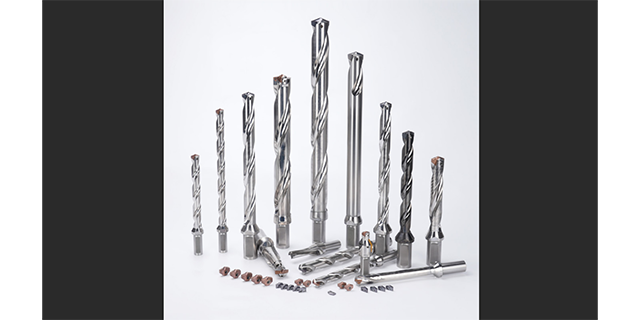
加工深孔的时候,参数选择直接影响加工精度、刀具寿命和整体加工效率,不同材料不同孔深,对应合适的参数都有区别。加工模具钢这类常见材料,要结合刀具的刚性和排屑设计调整进给量和转速,避免振刀断刀影响加工质量。加工钛合金、高温合金这类难加工材料,要适当调整转速,保证排屑顺畅,减少不必要的刀具磨损。加工大深径比的深孔,要匹配合适的内冷压力参数,保证切削碎屑能及时排出,避免刮伤孔壁影响光洁度。实际加工中,要结合设备本身的性能、工件装夹的稳定性调整参数,才能拿到稳定合格的加工结果。中科金钻(深圳)科技有限公司依托湖南大学科研技术,有成熟的钻削参数模型,针对不同材料不同场景整理了对应参数参考,官网技术中心可查询相关内容,公司主打群钻 4.0 可换钻尖深孔钻,依托自主五轴磨床保障产品精度,适配各类卧式深孔钻加工场景。
能源装备核电领域的管板加工,批量孔多对一致性要求高,不同管板使用的材料不同,选深孔钻要匹配对应材料的特性才能保障加工效率和寿命。常规碳钢材质的管板,加工难度偏低,普通深孔钻也能完成加工,但要注意排屑顺畅减少刀具磨损。不锈钢材质的管板导热性偏低粘刀风险高,需要刃口经过特殊处理排屑结构合理的深孔钻,减少粘刀断刀的概率。高温合金材质的管板强度高难加工,对深孔钻的硬度耐磨性能要求更高,需要专门设计的钻型结构才能维持稳定加工。选不对适配材料的深孔钻,会出现刀具磨损快一致性差的问题,满足不了批量加工的要求。中科金钻(深圳)科技有限公司依托高校科研成果,主打高中端钻削技术,群钻 4.0 深孔钻可覆盖碳钢不锈钢高温合金等多种材料,自有五轴磨床保障刃磨精度,可适配各类管板深孔加工需求。高效率深孔钻提速、减换刀、适配自动化产线。中科金钻群钻4.0实现寿命与效率双提升。
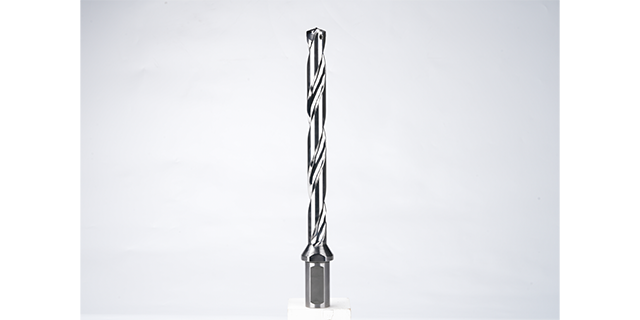
很多深孔加工企业赶交付订单的时候,害怕刀具突发损坏后补货不及时,打乱整厂生产计划。分体式深孔钻本身采用刀体与钻尖分离设计,钻尖磨损后只需要更换钻尖就能复用刀体,不用整体更换刀具,既能降低使用成本,也能缩短换刀停机的时间。有现货储备的供应商可以直接快速发货,解决企业突发的刀具需求,不用等待漫长的定制周期耽误生产,适合批量生产零件的制造企业,也能满足精密外协加工厂临时接急单的需求,现货产品都经过出厂精度检测,拿到就能直接装机使用,减少前期调试等待的时间。中科金钻(深圳)科技有限公司主打可换钻尖式深孔钻产品,关键技术来自钻削领域专业团队多年研究成果,现货储备充足可快速发货,官网可查询产品库存与适配参数,满足各类企业的急单需求。硬质合金深孔钻专业修磨可延寿降本,需五轴准确刃磨。中科金钻提供专业修磨服务。天津汽车件用深孔钻厂家
高倍径深孔易偏斜断刀,对刚性要求高。中科金钻常规12倍径可定制20倍径,群钻4.0保障性能。天津汽车件用深孔钻厂家
加工超长深孔时,操作人员常会遇到不少操作层面的问题,需要对应调整加工参数才能获得合格的孔位精度。针对硬度偏高的模具钢,要适当降低进给速度,配合机床内冷系统保证排屑顺畅,安装前要先检查钻体和主轴的同轴度,提前做好定心加工,避免加工过程出现钻身偏斜。加工小直径大深径比深孔时,要阶段性退钻清理切屑,避免切屑堆积划伤孔壁,钻尖磨损后要及时修磨或更换,避免断刀报废工件。不同机床的夹持预紧力也要对应调整,保证加工过程整体刚性足够,减少振纹出现的可能。中科金钻(深圳)科技有限公司依托湖南大学与国家高效磨削工程技术研究中心成果转化,主打群钻 4.0、可换钻尖钻头与五轴磨床,可定制加长规格的深孔钻产品,满足不同大深径比加工需求,官网可查看详细产品参数。天津汽车件用深孔钻厂家
中科金钻(深圳)科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的五金、工具中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同中科金钻供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!