商机详情 -
硬密封球阀生产厂家
案例:某千万吨级炼油厂催化裂化装置改用硬密封球阀后,非计划停机次数减少70%。环保与市政工程污水处理厂防倒流系统:在污水提升泵站中,硬密封球阀通过双向金属密封结构,防止污水倒灌至清水系统,满足《城镇给水排水技术规范》GB 50788要求。危废焚烧炉进料阀:在高温焚烧炉(1200℃+)灰渣输送中,阀门需承受热冲击与机械磨损,硬密封球阀采用水冷夹套+碳化硅密封面,年故障率低于0.5%。数据:某危废处理中心焚烧炉进料阀改用硬密封球阀后,年备件费用降低80%。70MPa氢气充装站硬密封球阀采用金属O型圈,泄漏率符合SAE J2601标准,循环5万次无失效。硬密封球阀生产厂家
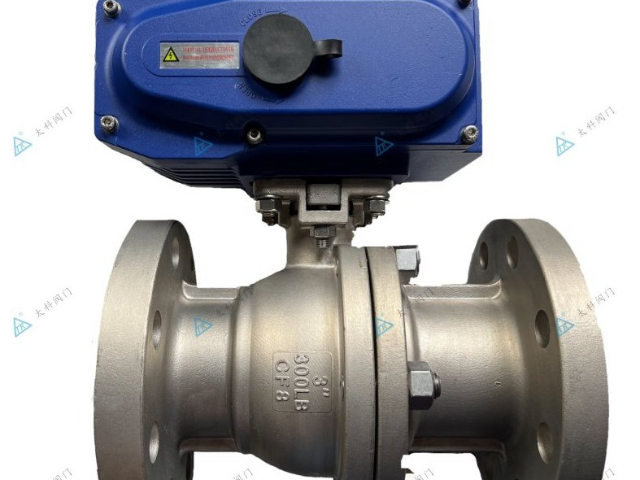
卫生级阀门:食品与饮料行业要求阀门具备卫生性,硬密封球阀采用的材料如不锈钢和硬质合金,在符合卫生标准的同时,也具备了防腐蚀和抗污染的能力。 水处理行业水处理行业主要涉及对自来水、污水、废水的处理,硬密封球阀因其良好的密封性和抗腐蚀性,广泛应用于水处理设备中。污水处理厂:硬密封球阀可用于污水处理系统中,承担流体的控制和调节,保障污水处理过程的稳定性。饮用水净化:在自来水处理过程中,硬密封球阀确保流量控制精确,防止污染物泄漏,符合饮用水处理的标准, 航空航天行业航空航天行业对阀门的要求非常严格,需要耐高温、耐腐蚀、可靠性高等特性,硬密封球阀具有优越的耐高温性和密封性,满足这些需求。硬密封球阀生产厂家硬密封球阀集成电磁阀与压力传感器,在市政污水泵站中自动切断倒灌,响应时间≤0.1秒。
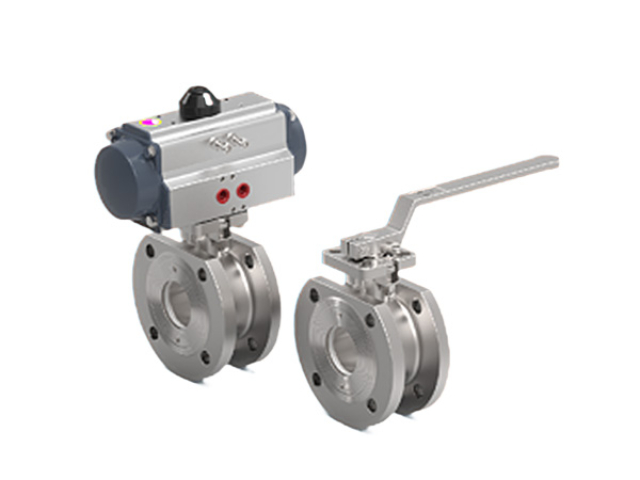
普遍工况无论是在较高的温度下,还是在超高的压力环境中,硬密封球阀都能稳定工作,适应范围广,满足不同行业的需求。硬密封球阀的技术挑战与解决方案尽管硬密封球阀有诸多优势,但在实际应用过程中也面临一些技术挑战:,但在一些高颗粒介质的工况下,密封面可能会发生磨损。为解决这一问题,制造商通常会采用更耐磨的材料或对密封面进行特殊处理。,但安装时需要确保密封面精度,避免安装不当导致密封效果不佳。因此,安装人员需要严格遵循操作规程,确保设备的正确安装和长期稳定运行。
硬密封球阀的比较大特点在于其密封性能,在高压、高温等极端工况下,硬密封球阀能够通过硬质材料的密封面保证密封效果,从而避免了常规软密封球阀因材料老化或磨损引起的泄漏问题。硬密封球阀的结构特点硬密封球阀具有以下几大结构特点:密封材料硬密封球阀的密封面采用硬质合金、陶瓷、碳化钨等耐磨损、耐腐蚀的材料。这些材料不*能够提供长久的密封效果,还能承受高温、高压以及强腐蚀性介质的侵蚀。高压适应性由于硬密封球阀采用的密封材料具有较好的耐高温性能,它能够在较高的温度下正常工作。此外,硬密封球阀还具有较强的耐高压性能,因此适用于高压管道系统。 硬密封球阀密封面采用纳米涂层技术,在矿浆中防颗粒嵌入性能提升12倍,年泄漏率归零。
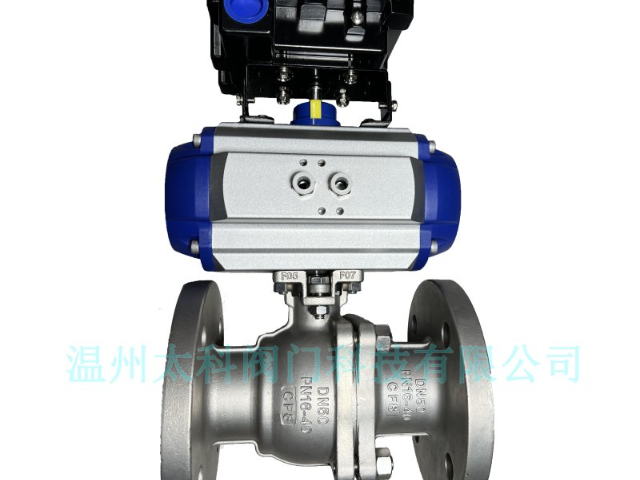
航空航天航空航天领域中,硬密封球阀用于燃料系统、液体推进系统等设备,保障系统的稳定运行。5.硬密封球阀的优势硬密封球阀相较于其他类型的球阀,具有以下几个明显优势:优异的密封性能硬密封球阀由于使用硬质材料作为密封面,即使在高温高压等恶劣环境下,也能够保证出色的密封效果,减少泄漏的风险。,能够承受长时间的使用而不会发生密封失效。其耐用性远超软密封球阀,适合长期使用。如硬质合金、陶瓷等,因此在腐蚀性环境中表现优异,能够长时间抵抗各种化学介质的侵蚀。炼油厂500℃高温油气管道中,硬密封球阀通过硬质合金堆焊密封面,颗粒嵌入泄漏率归零。硬密封球阀生产厂家
硬密封球阀采用2205双相钢+环氧树脂涂层,在海上平台年点蚀深度≤0.02mm。硬密封球阀生产厂家
在石油与天然气的开采、输送和加工过程中,硬密封球阀广泛应用于管道系统、油田设备、天然气处理等环节。油田开采:油田的生产过程中需要对原油进行流量的调节和控制,硬密封球阀因其优异的密封性、抗腐蚀性及耐高温特性,能在恶劣的油田环境中长期稳定运行。天然气输送:天然气在输送过程中,往往需要承受高压和低温环境,硬密封球阀可以有效防止泄漏,并具有较高的耐久性。石油化工厂:在石油炼制及天然气处理过程中,硬密封球阀被用于对流量和压力的精细控制,以保障工艺流程的稳定。化工与制药行业化工行业涉及各种高腐蚀、高温、高压的工艺,硬密封球阀因其的密封性能、耐腐蚀性和耐高温性,成为化工及制药行业中的常用阀门。化学反应控制:在化学反应过程中,需要对反应物进行精确的流量控制。硬密封球阀在此过程中能够保持良好的密封性,防止有害气体的泄漏。腐蚀性介质处理:许多化学物质具有强腐蚀性,硬密封球阀的硬质合金密封面使其具有更高的抗腐蚀性,能够适应苛刻的工作环境。制药行业:在制药工艺中,需要对原料的流量进行严格控制。硬密封球阀的高精度控制性能,能够确保药品生产过程的稳定和安全。硬密封球阀生产厂家