商机详情 -
互动式高压氧舱定制价格
高压氧舱的生产制造需从原料甄选环节严格把控,舱体主材优先选用符合医用级标准的航空级铝合金板材,该材料具备出色的抗压性能与轻量化特质,既能承受舱内高压环境下的压力负荷,又能降低产品整体重量,便于安装与搬运。材料进场后需经过多道质量检测工序,包括成分分析、抗拉强度测试、耐腐蚀性检测等,确保板材各项指标均符合生产设计要求。预处理阶段采用喷砂除锈工艺,彻底去除板材表面的氧化层与杂质,提升后续涂层的附着力,随后进行阳极氧化处理,在板材表面形成一层致密的氧化膜,进一步增强材料的耐腐蚀性与耐磨性。预处理完成后的板材需进行尺寸精度校验,通过数控切割设备精确裁剪成符合舱体结构设计的坯料,为后续成型加工筑牢基础。整个材料处理过程全程遵循严格的质量管控标准,每批次材料都需留存检测样本,确保生产过程可追溯。软体微高压氧舱搭建快速,拆装便捷,可用于户外基地、临时康养点等非固定场所。互动式高压氧舱定制价格
高压氧舱具备节能运行功能,通过优化设备结构与控制系统,降低设备运行能耗,符合节能环保要求,同时减少用户的使用成本。设备采用高效节能的制氧模块与LED照明系统,能耗较低,相比传统设备可节约30%以上的电能。此外,系统具备自动休眠功能,当设备长时间未使用时,会自动进入休眠状态,关闭不必要的部件,降低能耗,当用户再次启动时,可快速恢复正常运行。同时,设备的电源适配器采用宽电压设计,可适配不同地区的电压环境,且具备过压、过流保护功能,在节能的同时保障设备运行安全。河南二十人高压氧舱价格阶梯式增压技术平缓调节舱内压力,缓解耳压不适,带给用户更友好的氧疗体验。
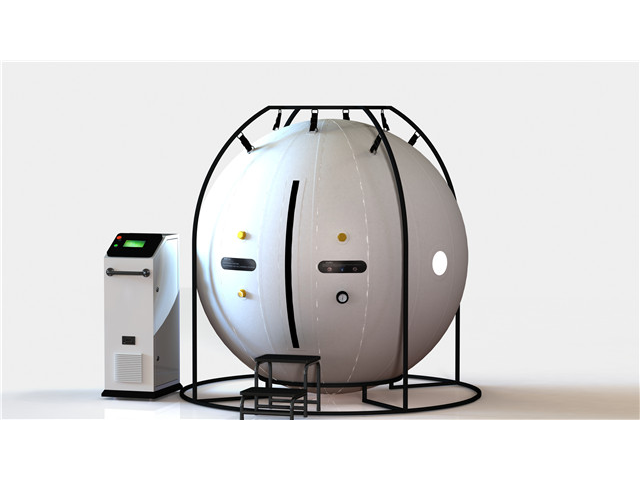
我们奥尔元氧微高压氧舱的制造始于对特种高强度钢材的精密筛选与科学验证。所选用的低合金高强钢,其屈服强度稳定在550兆帕以上,并具备优异的韧性和焊接性能。每批次钢材入库时,均需提供第三方检测报告,并通过我们实验室的直读光谱仪进行成分复验,确保碳当量、硫、磷等关键元素的含量被精确控制在标准范围内,为后续焊接工艺的稳定性奠定基础。随后,板材会进入大型数控开卷矫平线,进行精确的矫平与表面预处理,彻底消除轧制内应力,并获得均匀、洁净并带有合适粗糙度的表面,这一步骤极大地提升了后续激光切割的精度与涂层的附着力。
高压氧舱的压力控制器调试需精确设定各项参数,确保压力控制的稳定性与准确性。压力控制器是压力控制系统的关键部件,能够根据设定值自动调节舱内压力。调试前,技术人员需明确产品的压力控制范围,通常为1.2-2.0个大气压。调试时,首先将压力控制器的设定值调整至较低值,开启加压装置,监测舱内压力上升情况,观察压力控制器是否能够准确控制加压装置的运行与停止。随后逐步提高设定值,重复测试过程,确保在整个控制范围内,压力控制器都能精确控制。工作压力偏大人群使用,放松身心状态,舒缓神经紧绷之感。
高压氧舱的表面涂装工艺注重美观性与防护性,涂装过程需经过多道工序。首先对成型后的舱体进行表面清洁,采用碱性清洗剂去除表面的油污与杂质,随后用清水冲洗干净并烘干。烘干后的舱体进入底漆喷涂环节,底漆选用环氧底漆,该底漆附着力强、耐腐蚀性出色,能够与铝合金基材紧密结合,形成一层防护底层。底漆喷涂采用静电喷涂工艺,喷涂均匀性好,涂层厚度控制在30-50μm。底漆喷涂完成后进行烘干固化,固化温度控制在120℃,固化时间为30分钟。随后进行面漆喷涂,面漆选用环保型聚氨酯漆,颜色可根据市场需求定制,喷涂工艺同样采用静电喷涂。涂装完成后,对涂层进行性能检测,包括附着力测试、耐磨损测试、耐紫外线测试等。居家低压氧养护方式,助力呵护血管,维持血管良好状态。安徽微高压氧舱批发
氧舱机身搭载高清触控显示屏,压力、氧浓度等参数直观展示,设备状态一目了然。互动式高压氧舱定制价格
高压氧舱的底座加工与装配需保障产品放置的稳定性,底座是支撑整个氧舱的关键部件。底座采用型钢焊接成型,选用合格的Q235型钢,焊接采用二氧化碳气体保护焊工艺,焊缝成型牢固,强度高。焊接完成后,对底座进行除锈处理,采用喷砂除锈工艺,去除表面的氧化皮与杂质,随后进行喷漆处理,增强耐腐蚀性。底座上安装调节脚轮与固定支撑脚,调节脚轮方便产品移动,固定支撑脚用于产品放置后的固定,防止滑动。脚轮与支撑脚选用强度较高尼龙材质,具备良好的承重能力与耐磨性。互动式高压氧舱定制价格