商机详情 -
甘肃氢氧机源头厂家
吸氢机的指示灯制造需清晰指示设备工作状态,为用户提供直观参考。指示灯选用 LED 发光二极管,颜色包括红色(电源)、绿色(工作)、黄色(报警),发光强度≥100mcd,视角≥120°。指示灯外壳采用透明 PC 材质,透光率≥90%,表面经磨砂处理,避免眩光。指示灯与电路板连接采用插件式设计,焊接牢固,焊点无虚焊、连锡现象。指示灯工作电压 3-5V,工作电流 10-20mA,功耗低、寿命长(≥50000 小时)。指示灯制造后进行亮度测试,在室内正常光照条件下,5 米范围内可清晰辨识。同时进行闪烁功能测试,报警指示灯闪烁频率 1-2Hz,闪烁均匀无卡顿。后续进行可靠性测试,连续工作≥10000 小时,指示灯无熄灭、变暗现象,确保用户能准确判断设备工作状态。气体输出口装配规范,生产中检查气路通畅无阻力。甘肃氢氧机源头厂家
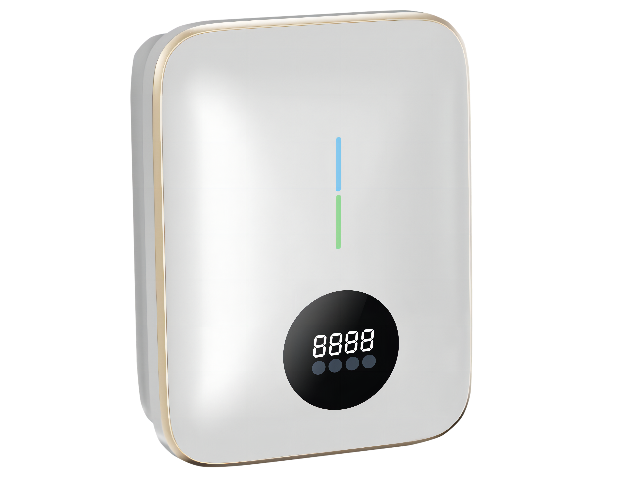
搭载高效节能技术,通过多重优化设计降低设备运行能耗,符合绿色环保理念。设备采用优化的电路设计与高效电解模块,在保证稳定制氢的前提下,有效降低电力消耗,连续运行1小时耗电量控制在0.3-0.5度,长期使用也不会带来过高的电费负担。同时,设备支持智能休眠功能,当完成吸氢程序后,若长时间无操作,将自动进入低功耗休眠状态,此时设备保留关键传感器的监测功能,其他部件均处于休眠状态,耗电量为正常运行时的10%以下。当用户需要再次使用时,可通过触控屏、语音或手机APP快速唤醒设备,无需重新启动,缩短等待时间。通过节能技术的应用,让健康保健与绿色环保相得益彰,降低用户的使用成本。重庆大流量氢氧机管路接头采用标准化紧固方式,生产中统一扭矩,保证连接可靠。
安全性是吸氢机设计和使用过程中首要考虑的因素,正规厂家生产的吸氢机都会通过多重技术手段确保使用安全。除了前文提到的压力保护、液位监测等功能外,设备还会采用防回火设计,在氢气输出管道中安装阻火器,即使外部出现明火,也能有效阻止火焰倒灌至机器内部,避免发生危险。在材质选择上,与氢气接触的部件均采用耐氢脆材料,防止氢气长期作用导致材料脆化,保障设备结构稳定性。此外,吸氢机的电路设计符合安全标准,具备良好的绝缘性能,降低触电风险。用户在使用时也需遵循安全规范,比如不要在吸氢时吸烟或使用明火,不要自行拆卸设备内部部件,若发现设备异常(如异响、异味)应立即停止使用并联系售后。正规品牌还会提供完善的售后服务,包括安装指导、故障维修等,进一步提升用户使用的安全感。
设备构建了全方面的安全防护体系,从气体、压力、电路到结构等多维度形成闭环保障。内置高灵敏度电化学氢气传感器,可实时监测设备周边及内部的氢气浓度,当浓度超出安全阈值时,系统将立即启动三级防护机制:首先切断电解电源停止制氢,随后开启内置排风装置加速气体扩散,通过触控屏弹窗与声光报警双重提示用户,全方面规避气体积聚带来的风险。压力控制方面,采用智能泄压与机械泄压双重保障,当内部压力出现异常波动时,电子泄压阀将优先启动调节,若压力持续升高,机械泄压装置将自动开启应急泄压,确保压力始终处于安全范围。电路系统采用全封闭绝缘设计,搭配阻燃等级达V0级的外壳材料,有效杜绝富氧环境下的电火花隐患,机身结构经过多次耐压与跌落测试,确保日常使用中的结构稳固性,让用户安心享受吸氢体验。水路管件选用食品级材质,耐水耐腐蚀适配长期通水使用环境。
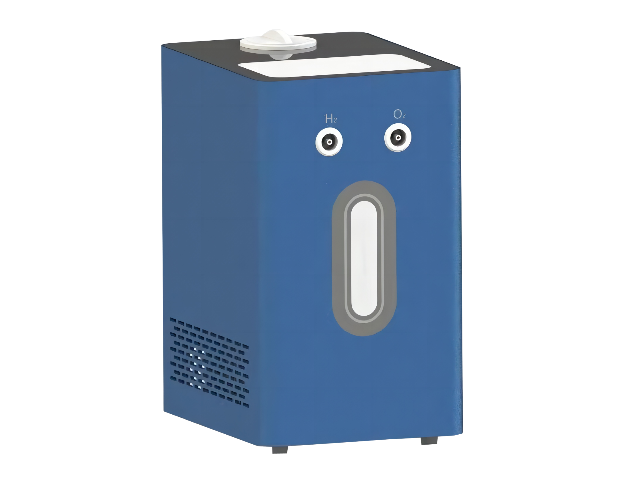
电解槽作为吸氢机的关键反应单元,其制造工艺直接影响产氢纯度与稳定性。生产时先将钛合金板材经数控冲床裁剪成预设尺寸,冲裁精度 ±0.05mm,边缘无毛刺。随后进行电极镀膜处理,采用磁控溅射工艺在钛合金表面沉积铂铱合金涂层,涂层厚度 3-5μm,镀膜均匀性误差≤5%,确保电解过程中电流分布均匀。质子交换膜的装配需在百级无尘车间进行,采用热压成型工艺,热压温度 120-140℃,压力 0.8-1.2MPa,保温时间 30 分钟,使膜与电极紧密贴合,避免出现缝隙导致气体泄漏。电解槽组装后气密性测试,在 0.3MPa 压力下保压 30 分钟,泄漏量≤1ml/min。后续进行电解性能测试,在额定电压(220V±10%)下,产氢纯度需≥99.9%,产氢流量稳定在 300-600ml/min,满足不同使用场景需求。生产线上对每台设备进行外观检查,杜绝划痕、变形、色差等外观缺陷。广东纯氢吸氢机哪家好
风机、泵体等运动部件生产时进行噪音与振动测试,控制运行噪音。甘肃氢氧机源头厂家
吸氢机的包装工艺需保障产品在运输过程中的安全,防止损坏。外包装采用瓦楞纸箱,材质为五层瓦楞纸,耐破强度≥150kPa,边压强度≥6kN/m。纸箱内部采用珍珠棉缓冲材料,厚度 20mm,包裹在设备四周,缓冲性能优异,可承受运输过程中的振动与冲击。设备与纸箱之间采用打包带加固,打包带拉力≥1000N,防止设备在纸箱内移位。包装上需标注产品名称、型号、重量、尺寸、运输注意事项(防潮、防晒、轻拿轻放)等信息,标识清晰规范。包装完成后进行运输模拟测试,包括振动测试(频率 10-50Hz,振幅 2mm,测试时间 2 小时)与跌落测试(1.5m 高度自由跌落,跌落面为底面、侧面、端面),测试后设备无破损、变形,内部部件无松动。后续进行包装密封性测试,包装后放置在湿度 80% RH 环境下 24 小时,设备内部无受潮现象,确保产品运输到用户手中时完好无损。甘肃氢氧机源头厂家