商机详情 -
湖州汽车模具公司
作为汽车行业比较大的模具使用量的国家,预计未来10年将平均每年增长10%左右。速度发展,加上中国的大型机动车保有量(到2009年底达到1.86亿辆,其中轿车7619.3万辆,摩托车9453万辆)由一个维修零部件市场和出口市场,中国汽车零部件将在1.5万亿元的大型市场的基础上保持高增长速度,这是预计在未来10年汽车模具的平均年增长率不低于10%。计算机辅助设计/计算机辅助工程/计算机辅助制造正朝着智能化、可视化和协同操作的方向发展。虚拟仿真技术广泛应用于设计、加工、装配、成型等过程。模具加工检测设备正朝着高精度、高效率、多功能方向发展。表现在高速、多轴、高精度的模具加工设备的使用,更加精密、高效的检测设备和在线检测技术的使用越来越频繁。模具材料和表面处理技术发展迅速。模具和零件变得越来越大,越来越精确,越来越复杂。汽车模具,就选台州市黄岩睿达模塑有限公司,用户的信赖之选,有想法的不要错过哦!湖州汽车模具公司
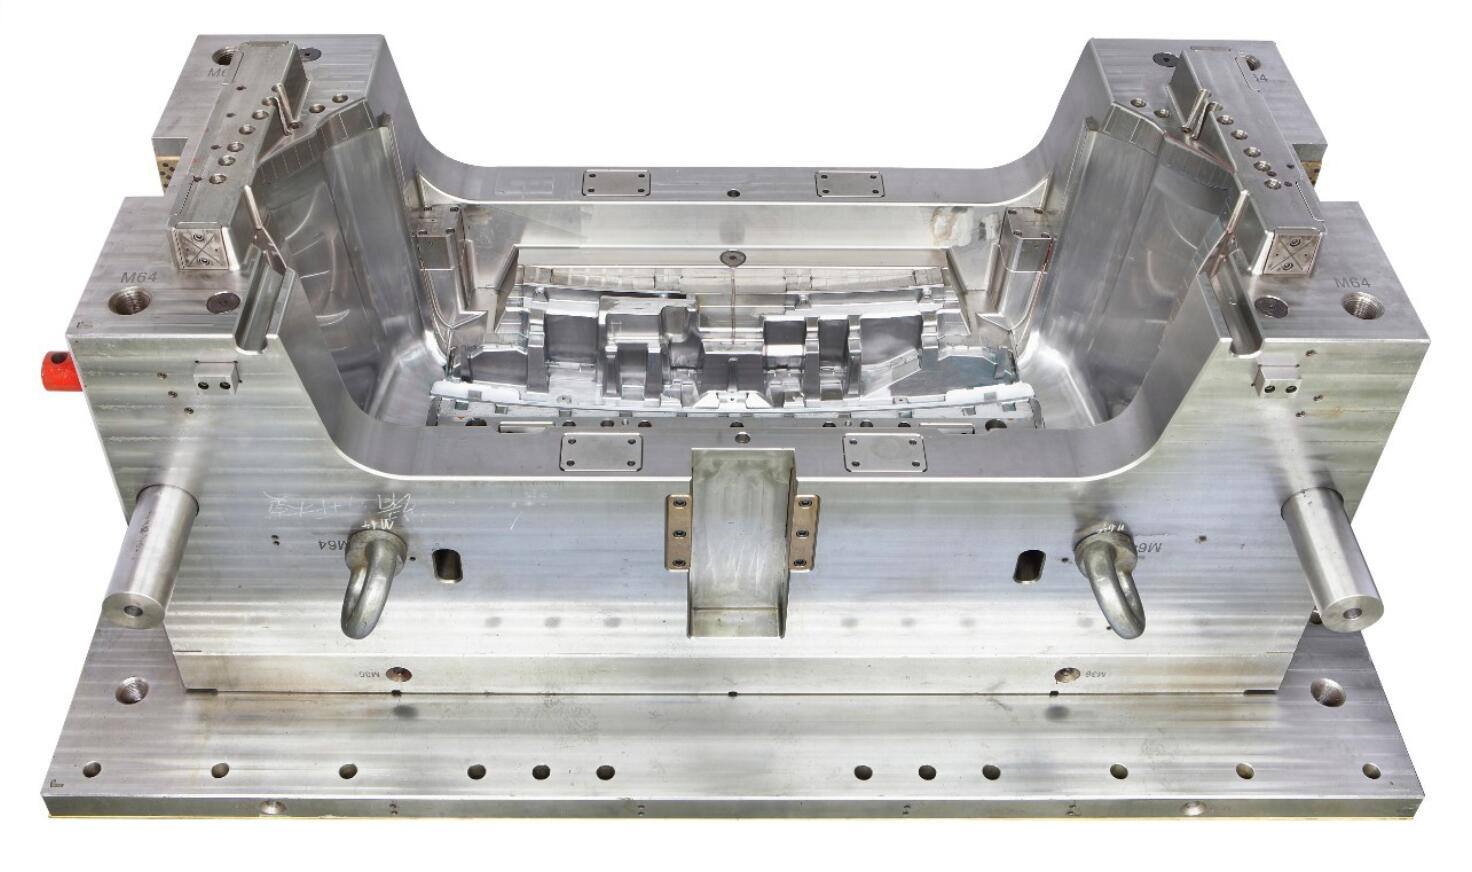
随着模具行业的不断发展,汽车模具在国内的模具行业已经有着举足轻重的位置。十年前中国汽车模具(黄岩模具)主要是以一汽、二汽、天汽、南汽、成飞以及中国台湾的模具团队为行业的标志性企业,汽车模具投资欣欣向荣,汽车模具企业日已发展到数十家,—批快速崛起的民营企业已经具备相当的规模。无论是技术上,还是产能上这些企业都超过了当年的标志性企业。黄岩模具在汽车模具这一块近年来的发展呈现一个良好的趋势。目前,我国的汽车产业发展态势良好,我国汽车销售量正以每年26%的速度增长,而汽车零部件的规模比整车还大,这些零部件90%都靠模具生产,这就有利的推动了我国的汽车模具产业发展。据统计,近年,我国的模具工厂扩产规模呈增长态势,每年新增投资7O0N亿元左右,其中汽车模具工厂约占四成,表明汽车模具投资已成为我国模具产业投资的主力之一。湖州汽车模具公司台州市黄岩睿达模塑有限公司是一家专业提供汽车模具的公司,期待您的光临!

汽车模具从狭义上讲就是bai冲制汽du车车身上所有冲压件的模具的总称,也就是“汽车车身冲压模具”,作用是制造汽车上所有零件的模具总称。例如,冲压模具、注塑模具、锻造模具、铸造蜡模、玻璃模具等。汽车车身上的的冲压件大体上分为覆盖件、梁架件和一般冲压件,能够明显表示汽车形象特征的冲压件是汽车覆盖件。因此更加特指的汽车模具可以说成是“汽车覆盖件冲压模具”,简称汽车覆盖件冲模,例如,前车门外板修边模、前车门内板冲孔模等。台州汽车模具丨汽车模具制造商
模具的好坏体现在汽车产品上,能够给消费者直接感受的是“做工”的好坏。内行一点的说法是“工艺”的优劣。跃进汽车集团南京模具装备有限公司总经理方禾表示,国内汽车库存量的日益增加已是不争的事实,而汽车模具业的定销两旺却呈“酒足饭饱”之势。用方禾的话说是“汽车业在重新洗牌,模具业却在迅猛发展”。相对于汽车业的发展,我国模具业的发展历史不短,但步履迟缓。从50年代中国生产一代卡车开始,我们就有自己的模具制造。但传统的人工打模和仿型、拷贝型的模具生产方式,让我们的模具始终停留在粗糙的“将就”型层面。方禾解释这样的“将就”型模具,就是在机械不能按预定咬合的地方,靠人工的敲打和拽拉,去捆绑一对“夫妻”,短时间的凑合是可以的,日子一久,潜藏的“裂痕”就暴露出我们产品质量的低下。所以,从我们自己的红旗牌轿车到现在众多品牌的国产轿车,其主要模具还是靠进口。而进口一套国外汽车模具的价格是国产模具价格的数倍。我们连卫星都能造,为何汽车模具不能国产化?台州市黄岩睿达模塑有限公司供应汽车模具,期待为您服务!

随着我国模具市场需求的逐年增大,在原有一汽、东风、天汽、成飞等大型国有企业基础上,一些民营、合资甚至外商独资企业也纷纷涌入,使我国模具年销售额达1120亿元左右。据罗百辉透露,近三年在国内上市的十余款新车型所需的模具、夹具装备中,近50%以上由我国企业开发制造。目前,国内一些骨干企业承担了部分B级轿车复杂的整车模具的开发,已实现了从局部零部件、中低档轿车模具过渡到整车零部件、中轿车模具产出的能力。罗百辉认为,我国汽车模具除了主动发展外,跨国公司在客观上助推了整体水平的快速发展。从国际车市的走势看,汽车降价仍在继续,触动着每个整车企业的神经。欧美的汽车模具业虽然技术水平很高,但由于车价的下降使其利润空间不断萎缩,导致发展动力不足,近年大有衰退之势。为了尽可能地降低成本,很多欧、美、日企业开始将模具开发向外转移,以寻求进一步的发展。台州市黄岩睿达模塑有限公司为您提供 汽车模具,欢迎您的来电!湖州汽车模具公司
台州市黄岩睿达模塑有限公司致力于提供汽车模具,有需求可以来电咨询!湖州汽车模具公司
欠注的原因分析(2)1.注塑机(1).检查止逆阀和料筒内壁是否磨损严重,上述磨损会导致注塑压力和注塑量损失严重。(2).检查加料口是否有料或是否架桥。(3).检查注塑饥的能力是否能达到成型要求的能力增大注塑压力。2.工艺条件:(1).增大注塑速度,增强剪切热。(2).增大注塑量,增大注塑压力。(3).增大料筒温度和模具温度。(4).增大注塑机的熔胶长度。(5).减小注塑机的缓冲量。(6).延长注射时间。(7).合理调整注射各段的位置和对于的速度、压力。3.塑件设计(1).塑件壁厚设计太薄。(2).塑件存在导致滞流现象的加强筋。(3).塑件的厚度存在较大差异,引起滞流在局部出现,无法通过模具设计来避免。湖州汽车模具公司