商机详情 -
化工固废生物质燃料锅炉供暖配套
作为深耕生物质能源领域多年的企业,石家庄宏胜达新能源有限公司凭借扎实的技术实力与丰富的项目经验,让生物质燃烧器在全国多个地区落地生根,服务超500家合作企业,覆盖涂装、陶瓷、铝材、洗涤、粮食储备等多个行业。公司位于河北省石家庄无极县柴城工业区,拥有标准化生产基地与完善的供应链体系,可实现设备的规模化生产与快速交付,同时严格把控生产环节的每一道工序,从原材料采购到成品检测,建立全流程质量管控机制,确保每台出厂设备的性能稳定。在新疆戈壁地区的能源项目中,宏胜达生物质燃烧器凭借耐恶劣环境的特性,为当地供暖与生产提供稳定热能,点亮偏远地区绿色发展之路;在安徽某粮食加工厂,设备与定制化燃料存储方案搭配使用,实现生物质颗粒长期稳定存储与高效燃烧,赢得用户认可。众多成功案例的积累,不*彰显了设备的可靠性能,更体现了宏胜达新能源对市场需求的把控与服务能力。大力士生物质燃烧机消化农林废料,让资源得到充分循环利用。化工固废生物质燃料锅炉供暖配套

“大力士”生物质燃烧机的应用并不局限于某一特定领域,其设计考虑了多种工业场景的热能需求。在食品加工行业,稳定的热风温度对于烘干、杀菌至关重要,该设备可通过控制满足此类对温度均匀性要求较高的工艺。在化工、铝材加工、木材烘干等行业,设备采用的耐热钢火嘴及分级燃烧设计,旨在适应长时间高温、高负荷的运行环境。此外,在区域供暖方面,设备系统可根据环境温度自动调节输出功率,已在学校、小区等集中供暖项目中有所应用。这种多行业的适配性,使得不同领域的企业都能找到将其融入现有生产流程的方案。木粉生物质燃料锅炉烘干设备大力士生物质燃烧机,用实在的供热表现支持您的生产。
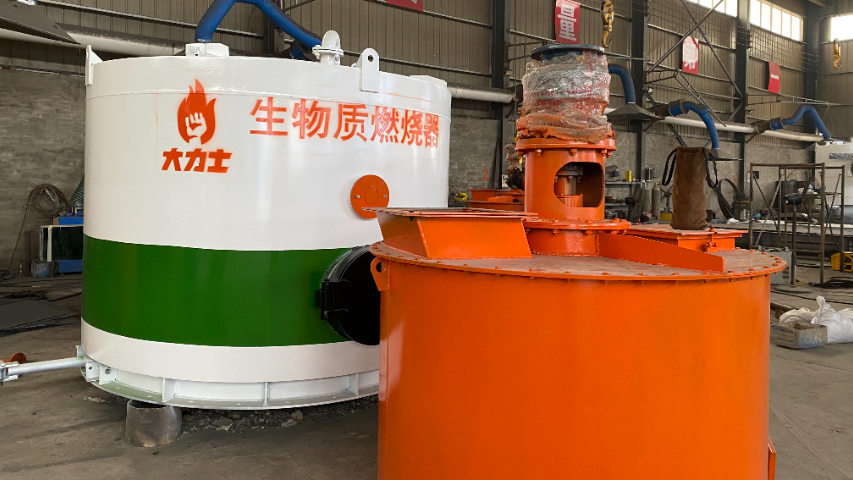
石家庄宏胜达新能源有限公司深知不同用户的生产需求存在差异,因此为用户提供个性化定制服务。公司会根据用户的生产规模、燃料类型、热能需求等因素,为用户量身定制大力士生物质燃烧机。例如,对于一些小型企业,公司可以设计出体积小巧、操作简便的设备,满足其基本的热能需求;对于大型工业企业,公司则可以提供大功率、高效率的设备,并配备完善的自动化控制系统,实现生产过程的智能化管理。同时,公司还可以根据用户的特殊要求,对设备的外观、颜色等进行定制,使设备更好地融入用户的生产环境。
化工生产对供热系统的稳定性和安全性要求较高。石家庄宏胜达为化工企业提供生物质燃烧机与反应釜的深度集成方案。在江苏某染料中间体生产企业,我们创新性地将生物质高温导热油系统与原有反应釜集群对接。系统采用双回路设计,主回路提供300℃高温导热油,备用回路维持180℃基础温度,通过智能切换阀确保连续供热。针对化工生产的防爆要求,设备配置了三级安全保护:炉膛负压监测系统、燃气泄漏自动报警装置和紧急泄压阀门。实际运行数据显示,该系统热效率稳定在85%左右,导热油温控精度达±3℃,完全满足间歇式反应工艺的要求。与传统燃油锅炉相比,该企业年节省能源成本约120万元,设备投资在20个月内即可收回。大力士生物质燃烧机,适配多种场景的节能好帮手。
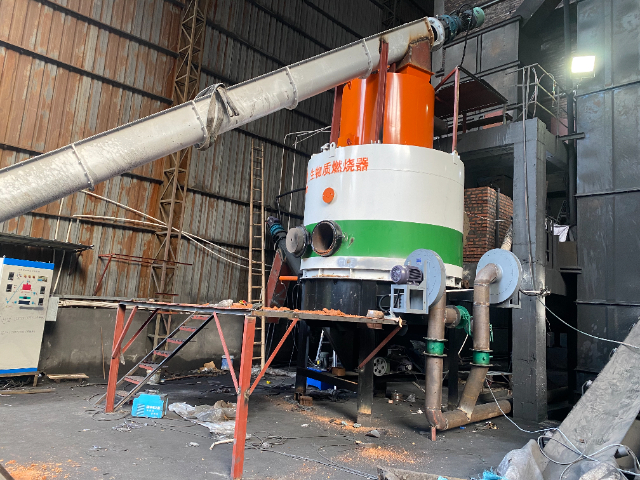
农业加工领域的季节性生产特点,对能源设备的稳定性与服务响应能力提出更高要求,石家庄宏胜达新能源有限公司的生物质燃烧器凭借适配性与完善服务,成为农业加工企业的可靠伙伴。在粮食烘干、饲料加工、果蔬脱水等工序中,该设备可根据物料含水量、加工需求自动调整热风温度与风速,例如在粮食烘干环节,能有效避免粮食因烘干过快出现爆腰、破碎问题,保障农产品品质;在饲料制粒环节,可以控制调质器温度,提升饲料成型率与营养保留率。针对农忙季节生产集中的特点,宏胜达新能源提前储备各类备件,延长售后服务响应时间,安排专业技术人员值守,确保设备在生产旺季连续稳定运行,避免因设备故障影响生产进度。河南、山东等地多家农机合作社引入该设备后,不*降低了农产品加工的能源成本,还提升了产品附加值,助力农户增收。同时,公司为用户提供燃料存储指导方案,推荐密封式双层燃料仓,搭配防潮、防虫措施,确保生物质颗粒存储期间保持干燥松散,保障燃烧效率不受影响。大力士生物质燃烧机适配锅炉改造,助力老旧设备焕发全新活力。河北食品加工用生物质燃料锅炉
大力士生物质燃烧机凭借稳定表现,在市场中积累良好使用口碑。化工固废生物质燃料锅炉供暖配套
大力士生物质燃烧机具有良好的环境适应性,能够在各种复杂的工况下稳定运行。无论是在高温、高湿的南方地区,还是在寒冷、干燥的北方地区,该设备都能正常工作。在高温高湿的环境中,设备的电气元件和机械部件采用了特殊的防潮、防腐处理,有效防止了因潮湿和腐蚀导致的设备故障;在寒冷干燥的环境中,设备配备了预热装置,能够在低温环境下快速启动,确保燃烧的稳定性。此外,大力士生物质燃烧机还能适应不同的海拔高度和气压条件,为不同地区的用户提供了可靠的热能解决方案。化工固废生物质燃料锅炉供暖配套