商机详情 -
粮食烘干生物质燃料锅炉烘干设备
铸造车间的冲天炉、保温炉和砂型烘干窑是典型的高能耗设备。针对河北某大型铸造企业的改造需求,石家庄宏胜达新能源有限公司提供了分阶段热能替代方案。首先在砂型烘干环节,使用生物质燃烧机提供高温洁净热风,替代原有的燃煤热风炉。设备采用耐高温合金炉排和强化配风设计,能够适应铸造厂间歇性、高负荷的作业特点。系统集成多级重力与惯性除尘装置,确保送入烘干窑的热风洁净,避免污染砂型。在铁水保温环节,我们将生物质燃烧系统与现有浇包烘烤器对接,通过精确的温度控制,使浇包预热温度均匀性提升至90%以上。该企业实施改造后,在砂型烘干工序,吨铸件能耗成本就下降约18%,年节约标准煤约850吨,车间粉尘浓度降低70%。这台机器热能输出平稳,大力士生物质燃烧机工作状态良好。粮食烘干生物质燃料锅炉烘干设备
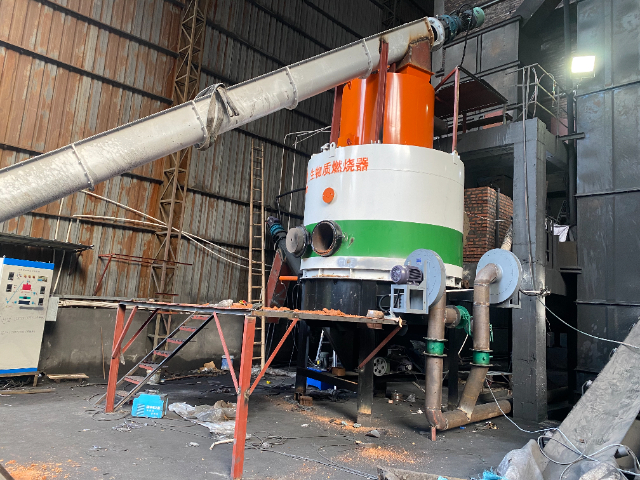
石家庄宏胜达新能源有限公司深知不同用户的生产需求存在差异,因此为用户提供个性化定制服务。公司会根据用户的生产规模、燃料类型、热能需求等因素,为用户量身定制大力士生物质燃烧机。例如,对于一些小型企业,公司可以设计出体积小巧、操作简便的设备,满足其基本的热能需求;对于大型工业企业,公司则可以提供大功率、高效率的设备,并配备完善的自动化控制系统,实现生产过程的智能化管理。同时,公司还可以根据用户的特殊要求,对设备的外观、颜色等进行定制,使设备更好地融入用户的生产环境。贵州木屑生物质燃料锅炉大力士生物质燃烧机维护流程简便,减少企业设备养护投入精力。

针对不同行业的个性化需求,石家庄宏胜达新能源有限公司依托专业研发团队,为生物质燃烧器提供定制化改造服务,准确匹配各行业生产工艺特点。公司研发团队由15名拥有多年热能工程、机械设计经验的工程师组成,其中部分成员参与过生物质能源行业标准制定,凭借深厚的技术积淀与行业认知,针对特殊场景开展专项攻关。在贵金属冶炼行业,需高温供热支持,团队为燃烧器加装二次助燃系统,将炉内温度提升至符合冶炼需求的范围;在电子元件烘干行业,对热风洁净度要求严苛,便增设多级过滤装置,确保热风无粉尘、杂质,避免污染电子元件。某电子厂通过定制化改造的燃烧器,烘干后元件合格率得到有效保障,完全契合行业标准。此外,研发团队长期与高校科研机构合作,开展燃烧效率提升、污染物控制等技术研究,将实验室成果快速转化为实际应用,同时定期走访用户收集反馈,对设备进行迭代优化,让生物质燃烧器始终贴合行业需求变化,为不同领域企业提供专属能源解决方案。
随着国家对可再生能源的重视和支持,生物质能源作为一种清洁、可再生的能源,迎来了良好的发展机遇。石家庄宏胜达新能源有限公司积极响应国家政策,致力于大力士生物质燃烧机的研发和推广,为推动生物质能源产业的发展贡献力量。公司通过不断优化产品性能,提高设备的可靠性和稳定性,降低生物质能源的使用成本,让更多的企业能够接受和使用生物质能源。同时,公司还积极参与行业标准的制定和技术交流活动,与同行共同推动生物质能源技术的进步和发展。装上大力士生物质燃烧机,供热难题迎刃而解。
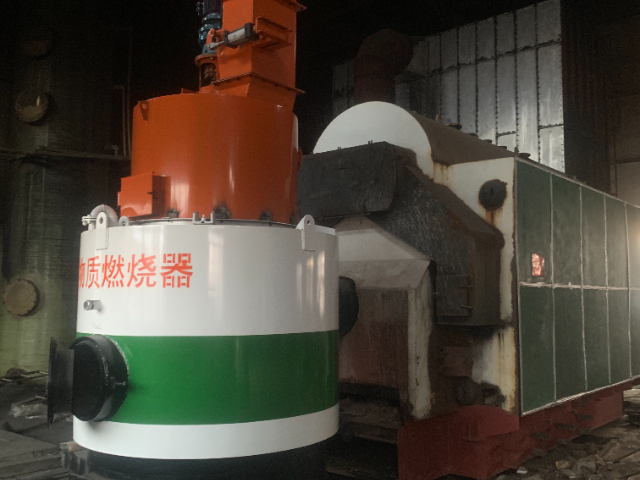
公路建设行业的沥青拌合站是传统柴油消耗大户,骨料加热成本高昂。我们在福建某路桥公司的沥青拌合站成功实施了生物质燃烧机替代柴油燃烧器的改造。主要创新在于开发了适用于滚筒式烘干筒的可调节火焰燃烧器,火焰长度和形状可根据骨料流量和含水量自动调节,确保骨料加热均匀。系统配备了高效的燃料粉碎与气力输送装置,能够适应含水量较高的木屑等低成本燃料。经过一个施工季的运行统计,生产每吨沥青混合料的燃料成本从原有的约35元下降至约22元,降幅超过37%。设备运行稳定,生产的沥青混合料各项指标均符合规范要求,为绿色公路建设提供了切实可行的技术路径。许多使用者注意到大力士生物质燃烧机运行时的稳定状态。辽宁宏胜达生物质燃料锅炉
大力士生物质燃烧机适配多行业需求,成为众多企业的用能选择。粮食烘干生物质燃料锅炉烘干设备
现代工业设备的发展方向之一是智能化与自动化。石家庄宏胜达新能源有限公司的生物质燃烧机集成了智能控制系统,可实现自动给料、自动点火、根据设定温度调节燃烧强度等功能,大幅降低了人工值守和频繁操作的负担。配备的远程监控平台允许管理人员通过手机或电脑实时查看多台设备的运行状态、燃料存量及关键参数,并在异常时接收预警信息。对于工业园区等集群化使用场景,公司可搭建统一的监控平台,实现集中化管理,提升整体运维效率。这些设计让设备管理变得更简单、高效。粮食烘干生物质燃料锅炉烘干设备