商机详情 -
洗衣厂生物质燃烧器推荐
工业生产的供热系统升级,既要兼顾运行成本,也要贴合各地环保管控要求,这也让兼具经济与环保属性的生物质燃烧器成为不少企业的改造选择。石家庄宏胜达新能源有限公司依托成熟的制造工艺,打造出适配多类工况的生物质燃烧器产品,从设备设计、零部件加工到整机调试,建立完整的品控流程。设备采用三层保温结构设计,有效减少炉膛内部热量向外散失,提升热能利用率,让燃料产生的热量更多作用于生产环节。针对长时间连续作业的工况,设备优化了炉排与出料结构,让排渣流程顺畅,不易出现堵塞问题,降低中途停机检修的频次。整套设备搭载集成式控制系统,可根据现场温度情况自主调节进料速度与进风量,维持供热状态平稳。相较于传统供热设备,该产品运行过程中产生的有害气体含量较低,排放状态符合现行环保规范。企业依托线下生产基地与线上官网渠道,面向各地客户提供咨询与对接服务,为不同行业的供热改造提供稳妥的设备支撑。学校供暖系统安装大力士生物质燃烧机,保障教室温暖。洗衣厂生物质燃烧器推荐
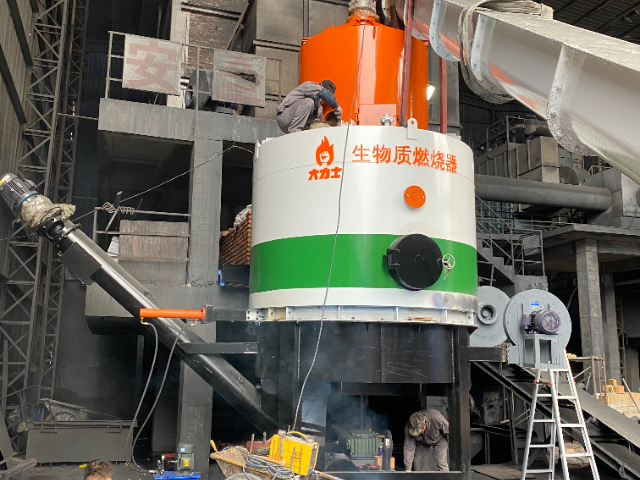
大力士生物质气化燃烧器采用半气化燃烧与切线式旋转设计,使烟气与氧气达到充分混合状态,燃料中的可燃成分得到释放和燃尽。与燃油、燃气或电加热锅炉相比,该设备在运行费用上表现出明显优势。企业可利用木屑颗粒、玉米秸秆颗粒、花生壳颗粒等常见农林废弃物作为燃料,将原本需要处理的废料转化为热能。对于涂装、电镀、陶瓷、铝材、皮革、食品、化工、洗涤、粮食烘干等行业,供热成本是生产支出的重要部分,选择一种运行费用较低的方案有助于企业保持稳健经营。石家庄宏胜达新能源有限公司在研发中注重节能方向,通过优化燃烧结构,使设备在不同工况下保持较高的热量利用率。山西生物质燃烧器哪个品牌好大力士生物质燃烧机助力食品加工,保障烘干工序持续。
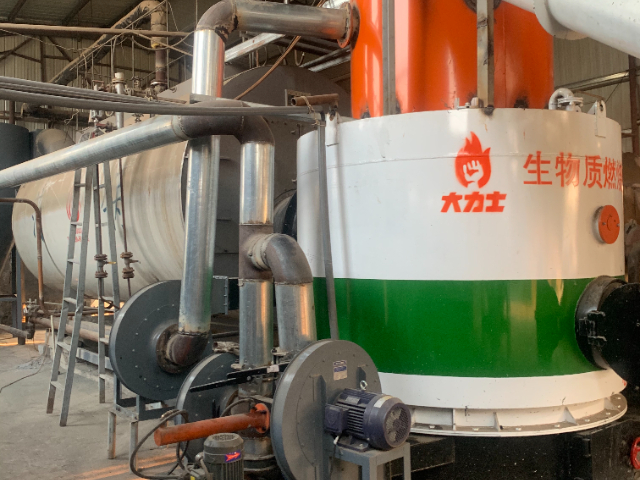
工业企业在进行供热设备升级改造时,安装空间与施工周期往往是制约因素。传统大型锅炉改造涉及土建、管道重铺等工程,耗时较长且成本较高。石家庄宏胜达新能源有限公司生产的生物质燃烧器采用模块化结构设计,整机分为燃烧主机、送料系统、控制系统、热风输出模块四个主要单元,各单元之间通过标准接口连接。这种设计使得设备运输与现场组装较为便利,无需大型吊装设备即可完成安装。对于已有燃油或燃气锅炉的用户,可在不改动锅炉主体结构的前提下,将生物质燃烧器的火嘴插入锅炉原燃烧器接口,配以法兰连接即可实现燃料替换。控制系统模块支持与用户原有的中控系统进行通信对接,采用通用的工业通信协议,便于集成到现有生产管理网络中。石家庄宏胜达新能源有限公司提供现场安装技术指导,协助用户完成设备定位、管道连接、电路接线等工作,通常可在两个工作日内完成单台设备的安装调试。模块化设计还便于设备后期的维护与升级,当某个单元需要检修时,可单独拆卸而不影响整机结构,维护完成后快速恢复运行,减少设备停机时间。
石家庄宏胜达新能源有限公司搭建标准化生产管控流程,从原料入库到整机出厂划分多道检验环节。原料进场后对照选材标准核验材质指标,零部件加工依托标准化设备把控加工精度,整机装配依照既定工艺规范分步落地。成品下线前会经过空载试运行与工况调试,排查装配细节隐患。企业常态化组织生产人员技能培训,细化各工序操作准则,把质控要求贯穿整条生产线。依靠全流程管控模式,稳定每批次设备出厂水准,依靠稳妥的产品做工收获合作方持续认可。大力士品牌的思路,让生物质燃烧机操作更为简便。
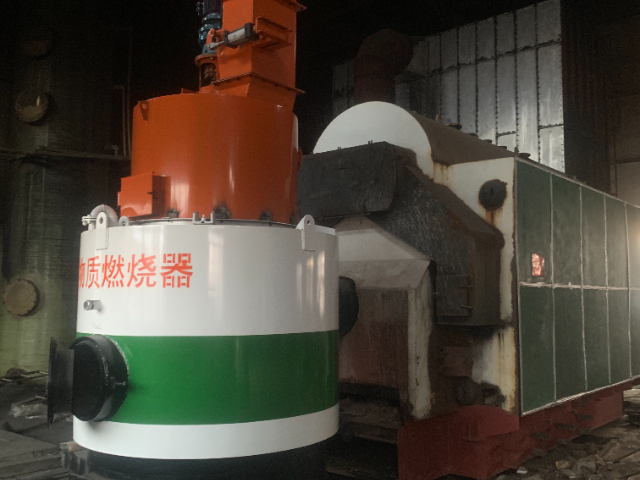
石家庄宏胜达新能源有限公司自 2015 年成立以来,始终专注于生物质燃烧设备的技术优化与创新,凭借成熟的技术积累,打造出性能稳定的大力士生物质燃烧器。该设备采用半气化燃烧方式与切线式旋转结构,优化空气与可燃气体的混合路径,让燃烧反应更为充分,避免因燃烧不充分导致的能源浪费与污染物超标问题。设备配备链条炉排与星星布料器,燃料经机械输送系统自动上料后,可均匀分布在炉排上,随着炉排缓慢移动,依次完成干燥、热解、燃烧和燃烬过程,燃烧区域相对固定,温度场保持稳定,保障了热能输出的稳定性。耐热钢火咀的应用,让关键部件在高温工况下不易损坏,炉体采用耐火浇筑材料,外部温度低于 40 度,既维持了炉内高温燃烧环境,又减少了热量散失,确保燃烧效率稳定,为企业持续生产提供可靠的热能保障。遵循大力士贴心理念,生物质燃烧机操作简单适配中小型企业。河南生物质燃烧器采购
大力士生物质燃烧机在酒店热水系统应用,供水温度恒定。洗衣厂生物质燃烧器推荐
在日常生产过程中,供热设备的操作便捷性直接影响着企业的用工成本与管理效率。传统燃烧设备往往需要安排专人值守,频繁进行燃料添加、出渣清理等工作,占用了人力,还增加了因操作不当引发故障的风险。石家庄宏胜达新能源有限公司的生物质燃烧器配备自动化控制系统,实现了燃料供给、温度调节、除灰排渣等环节的自动运行。操作人员只需在控制面板上设定运行参数,系统即可根据设定的热负荷自动调节送料速度与风机转速,保持火焰温度的稳定输出。设备内置的故障检测模块能够实时监控运行状态,在出现异常情况时及时发出提示,帮助操作人员快速识别问题类型。自动除渣系统的应用,使设备无需频繁停机即可完成灰渣清理,保障了生产线的连续供热需求。对于需要24小时不间断用热的企业而言,这种自动化运行方式大幅减少了人工干预频次,使企业能够将人力资源配置到更具价值的岗位,同时降低了因人工操作失误导致的设备故障概率。洗衣厂生物质燃烧器推荐