商机详情 -
丽水RCO催化燃烧设备废气净化器设备
工业废气净化器具备良好的工况适配能力。可应对工业生产中废气风量波动、浓度波动的常态化问题,设备运行参数可灵活调节,适配企业产能变化带来的废气排放变化。设备抗干扰能力强,不受车间温度、湿度、轻微粉尘杂质影响,运行状态稳定,不会因工况小幅波动出现治理效果大幅下降的情况,保障企业废气排放始终处于合规范围。沸石转轮浓缩吸附废气净化器针对大风量废气治理具备突显的节能优势,通过浓缩处理大幅降低后端治理设备的处理负荷,减少整体设备能耗与运行成本。设备沸石转轮再生效率稳定,可长期保持优异的吸附浓缩性能,不易出现吸附衰减问题,设备使用寿命远优于传统吸附设备。整套设备自动化运维,无需大量人工值守,有效降低企业人工运维成本。废气净化器厂家,优化设备能耗比,为企业节约长期运行费用。丽水RCO催化燃烧设备废气净化器设备
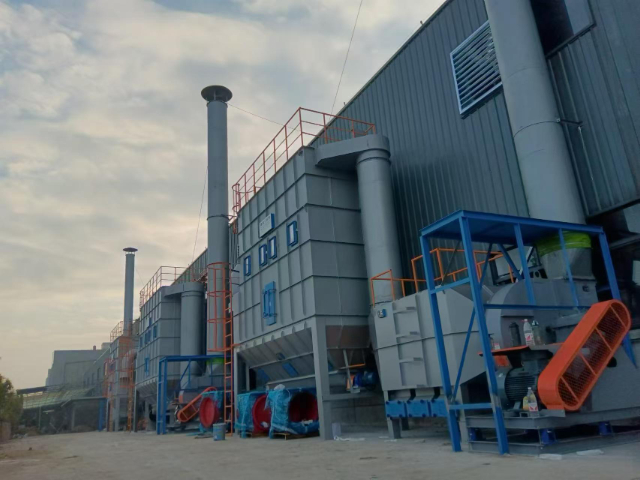
RTO浓缩吸附废气净化器适用于大型化工、新材料、精密制造等高难度废气治理行业,针对成分复杂、浓度波动大、含有难降解有机物的工业废气,具备优异的净化处理能力。设备依托蓄热式焚烧技术,热回收效率高,能源利用率优异,能够有效降低大型设备的运行能耗成本。设备配备多重安全防护装置,具备超温报警、过载保护、应急停机等功能,适配企业24小时不间断生产的废气治理需求。整套设备自动化程度高,人工干预少,运行稳定可靠,可满足大型企业严苛的环保排放指标要求。上海光催化废气净化器定制价格环保废气净化器运行噪音低于 65 分贝,符合厂区周边居民区声环境要求。
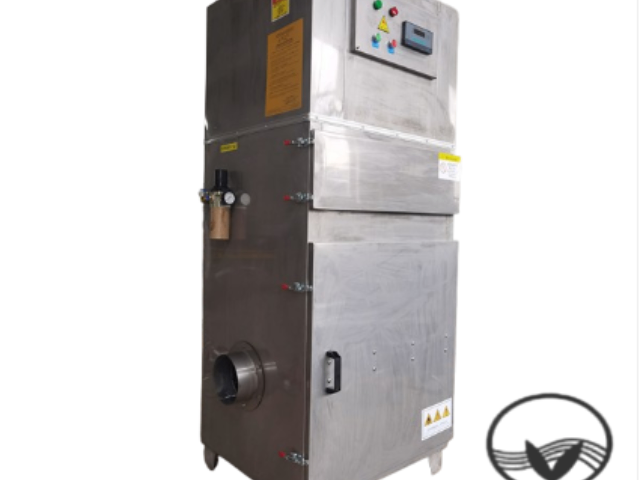
RCO催化燃烧设备废气净化器适配涂装、油墨、医药化工等中高浓度有机废气治理场景,设备净化效率稳定,能够实现有机废气的无害化彻底处理。设备采用低温催化氧化工艺,相较于传统高温焚烧设备,能耗更低、安全性更高,运行过程不会产生明火,规避车间安全隐患。设备配备智能自动控制系统,可根据废气浓度、风量自动调节运行功率,适配企业间歇性、连续性生产工况。设备运行全程密闭,无废气泄漏,处理后的废气可稳定达到国家工业废气排放标准,是企业高标准环保整改的重点设备。
具备重点技术优势的废气净化器厂家,在关键材料研发与工艺创新上持续发力,打破行业技术壁垒,自主研发的非贵金属复合氧化物催化剂,替代传统Pt/Pd贵金属,成本降低60%以上,且在200-300℃下VOCs去除率达95%以上,使用寿命超2年;改性活性炭吸附材料,吸附容量较普通活性炭提升30%,再生次数从50次增至150次,大幅降低耗材更换成本;PTFE覆膜滤袋,耐温达260℃,耐腐蚀、透气性好,适配冶金、水泥等高温高尘行业的废气治理。同时厂家将物联网、大数据技术融入废气净化器,打造“监测+治理+运维”一体化服务体系,通过云平台实现远程故障诊断、参数优化,减少现场维护时间50%,助力企业降低环保运维成本,提升废气治理效率。废气净化器厂家,提供灵活合作模式,满足不同企业采购需求。
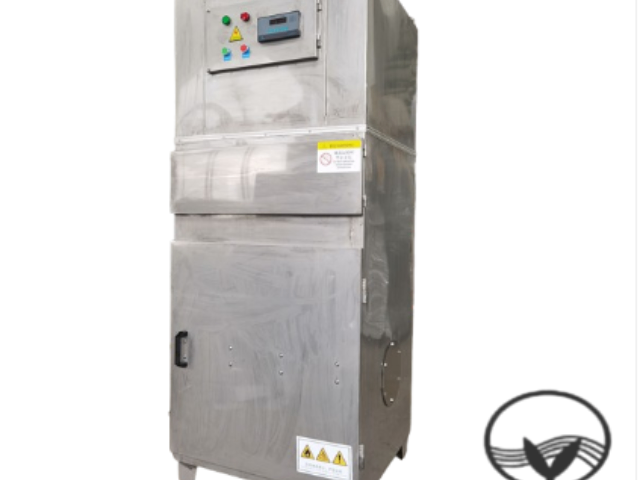
浙江彬泉环保设备有限公司能够持续输出好品质环保设备,重点依托于公司组建的专业研发与生产团队,团队重点成员均为环保行业资历深从业人员,具备多年环保设备研发、设计、生产、项目落地实操经验。团队成员深耕环保设备技术领域,熟悉各类工业污染治理的技术难点与工况痛点,掌握成熟的设备优化、工艺升级技术。团队始终以技术创新为重点驱动力,以工业环保治理为发展使命,持续钻研新型环保设备技术与生产工艺,针对不同行业的污染治理需求优化设备参数、升级设备性能,从产品设计、工艺打磨、品质检测全流程把控,为公司全系环保设备的好品质输出提供坚实的技术与人力保障。废气净化器厂家,专业团队全程跟进,从方案到落地省心无忧。台州沸石转轮浓缩吸附废气净化器厂家直销
沸石转轮浓缩吸附废气净化器与 RTO 联用,大幅降低高风量废气处理成本。丽水RCO催化燃烧设备废气净化器设备
在售中服务环节,浙江彬泉环保设备有限公司拥有经验丰富的专业安装调试团队,负责所有出厂设备的现场落地、安装与调试工作。团队人员熟悉各类废气、除尘设备的安装标准与调试流程,能够根据客户厂区现场布局,合理规划设备安装位置与管路布局,保障设备安装规范、布局合理、运行顺畅。设备安装完成后,工作人员会进行全方面调试检测,校准设备运行参数、测试设备治理性能、排查设备运行隐患,确保设备完全适配现场工况,能够稳定达标运行。同时现场指导客户操作人员熟悉设备基础操作、日常维护要点,保障设备顺利投入常态化使用。丽水RCO催化燃烧设备废气净化器设备