商机详情 -
安徽催化燃烧废气净化器现货直发
在环保政策持续收紧、“双碳”战略不断深化的背景下,废气净化器厂家积极响应国家环保号召,加大技术研发投入,不断创新净化技术,突破传统净化设备的局限,研发出更高效、更节能、更环保的废气净化设备。厂家依托专业的研发团队,聚焦废气净化的重点痛点,融合多种先进净化工艺,优化设备结构设计,提升设备的净化效率和能耗控制水平,同时注重设备的安全性和实用性,采用耐腐蚀、耐高温、易维护的质量材质,确保设备在复杂的工业环境中能够长期稳定运行,既帮助企业实现废气达标排放,又能降低企业的运行成本和环保投入,实现经济效益与环境效益的双赢。有机废气净化器处理效率不受废气排放量波动影响,稳定达标排放。安徽催化燃烧废气净化器现货直发
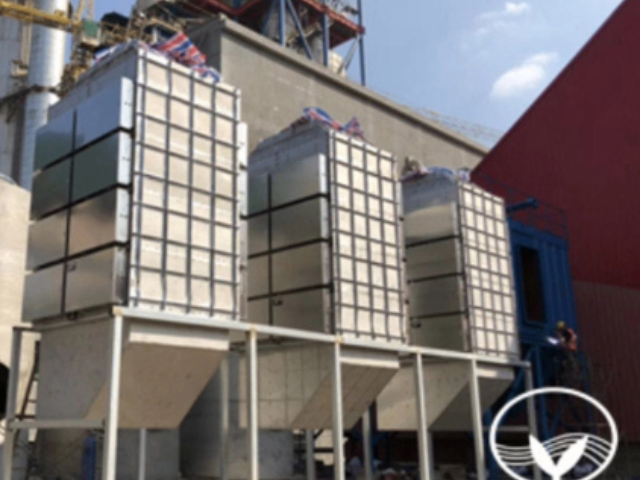
我们的废气净化器具备净化效果稳定、运行安全可靠、维护简便快捷、能耗经济合理等多重优势,能够有效处理生产废气,减少异味扩散,改善作业环境,满足企业环保合规要求。设备整体设计人性化,布局合理,操作便捷,无需专业人员即可日常使用管理,大幅降低企业运维压力。我们始终以客户为中心,以品质为根本,以技术为支撑,不断推出更质量、更适用的废气净化器产品,用心服务每一位客户,助力企业实现清洁生产、绿色发展。选择一台好的废气净化器,就是为企业生产环境与长远发展增添一份保障。南通有机废气净化器设备RCO 催化燃烧设备废气净化器结合催化与蓄热技术,处理印刷废气时能耗更低。
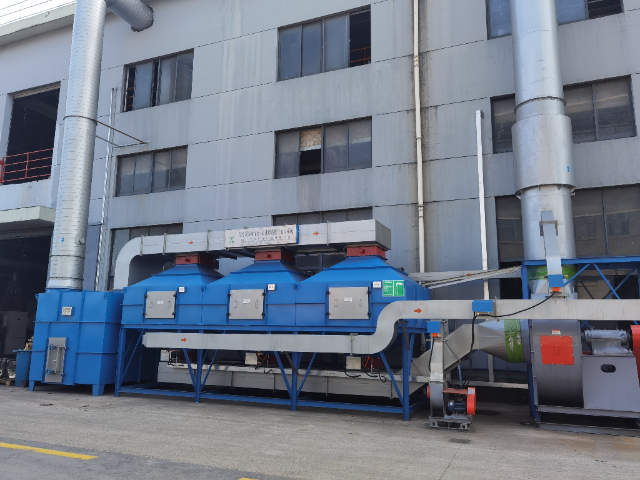
质量的废气净化器厂家始终将技术创新放在发展,组建专业的研发团队,持续探索废气净化的新型工艺与重点技术,不断优化设备的内部结构与净化流程,摒弃传统净化设备的弊端,打造出更具针对性的净化产品,无论是处理工业生产中产生的挥发性有机物,还是各类酸性、碱性废气,亦或是粉尘与恶臭气体,都能提供高效的净化方案,同时注重设备的节能性设计,帮助企业降低运行成本,并且严格遵循国家环保相关标准,确保每一台出厂设备都能达到预期的净化效果,切实解决企业废气排放痛点,守护生态环境。废气净化器厂家不*专注于设备的生产制造,更注重全流程的服务保障。
我们注重细节品质与长期可靠性,每一台设备出厂前都经过多道检测工序,确保交付到客户手中的产品稳定耐用、运行放心,用专业实力为企业环保治理保驾护航。面对日益提升的环保要求与多样化的废气治理需求,我们作为专业废气净化器厂家,持续投入技术研发与工艺改进,不断提升产品的净化效果、节能水平与智能化程度,让废气净化器更贴合现代企业的生产使用习惯。我们的废气净化器可根据不同行业的废气成分、浓度与工况特点灵活定制,适配喷涂、印刷、化工、加工、制造等多种场景,针对性解决废气排放、异味困扰、环境管控等实际问题。RCO 催化燃烧设备废气净化器催化剂抗中毒性强,适合处理含硫废气。
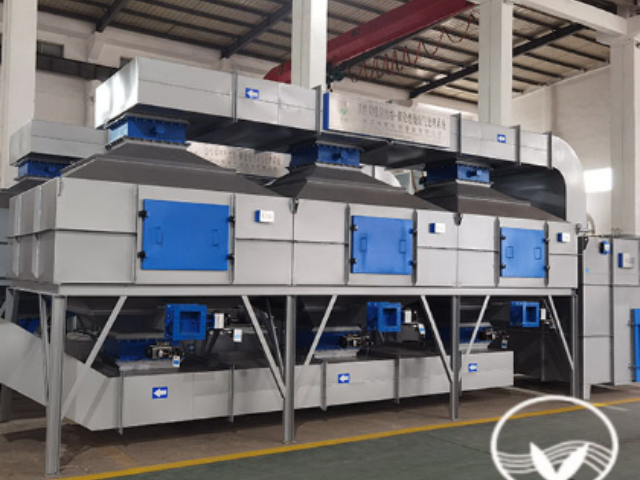
专注废气净化领域的正规厂家,具备齐全的行业资质,持有ISO9001质量管理体系认证、环保工程专业承包资质、CEP环保产品认证等相关证书,产品通过国家检测,各项性能指标均符合国家及地方环保标准,可有效去除废气中的挥发性有机物、粉尘、异味、酸碱污染物等,助力企业实现超低排放。厂家秉持“技术创新、品质至上、客户为先”的经营理念。投入大量资金用于重点技术研发,自主研发的高效催化燃烧设备、智能喷淋净化系统等产品,较传统设备节能30%-40%,净化效率提升至98%以上,同时支持批量采购与个性化定制,无论是大型工业园区的集中废气治理,还是单个企业的车间废气处理,都能提供高性价比的产品与解决方案,赢得了市场的很广认可与良好口碑。废气净化器厂家,注重细节设计,提升设备易用性与美观度。宁波沸石转轮浓缩吸附废气净化器制造
沸石转轮浓缩吸附废气净化器与 RTO 联用,大幅降低高风量废气处理成本。安徽催化燃烧废气净化器现货直发
质量的废气净化器厂家不*注重设备的研发与生产,更重视全链条服务的完善,从前期的现场勘查、需求沟通,到方案设计、设备定制,再到后期的安装调试、运维保养,形成了一套完整的服务体系,确保每一位客户都能获得专业、高效的服务支持。厂家会安排专业的技术团队深入企业现场,全方面了解废气排放浓度、成分、风量等重点需求,结合企业生产规模和场地条件,量身定制适配的净化方案,避免设备与实际需求脱节,同时在设备安装过程中严格把控施工质量,调试至佳运行状态,后期还会定期开展设备巡检、故障排查和技术指导,及时解决企业在设备运行过程中遇到的各类问题。保障设备长期稳定高效运行。安徽催化燃烧废气净化器现货直发