商机详情 -
四川挖机钻头
操作者必须经过培训,操作方法熟练后,方可独自操作!电器部分要做好防水、防尘工作,随时注意检查漏电接地保护是否可靠!断路器电流调整至8A!在接通压缩空气前,气动阀手柄必须置于"停"的位置上;压缩空气必须经过过滤,尽量保持清洁和干燥!钻机必须支撑牢固后,方可开始工作,防止引起钻机倒地!在进给过程中,严禁突然、快速开启推进气缸,以免项起钻机,造成事故!注意检查摆线针轮减速机和传动输出部件的润滑情况,每10天加1次;高速黄油或1#润滑脂润滑,也可用润滑剂(黄油、机油混合)代替!随时注意检查各管路、螺母、接头等的连接情况!钻机钻孔时,不允许反转,以免钻杆松脱和钻杆螺纹磨损!1钻机工作中应注意冲击器的声音和机器运转情况是否正常,若有异常应立即停机检查!接钻杆时,要注意防止砂土等侵入冲击器内部损坏机体!作业前油雾器内必须注满机械油,冬季可选用粘度低一些的机械油,不得无油作业!钻机导轨面、活塞杆外露部分、钻杆螺纹等可适当加油润滑!1钻机使用后,要及时清理表面岩粉等脏物,以备下次使用!纳米涂层技术加持,刀具寿命翻倍,综合施工成本大降 45%。四川挖机钻头
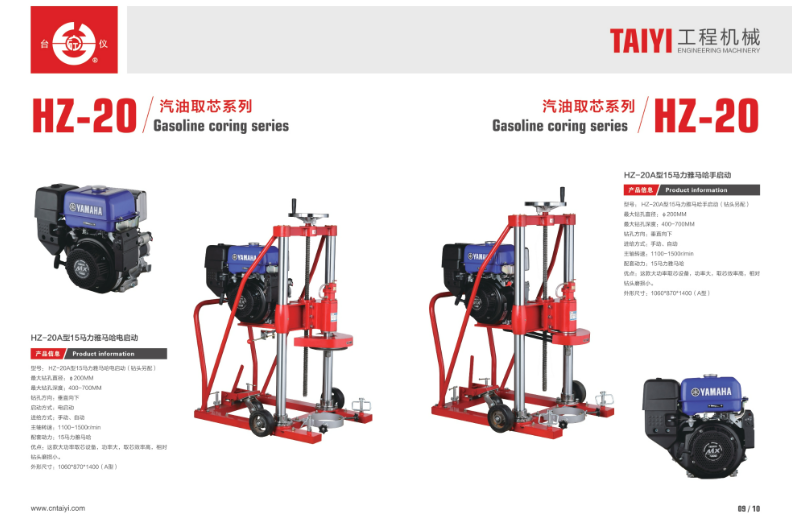
建筑工程:钻头可以用于建筑工程,如在混凝土、石头等硬质材料上钻孔!它们可以用于安装管道、电线等!机械加工:钻头可以用于机械加工,如在金属、塑料等材料上钻孔!它们可以用于制造机器零件、汽车零件等!优势介绍高效性:钻头可以快速地钻孔,提高工作效率!它们可以在不同材料上钻孔,如木材、石膏板、混凝土等!不同类型的钻头可以用于不同的材料,以提高效率!钻头是一种常见的工具,具有高效性、精度和多功能性的优势!它们可以用于家庭维修、建筑工程、机械加工等多种领域!钻头需要定期维护和保养,以保持其效率和精度!在购买钻头时,可以根据不同的应用场景选择不同类型的钻头!四川挖机钻头高硬度金刚石颗粒密布,耐磨抗蚀,强磨蚀岩层也能稳钻进。
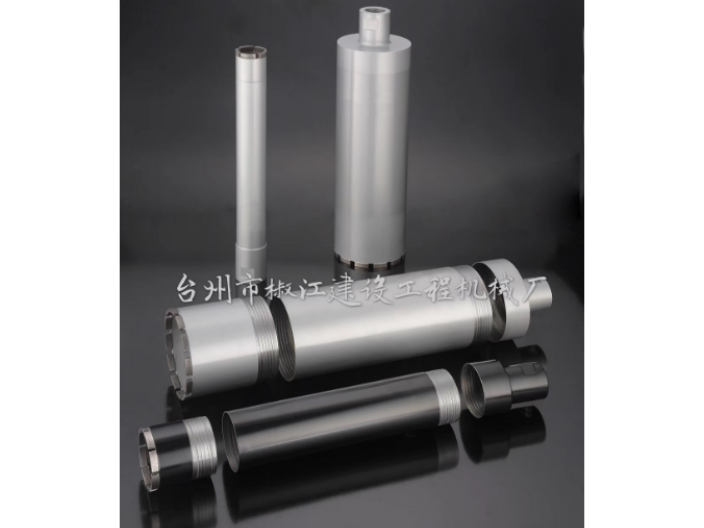
空心钻头是一种较适合便携式工具使用的孔加工刀具!但由于空心钻头的制造工艺比较复杂,且不能加工盲孔,因此在金属切削加工中使用并不普遍,通常只在加工一些大直径或贵金属工件的通孔或钻孔设备功率受到限制时才使用!由于空心钻头没有标准定型产品,因此大部分用于特殊材料加工的空心钻头均需自行研制!空心钻头(多刃钢板钻又名或取芯钻)是多刀刃环状切削的高效钻头,钻孔直径从12mm到150mm,主要用于对钢构件的钻孔加工,如钢结构工程、轨道交通、桥梁、船舶、机械制造、航空航天等孔加工领域,其钻孔性能明显优于传统的二刃麻花钻,具有钻孔效率高、钻削轻快省力的特点,多刃钢板钻与磁座钻机配套可以对大型工件进行多方位钻孔,操作方便灵活,有效缩短工程施工时间,成为现代钢构件钻孔及环形槽加工的优先刀具!
钻头的刃口要上下摆动,钻头尾部不能起翘!这是一个标准的钻头磨削动作,主切削刃在砂轮上要上下摆动,也就是握钻头前部的手要均匀地将钻头在砂轮面上上下摆动!而握柄部的手却不能摆动,还要防止后柄往上翘,即钻头的尾部不能高翘于砂轮水平中心线以上,否则会使刃口磨钝,无法切削!这是很关键的一步,钻头磨得好与坏,与此有很大的关系!在磨得差不多时,要从刃口开始,往后角再轻轻蹭一下,让刃后面更光洁一些!保证刃尖对轴线,两边对称慢慢修!一边刃口磨好后,再磨另一边刃口,必须保证刃口在钻头轴线的中间,两边刃口要对称!有经验的师傅会对着亮光察看钻尖的对称性,慢慢进行修磨!钻头切削刃的后角一般为10°-14°,后角大了,切削刃太薄,钻削时振动厉害,孔口呈三边或五边形,切屑呈针状;后角小了,钻削时轴向力很大,不易切入,切削力增加,温升大,钻头发热严重,甚至无法钻削!后角角度磨的适合,锋尖对中,两刃对称,钻削时,钻头排屑轻快,无振动,孔径也不会扩大!高转速马达适配设计,切割速度快精度高,荒料加工省时间。
硬质合金钻头用于钻削更复杂的材料!可选择切削速度快的高性能合金刀片和特殊硬质合金钻头,减少刀具崩刃,保持良好的耐磨性!多层几何切削刃可提高排水性能并保持较小的切削阻力!除常用的直角手柄外,还有多种手柄类型,适用于各种钻机!让我们来看看合金成型工具制造商在选择硬质合金时需要考虑的因素钻头!1.在选择硬质合金钻头的加工精度时,首先要考虑硬质合金钻头钻孔的尺寸精度要求!2.加工稳定性在选择合金铰刀钻头时,除了对硬质合金钻头的钻孔精度要求外,还应考虑加工机床的稳定性!机床的稳定性对硬质合金钻头的安全寿命和钻孔精度至关重要!因此,有必要仔细检查机床主轴、夹具及附件的工作状态!排屑和冷却液是钻孔中不可忽视的问题!事实上,在钻孔过程中遇到的许多问题都是排屑不良,这是不可避免的!机加工车间经常使用外部冷却液喷射作为排屑的辅助手段,但这种方法较在孔深小于孔径技术和降低切削参数时才有效!合金的低温处理钻头:它将硬度较低的奥氏体转变为更硬、更稳定、耐磨和耐热的马氏体硬质合金刀头耐冲击,山体切割无压力,矿山开采好帮手。江苏深孔钻头哪家专业
岩石隧道掘进前置切割,分割岩石后破碎,施工效率大提升。四川挖机钻头
(1).中心钻头:一般用于钻孔前打中心点用,前端锥面有60°,75°,90°等,车床作业时为了用尾座支,持应该用60°中心钻与车床尾座顶心60°相配合.(2).麻花钻头:为工业制造上使用普遍的一种钻头,我们一般使用的就是麻花钻头.(3).超硬钻头:钻身之前端或全部以超硬合金刀具材料制成,使用于加工材料之钻孔加工.(4).油孔钻头:钻身有两道小孔,切削剂经此小孔到达切刃部份,以带走热量及切屑,使用此钻头一般工作物旋转,而钻头静止(5).深孔钻头:早用于*管及石包管之钻孔加工,又称为*管钻头!深孔钻头为一直槽型,在一圆管中切除四分之一强的部份以产生刃口排屑(6).钻头铰刀:为了大量生产之需要,其前端为钻头,后端为铰刀,钻头直径与铰刀直径只差铰孔之裕留量,也有钻头于螺攻丝混合使用,故又称为混合钻头.(7).锥度钻头:当加工模具进料口时,可使用锥度钻头.(8).圆柱孔钻头:我们称其为沉头铣刀,此种钻头前端有一直径较小之部分称为道杆.(9).圆锥孔钻头:为钻削圆锥孔之用,其前端角度有90°,60°等各种,我们使用的倒角刀就是圆锥孔钻头的一种.(10).三角钻头:一种电钻所使用之钻头,其钻柄制成三角形之面,使夹头可确实固定钻头!四川挖机钻头