商机详情 -
椒江合金钻头费用
再来分析所使用的设备(锯机)方面的因素,在锯机方面影响弯板产生的困素,主要有锯机的整机运行质量和锯机使用过程的安装维护和切割过程的冷却润滑有关!锯机整机的运行质量:根据多年来跟踪用户现场服务,处理问题的经验,锯机横向(水平)运行导轨在使用一段时间产生磨损后,精度降低,达不到规定的质量控制标准时,产生爬行时,容易产生板材左右弯曲现象;锯机纵向(垂直)升降导轨部分磨损后,精度降低达不到规定质量控制标准时,’容易产生板材上下弯曲现象!同时,据机导轨的镶条间隙调整不当或导轨内有异物进人时,也易产生弯板现象!另外,锯机主轴运行系统差也是导致板材弯曲的一个重要因素,因此,锯机主传动轴的精度和主轴轴承间隙的合理调整也是非常重要的,否则,将会产生不规律的板材弯曲现象!适配公路机场大坝检测,抗压抗折取样高效,工程质量把控好帮手。椒江合金钻头费用
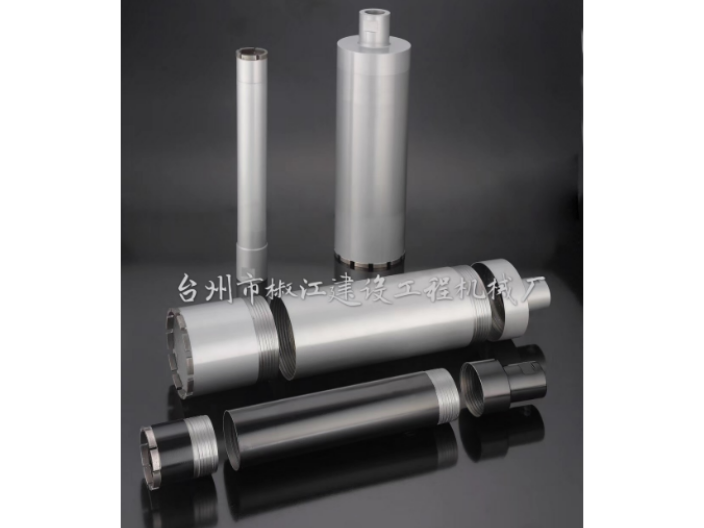
硬质合金钻头用于钻削更复杂的材料!可选择切削速度快的高性能合金刀片和特殊硬质合金钻头,减少刀具崩刃,保持良好的耐磨性!多层几何切削刃可提高排水性能并保持较小的切削阻力!除常用的直角手柄外,还有多种手柄类型,适用于各种钻机!让我们来看看合金成型工具制造商在选择硬质合金时需要考虑的因素钻头!1.在选择硬质合金钻头的加工精度时,首先要考虑硬质合金钻头钻孔的尺寸精度要求!2.加工稳定性在选择合金铰刀钻头时,除了对硬质合金钻头的钻孔精度要求外,还应考虑加工机床的稳定性!机床的稳定性对硬质合金钻头的安全寿命和钻孔精度至关重要!因此,有必要仔细检查机床主轴、夹具及附件的工作状态!排屑和冷却液是钻孔中不可忽视的问题!事实上,在钻孔过程中遇到的许多问题都是排屑不良,这是不可避免的!机加工车间经常使用外部冷却液喷射作为排屑的辅助手段,但这种方法较在孔深小于孔径技术和降低切削参数时才有效!合金的低温处理钻头:它将硬度较低的奥氏体转变为更硬、更稳定、耐磨和耐热的马氏体广东合金钻头生产厂金刚石镶嵌工艺加持,硬岩混凝土轻松钻透,取芯完整效率翻倍超省心。
前角对切削力的影响:前角的变化会影响切屑材料的变形程度,从而使切削力发生变化!切屑变形越大,切削力越大;切屑变形越小,切削力越小!当前角在0°~15°范围内变化时,切削力修正系数的变化范围为1.18~1!前角对钻头耐用度的影响:增大钻头前角时,会使刀尖强度和散热体积减小,同时会影响刀尖受力情况!当前角为正值时,刀尖受拉应力;当前角为负值时,刀尖受压应力!如选用的前角过大,虽可增加钻头锋利度,减小切削力,但刀尖所受拉应力较大,刀尖强度降低,容易折断!在切削试验中许多钻头均因前角过大而损坏!但是,由于被加工材料硬度和强度较高,加之便携式钻机的主轴及整机刚性较低,如选用的前角过小,钻孔时切削力的增大会使主轴产生振动,加工表面出现明显振纹,钻头耐用度也会降低!
钻头是一种常见的工具,用于在各种材料上钻孔!它们可以用于家庭维修、建筑工程、机械加工等多种领域!钻头的优势在于其高效性、精度和多功能性!本文将介绍钻头的优势,包括产品用途、售后维修等方面!产品用途钻头是一种多功能的工具,可以用于各种材料的钻孔!它们可以用于家庭维修、建筑工程、机械加工等多种领域!以下是钻头的一些常见用途:家庭维修:钻头可以用于家庭维修,如安装家具、挂画等!它们可以钻孔在木材、石膏板、瓷砖等材料上!人体工学助力机架,推力转化切割力,降低劳动强度更省心。
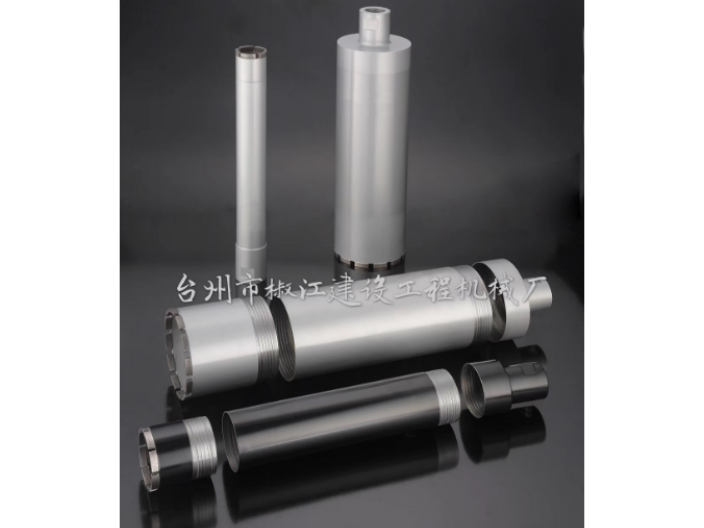
合金成型工具制造商在采购合金时需要考虑的低温工艺钻头!希望对你有帮助!硬质合金钻头具有韧性高、切削速度快、耐磨等特点!适用于生产各种材质的零件!硬质合金钻头按其冷却结构可分为无冷却孔和有冷却孔两种!硬质合金的特点和主要用途钻头:排屑和冷却液是钻孔中不可忽视的问题!事实上,在钻孔过程中遇到的许多问题都是排屑不良,这是不可避免的!机加工车间经常使用外部冷却液喷射作为排屑的辅助手段,但这种方法较在孔深小于孔径技术和降低切削参数时才有效!合金的低温处理钻头:1.它将硬度较低的奥氏体转变为更硬、更稳定、耐磨和耐热的马氏体!建筑改造拆除切割,钢筋混凝土墙体切割,不损周边结构。重庆取芯钻头哪家好
硬质合金齿交错布局,冲击强度提升 40%,复杂岩层钻进不卡钻。椒江合金钻头费用
钻头种类A.依构造分类(1)整体式钻头:钻顶、钻身、钻柄由同一材料整体制造而成!依用途分类(1)中心钻头:一般用于钻孔前打中心点用,前端锥面有60°、75°、90°等,车床作业时为了用尾座支,持应该用60°中心钻与车床尾座顶心60°相配合!(2)麻花钻头:为工业制造上使用较普遍的一种钻头,我们一般使用的就是麻花钻头!(3)超硬钻头:钻身之前端或全部以超硬合金刀具材料制成,使用于加工材料之钻孔加工!(4)油孔钻头:钻身有两道小孔,切削剂经此小孔到达切刃部份,以带走热量及切屑,使用此钻头一般工作物旋转,而钻头静止!(5)深孔钻头:较早用于*管及石包管之钻孔加工,又称为*管钻头!深孔钻头为一直槽型,在一圆管中切除四分之一强的部份以产生刃口排屑!(6)钻头铰刀:为了大量生产之需要,其前端为钻头,后端为铰刀,钻头直径与铰刀直径只差铰孔之裕留量,也有钻头于螺攻丝混合使用,故又称为混合钻头!(7)锥度钻头:当加工模具进料口时,可使用锥度钻头!(8)圆柱孔钻头:我们称其为沉头铣刀,此种钻头前端有一直径较小之部分称为道杆!(9)圆锥孔钻头:为钻削圆锥孔之用,其前端角度有90°、60°等各种,我们使用的倒角刀就是圆锥孔钻头的一种!椒江合金钻头费用