商机详情 -
电锤钻头制造厂
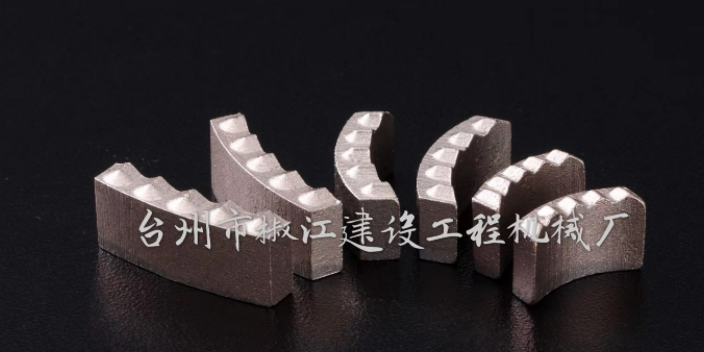
切削刃使用的是金刚石材料的钻进刀具就是金刚石钻头,金刚石钻头的主要优势在于能够适应研磨性较高、地质较硬的地层,切割性能也比较优良!在高速钻探方面具有非常明显的优势!以所适应地层的差异为根据,可以将金刚石钻头分为普通金刚石钻头、聚晶金刚石复合片钻头两大类!在这两大类之中,普通金刚石钻头适用于研磨性较高、地质较硬、地质复杂的地层;聚晶金刚石复合片钻头能够被普遍的应用于硬质地层、软质地层、软硬适中的地层,其应用范围十分普遍!刀片的不同是这两种金刚石钻头的主要差别所在!玄武岩等硬岩轻松切割,突破传统切割瓶颈,高效降本。电锤钻头制造厂
硬质合金冲击钻头可分为:直柄冲击钻头、锥柄冲击钻头和六角柄冲击钻头。用途:供装夹在冲击电钻上,对混凝土地基、墙壁、砖墙、花岗石进行钻孔用,以便在孔中安装膨胀螺栓、塑料胀管等紧固件。2、如果电锤钻头不小心断在里面的话,首先使用者应该先将电锤夹头口开到比较大,如果夹头里面有螺丝的话,可以用螺丝刀把螺丝卸下来;然后插入夹头钥匙,逆时针旋转夹头,注意的是旋转夹头,而不是旋转钥匙,如果是旋转钥匙反而会使钻头夹的更紧,所以只需要逆时钟旋转夹头就行了。3、23冲击钻钻头拿不下来:将冲击钻倒放在地上,左手向下按住钻头根部的钻套,右手握住钻头向上提,提的时候左右旋转一下钻头即可取出。手电钻钻头:配有一把钥匙,将钥匙插到钻套的侧孔,拧松就可以取下钻头。电锤钻头制造厂多种锯盘尺寸可选,按需匹配挖机型号,切割深度随心选。
硬质合金钻头材料的主要成分是碳化钨和钴,占所有成分的99%,其他金属占1%,所以称为钨钢(碳化钨)!钨钢是一种由至少一种金属碳化物组成的烧结复合材料!碳化钨、碳化钴、碳化铌、碳化钛和碳化钽是钨钢的常见成分!碳化物成分(或相)的晶粒尺寸通常在0.2-10微米之间,并且碳化物晶粒使用金属粘合剂结合在一起!粘结剂金属一般为铁族金属,常用钴和镍!因此,有钨钴合金、钨镍合金和钨钛钴合金!钨钢钻头材料烧结成型是将粉末压制成坯料,然后进入烧结炉加热到一定温度(烧结温度),保持一定时间(保温时间),然后冷却它以获得所需的性能!钨钢材质
刃部采用的三枚组合刃结构、齿距的不等分割、特殊硬质合金刀刃等是恒锋”EST“独特技术的结晶3枚组合刃由若干个外刃、中刃、内刃组成!每个刀刃在切削过程中,只负担1/3左右的工作量,加上每个刀刃的内侧也均有切削刀!所以,可以使排屑非常顺畅!另外由于各刃分别负担一部分切削工作的特性,使得该孔钻极不容易产生崩刃现象,空心钻头可对50MM厚的钢板进行高精度,高速度穿孔也可打交叉重叠孔,刃部采用的三枚组合刃结构、齿距的不等分割、特殊硬质合金刀刃等是独特技术的结晶,使得该孔钻极不容易产生崩刃现象空心钻头配合专门上取芯钻头的机器,具有效率快,成本底的特点,空心钻钻头刃部采用硬质合金制造,具有三层端齿几何,切削轻快,钢板钻头使用寿命长,双削平柄接口,适用于德国FEIN等各钟进口磁力钻钻机!硬质合金钻头也适用于各类立式钻床、摇臂钻床、铣床、车床等!优化破碎角设计 110-120°,能量利用率提升 35%,钻进更省力。
刃磨钻头主要掌握几个技巧:刃口要与砂轮面摆平!磨钻头前,先要将钻头的主切削刃与砂轮面放置在一个水平面上,也就是说,保证刃口接触砂轮面时,整个刃都要磨到!这是钻头与砂轮相对位置的第一步,位置摆好再慢慢往砂轮面上靠!钻头轴线要与砂轮面斜出60°的角度!这个角度就是钻头的锋角,此时的角度不对,将直接影响钻头顶角的大小及主切削刃的形状和横刃斜角!这里是指钻头轴心线与砂轮表面之间的位置关系,取60°就行,这个角度一般比较能看得准!这里要注意钻头刃磨前相对的水平位置和角度位置,二者要统筹兼顾,不要为了摆平刃口而忽略了摆好度角,或为了摆好角度而忽略了摆平刃口!长时间连续作业稳定,散热良好不烧刀,提升施工效率。电锤钻头制造厂
公路修建切割必备,路基切割平整,保障路面施工质量。电锤钻头制造厂
硬质合金钻头材料的主要成分是碳化钨和钴,占所有成分的99%,其他金属占1%,所以称为钨钢(碳化钨)!钨钢是一种由至少一种金属碳化物组成的烧结复合材料!碳化钨、碳化钴、碳化铌、碳化钛和碳化钽是钨钢的常见成分!碳化物成分(或相)的晶粒尺寸通常在0.2-10微米之间,并且碳化物晶粒使用金属粘合剂结合在一起!粘结剂金属一般为铁族金属,常用钴和镍!因此,有钨钴合金、钨镍合金和钨钛钴合金!钨钢钻头材料烧结成型是将粉末压制成坯料,然后进入烧结炉加热到一定温度(烧结温度),保持一定时间(保温时间),然后冷却它以获得所需的性能!钨钢材质!特点:硬质合金的红硬性可达800-1000度!硬质合金的切削速度是高速钢的4-7倍!切割效率高!缺点是抗弯强度低,冲击韧性差,脆性大,抗冲击和抗振性低!电锤钻头制造厂