商机详情 -
浙江加长钻头定制
钻头是钻井设备的主要组成部分,其主要作用是破粹岩石、形成井眼!旋转钻头是目前行业普遍使用的钻头,在机械的带动下旋转钻头会产生旋转,从而带动整个钻头产生向心运动,并通过侵削、研磨使岩石发生裂痕并破碎,起到向下钻探的作用!钻头是主要的钻井设备之一,根据工作环境、地域环境的不同,钻头的规格、形状也应当有所不同,在进行石油钻井工作时,应当以具体需要、具体设计方案为根据,合理地、科学地选择钻头!在具体的钻井工作中科学选择钻头、合理确定钻井液,从而提高石油钻井的工作效率、工作质量,才能使石油钻井更好地发挥自身的价值,为促进石油事业的发展作出一定的贡献!纳米涂层技术加持,刀具寿命翻倍,综合施工成本大降 45%。浙江加长钻头定制
水钻钻头是空心的,主要用来钻一些大孔钻玻璃的钻头,比如:排水管、给水管、冲击钻头和电锤钻头都是实心的,用于钻小孔钻玻璃的钻头,例如水管或电线!钻头使用哪种类型的钻孔混凝土墙取决于具体情况!当然,钻头用于钻孔混凝土墙是可以划分的!当然,也要看具体的大小!如果墙是混凝土的,通常需要受到冲击!购买后,您需要将合金钻头连接到钻头上!必须牢牢固定,以防脱落!,接上电源直接使用!荒原狼小公寓的设计和布局!使用哪种钢筋混凝土钻头!如果钢筋很细,孔径在50mm左右,孔深小于0米,可以考虑用风钻打合金钻头!密度高,孔径大,气孔大!一般来说,使用三角钻或合金钻,用手钻钻混凝土,但首先要了解混凝土墙体的强度!如果混凝土墙还是比较硬的,就用但是高大的混凝土梁柱并不好!普通电钻一般都是!由于钻头的切削刃被烧蚀,小电钻无法穿透!使用电钻会挤压电池两次!水泥墙\混凝土墙体表面的裂缝应该用什么来修补?用圆环修补墙面的裂缝!用手钻在瓷砖墙上钻孔!你不能使用普通的钻头,而是使用玻璃的钻头!直接!适用于钢筋混凝土钻孔!冲击钻:冲击钻的冲击机构有犬齿型和球型两种!物理仓库中有一个自用的钻头!钢针的手柄损坏!北京空心钻头哪家好优化破碎角设计 110-120°,能量利用率提升 35%,钻进更省力。
三尖七刃锐当先、月牙弧槽分两边,侧外刃再开槽,横刃磨低、窄又尖!群钻优于其它钻头的原因:标准麻花钻60%的轴向阻力来自横刃,因横刃前角达-60°左右!“群钻”把麻花钻横刃磨去80%~90%,并形成两条内刃,内刃前角由-60°加大为0°~-10°,从而使轴向阻力减少50%左右,进给感觉特别轻快!群钻再外直刃上刃磨出月牙槽,从而使分屑更细,排屑更流畅!钻孔时产生的环行筋,有利于钻头定心,保证钻孔“光”和“圆”!其钻矩降低30%左右,所以它可以用较大的进给量钻孔!外刃锋角135°,内刃锋角120°,钻尖高0.06d,使它同时具备优良的钻薄板性能!由于切削阻力小,定心准、稳,所以特别适合在手电钻上使用!
扩孔钻是一种用于扩大孔径的钻头,通常用于扩大孔径或修整孔口!深孔钻是一种用于加工深孔的钻头,通常用于加工深孔或细长孔!铰孔钻是一种用于加工孔底平面的钻头,通常用于加工孔底平面或倒角!锯齿钻是一种用于加工硬质材料的钻头,通常用于加工陶瓷、玻璃等材料!用途钻头广泛应用于各种材料的加工中,如金属、木材、石材、陶瓷等!具体用途如下:金属加工:钻头通常用于加工金属材料,如钢、铝、铜、铁等!在金属加工中,钻头通常用于钻孔、扩孔、铰孔等操作!矿山采掘高效工具,大块岩石分割快速,提升开采效率。
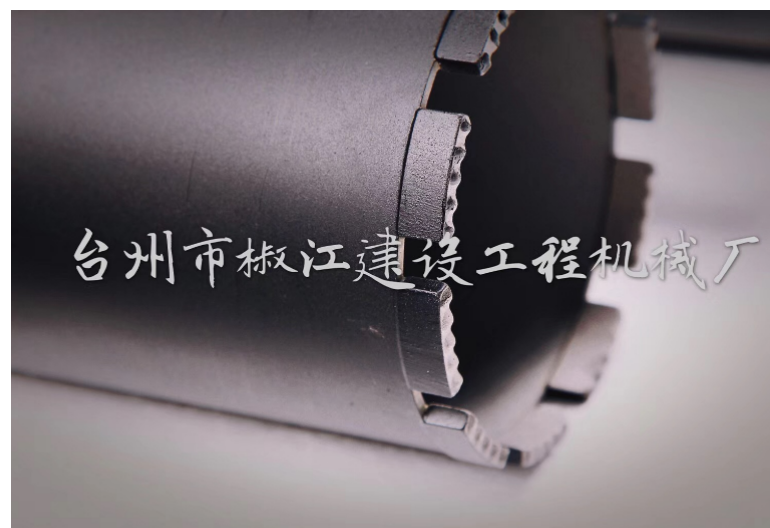
空心钻头是一种较适合便携式工具使用的孔加工刀具!但由于空心钻头的制造工艺比较复杂,且不能加工盲孔,因此在金属切削加工中使用并不普遍,通常只在加工一些大直径或贵金属工件的通孔或钻孔设备功率受到限制时才使用!由于空心钻头没有标准定型产品,因此大部分用于特殊材料加工的空心钻头均需自行研制!空心钻头(多刃钢板钻又名或取芯钻)是多刀刃环状切削的高效钻头,钻孔直径从12mm到150mm,主要用于对钢构件的钻孔加工,如钢结构工程、轨道交通、桥梁、船舶、机械制造、航空航天等孔加工领域,其钻孔性能明显优于传统的二刃麻花钻,具有钻孔效率高、钻削轻快省力的特点,多刃钢板钻与磁座钻机配套可以对大型工件进行多方位钻孔,操作方便灵活,有效缩短工程施工时间,成为现代钢构件钻孔及环形槽加工的优先刀具!地基挖掘岩石切割高效,硬岩破碎前预处理,降低破碎难度。重庆冲击钻头怎么卖
矿山开采深孔取样利器,穿透硬岩效率高,降低设备更换频率。浙江加长钻头定制
钻头轴线要与砂轮面斜出60°的角度!这个角度就是钻头的锋角,此时的角度不对,将直接影响钻头顶角的大小及主切削刃的形状和横刃斜角!这里是指钻头轴心线与砂轮表面之间的位置关系,取60°就行,这个角度一般比较能看得准!这里要注意钻头刃磨前相对的水平位置和角度位置,二者要统筹兼顾,不要为了摆平刃口而忽略了摆好度角,或为了摆好角度而忽略了摆平刃口!由刃口往后磨后面!刃口接触砂轮后,要从主切削刃往后面磨,也就是从钻头的刃口先开始接触砂轮,而后沿着整个后刀面缓慢往下磨!钻头切入时可轻轻接触砂轮,先进行较少量的刃磨,并注意观察火花的均匀性,及时调整手上压力大小,还要注意钻头的冷却,不能让其磨过火,造成刃口变色,而至刃口退火!发现刃口温度高时,要及时将钻头冷却!浙江加长钻头定制