商机详情 -
贵州热处理真空淬火公司
随着工业4.0与智能制造的推进,真空淬火工艺正从“经验控制”向“智能控制”转型,其关键是通过传感器、大数据与人工智能技术实现工艺参数的实时优化与质量预测。现代真空淬火炉已集成温度、压力、气体流量等多参数监测系统,可实时采集热处理过程中的关键数据,并通过边缘计算进行初步分析,例如根据工件温度变化自动调节气体压力以控制冷却速率。进一步地,基于机器学习的工艺优化系统可利用历史数据训练模型,预测不同材料、工件形状下的较佳工艺参数组合,减少试错成本;数字孪生技术则通过构建虚拟淬火炉,模拟热处理过程,提前发现潜在问题(如变形、裂纹),指导实际生产调整。此外,远程监控与故障诊断系统可实现设备状态实时反馈与维护预警,提升生产效率与设备利用率。未来,随着5G、物联网与人工智能技术的深度融合,真空淬火工艺将实现全流程智能化,从工件装炉、工艺执行到质量检测均由系统自动完成,推动热处理行业向“黑灯工厂”模式升级。真空淬火服务通过 ISO9001 质量管理体系认证管控品质。贵州热处理真空淬火公司
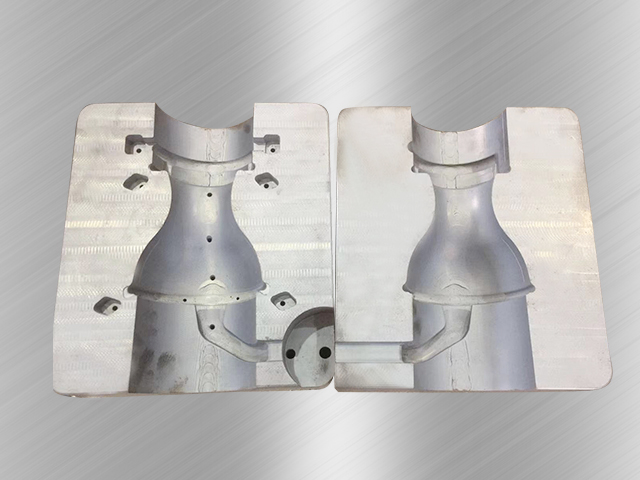
真空度控制是真空淬火工艺的重要环节,直接关系到工件的表面质量,成都万可瑞特通过精细的真空度控制,有效避免工件在淬火过程中产生氧化脱碳。公司的真空淬火设备具备强大的真空抽气系统,能够将炉内真空度降至10-1-10-3Pa范围内,根据工件材质与表面质量要求选择合适的真空度:对于表面质量要求的精密零部件,采用高真空度(10-2-10-3Pa),比较大限度减少炉内残留氧气,避免氧化脱碳;对于一般要求的工件,采用中等真空度(10-1-10-2Pa),在保证表面质量的同时提高生产效率。在加热过程中,设备的真空度控制系统实时监测炉内真空度变化,若真空度下降,系统会自动启动抽气泵补充抽气,确保整个加热与淬火过程中真空度稳定在设定范围内。精细的真空度控制,让工件在真空环境下完成加热与淬火,表面无氧化皮、无脱碳层,保持了良好的表面光洁度与化学成分稳定性,减少了后续加工工序,降低了生产成本。成都金属件真空淬火加工厂真空淬火适配各类精密金属零部件的热处理。
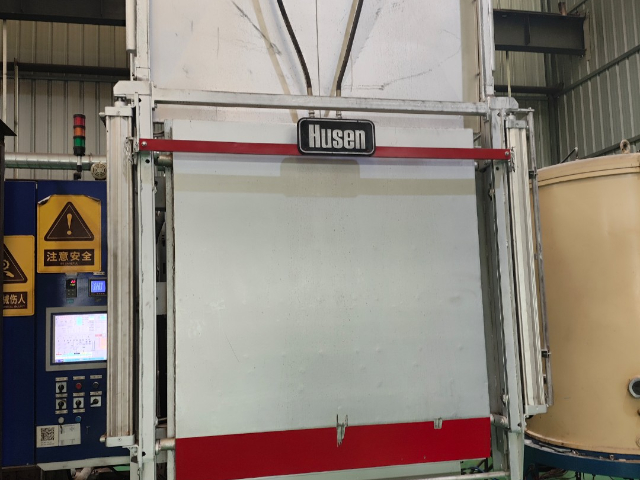
真空淬火炉的关键结构包括真空系统、加热系统、冷却系统及控制系统。真空系统由机械泵、罗茨泵和分子泵组成,可实现从大气压至10⁻⁵Pa的高真空环境,有效排除炉内残留气体。加热系统采用电阻加热或感应加热方式,电阻丝通常选用镍铬合金或铁铬铝材料,具有耐高温、抗氧化特性;感应加热则通过电磁感应直接加热工件,升温速度快且热效率高。冷却系统需根据工艺需求配置气淬或液淬装置,气淬炉需配备高压风机和导流板以优化气体流动路径,液淬炉则需设计双层淬火槽以防止油温过高导致冷却能力下降。控制系统采用PLC或工业计算机,可实时监测炉内温度、真空度及冷却参数,确保工艺稳定性。
与传统盐浴淬火或空气淬火相比,真空淬火在多个维度展现明显优势。首先,表面质量方面,真空淬火工件无氧化皮、无脱碳层,表面光洁度可达镜面效果,而盐浴淬火易产生盐渣残留,空气淬火则会导致表面氧化变色。其次,尺寸精度方面,真空淬火因热应力分布均匀,工件变形量可控制在0.05%以内,远优于常规淬火的0.2%-0.5%。再者,环境适应性方面,真空淬火无有害气体排放,符合绿色制造要求,而盐浴淬火产生的废盐需专业处理,存在环境污染风险。之后,工艺灵活性方面,真空淬火可通过调节气体压力或冷却介质实现多段冷却,满足不同材料的性能需求,而常规淬火工艺参数调整范围有限。真空淬火服务遵循质量优先原则严控加工品质。
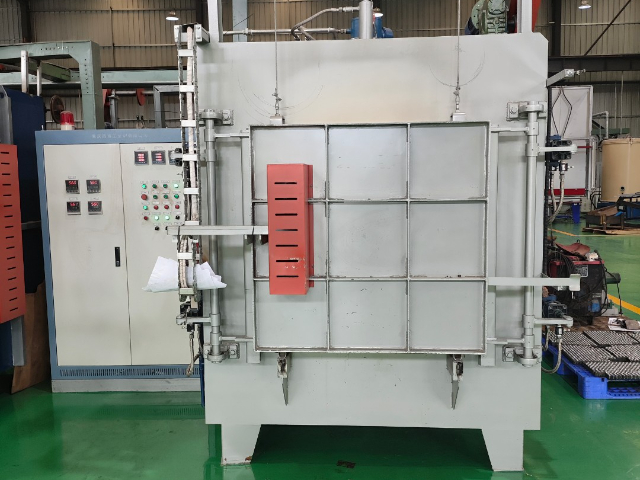
精密工件的尺寸稳定性直接影响其装配精度与使用效果,成都万可瑞特的真空淬火服务通过多环节控制,确保工件淬火后的尺寸稳定性。在工艺设计阶段,技术团队根据工件的材质、结构尺寸与精度要求,制定合理的真空淬火工艺,优化加热温度、保温时间与冷却速度,减少淬火应力产生;对于结构复杂、壁厚不均的工件,采用分段加热、缓慢冷却等工艺,避免因热胀冷缩不均导致的变形。在设备选择方面,选用控温精度高、冷却均匀的真空气淬炉、高真空高压气体淬火炉等设备,确保工件各部位受热与冷却均匀,减少变形量;淬火后及时进行回火处理,消除内部残余应力,进一步提升尺寸稳定性。公司还配备了精密测量设备,对淬火后的精密工件进行尺寸检测,确保其形位公差符合客户要求;对于超精密工件,还可提供后续的校直、研磨等配套服务,进一步保障尺寸精度。经过公司真空淬火处理的精密工件,尺寸变形量可控制在0.01-0.05mm范围内,能够满足航天、航空、电子等领域的严苛精度要求。真空淬火适配石油开采设备金属配件热处理。重庆局部真空淬火必要性
真空淬火加工完成后提供金相分析检测服务。贵州热处理真空淬火公司
真空淬火工艺的质量控制是确保材料性能稳定的关键,其体系覆盖了从原材料检验、工艺参数监控、过程检测到成品验收的全流程。在原材料阶段,需严格检测工件的化学成分及表面状态(如脱碳层、裂纹),防止因原材料缺陷导致热处理失败。工艺参数监控通过传感器与控制系统实现,例如在加热阶段实时监测炉温均匀性,在冷却阶段监测气体压力与流速,确保各项指标符合工艺规范。过程检测包括中间抽检与无损检测,例如在保温阶段抽取样品进行金相分析,或在淬火后采用超声波、磁粉检测排查内部裂纹。成品验收则依据相关标准进行硬度、耐磨性及疲劳寿命评估。此外,质量追溯系统记录全流程数据,为问题分析与工艺改进提供依据。贵州热处理真空淬火公司