商机详情 -
绵阳机械真空淬火主要特点
真空淬火按冷却方式可分为气淬和液淬两大类。气淬通过向真空炉内充入高压惰性气体(压力范围0.1-4MPa)实现强制对流冷却,适用于薄壁零件或形状复杂工件,如航空发动机叶片、精密模具等。其冷却速度可通过调节气体压力、流量及炉内风速准确控制,避免因热应力集中导致开裂。液淬则采用真空淬火油或水基介质,利用液体的高导热性实现快速冷却,但需配套油雾回收系统以防止环境污染。值得注意的是,液淬工艺对真空炉的密封性要求更高,需确保冷却过程中无空气渗入,否则会引发工件表面氧化。近年来,复合冷却技术(如气-液双介质淬火)逐渐兴起,通过分阶段控制冷却速率,兼顾了表面硬度与心部韧性。真空淬火可提升金属工件的使用寿命与稳定性。绵阳机械真空淬火主要特点
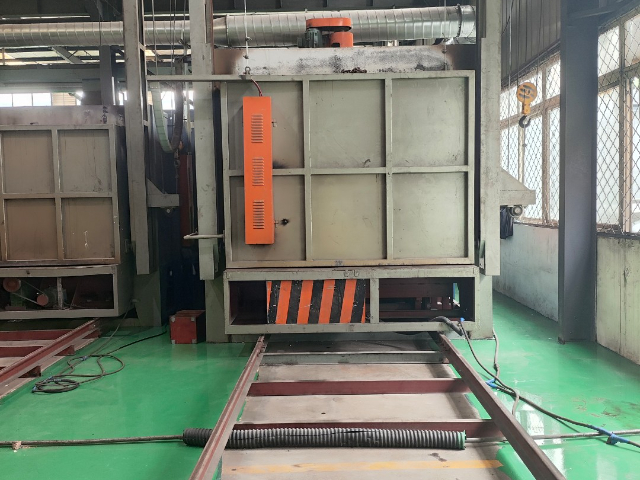
航空航天领域对材料性能的要求较为严苛,真空淬火技术凭借其控温准确、无污染、低畸变等优势,成为该领域关键零部件制造的重要工艺。例如,航空发动机涡轮叶片需在650℃高温下长期服役,其所用材料(如镍基高温合金)可通过真空淬火实现晶粒细化与γ相均匀析出,从而提升高温强度与抗蠕变性能;航天器轴承需在-180℃至200℃宽温域内保持稳定性能,真空淬火通过控制冷却速率,可减少马氏体相变导致的尺寸变化,保障轴承运转精度。此外,真空环境下的脱气作用能够明显降低材料内部氢含量,减轻氢脆风险,这对于承受高应力载荷的航空航天结构件来说具有重要意义。广州高速钢真空淬火变形量大吗真空淬火服务通过 ISO9001 质量管理体系认证管控品质。
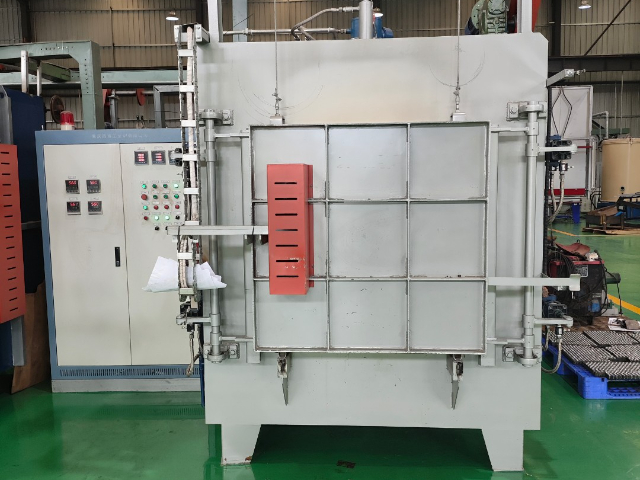
真空淬火炉的长期稳定运行依赖规范的维护保养。日常维护需定期检查真空泵油位、冷却水流量及电气系统连接状态,确保设备无泄漏、无过热现象。每周需对炉内加热元件进行外观检查,去除氧化皮残留,防止局部过热导致元件损坏。每月需对真空系统进行泄漏检测,使用氦质谱检漏仪确保炉体密封性。年度大修则需拆卸炉体,更换老化密封圈,清洗热交换器,并对控制系统进行校准。此外,操作人员需接受专业培训,熟悉设备操作规程,避免误操作导致设备故障。例如,在炉温高于200℃时禁止打开炉门,防止热应力冲击导致炉体变形。
真空淬火炉的关键结构包括真空系统、加热系统、冷却系统及控制系统。真空系统由机械泵、罗茨泵和分子泵组成,可实现从大气压至10⁻⁵Pa的高真空环境,有效排除炉内残留气体。加热系统采用电阻加热或感应加热方式,电阻丝通常选用镍铬合金或铁铬铝材料,具有耐高温、抗氧化特性;感应加热则通过电磁感应直接加热工件,升温速度快且热效率高。冷却系统需根据工艺需求配置气淬或液淬装置,气淬炉需配备高压风机和导流板以优化气体流动路径,液淬炉则需设计双层淬火槽以防止油温过高导致冷却能力下降。控制系统采用PLC或工业计算机,可实时监测炉内温度、真空度及冷却参数,确保工艺稳定性。真空淬火加工严格把控每一道工序质量标准。
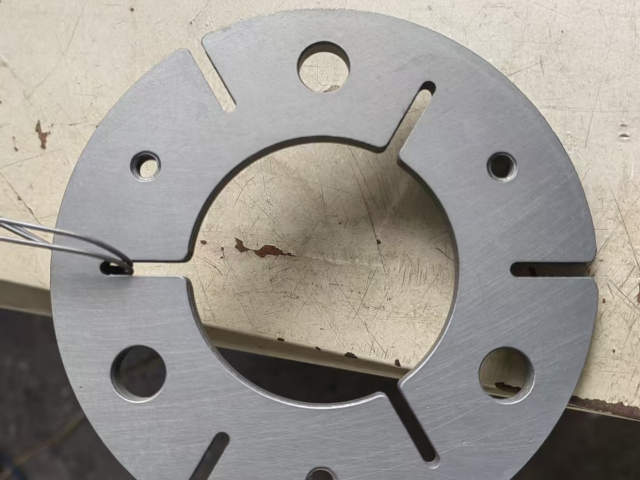
真空淬火工艺的质量控制是确保材料性能稳定的关键,其体系覆盖了从原材料检验、工艺参数监控、过程检测到成品验收的全流程。在原材料阶段,需严格检测工件的化学成分及表面状态(如脱碳层、裂纹),防止因原材料缺陷导致热处理失败。工艺参数监控通过传感器与控制系统实现,例如在加热阶段实时监测炉温均匀性,在冷却阶段监测气体压力与流速,确保各项指标符合工艺规范。过程检测包括中间抽检与无损检测,例如在保温阶段抽取样品进行金相分析,或在淬火后采用超声波、磁粉检测排查内部裂纹。成品验收则依据相关标准进行硬度、耐磨性及疲劳寿命评估。此外,质量追溯系统记录全流程数据,为问题分析与工艺改进提供依据。真空淬火可提升金属材料的强度与韧性配比。广州高速钢真空淬火变形量大吗
真空淬火服务覆盖各类机械制造行业金属件处理。绵阳机械真空淬火主要特点
专业技术团队:真空淬火的技术支撑公司的真空淬火服务之所以能适配多领域需求,关键在于拥有10名经验丰富的专业技术人员,形成了强大的技术支撑。这些技术人员深耕热处理领域多年,熟悉不同金属材料的物理特性与热处理规律,能针对真空淬火过程中的复杂问题提供精细解决方案。在工艺设计阶段,技术人员可根据客户提供的工件材质、性能要求、尺寸规格,制定个性化的真空淬火方案,包括温度曲线、保温时间、冷却介质选择等;在加工过程中,技术人员实时监控设备运行状态与工件变化,及时调整工艺参数,避免出现变形、开裂等问题;对于特殊材质或复杂结构的工件,技术团队会进行预实验与工艺优化,确保淬火效果符合预期。此外,技术团队还为客户提供专业的技术咨询服务,解答真空淬火相关的技术疑问,提供后续使用与维护建议,满足客户需求,体现了公司“以人才为本”的经营原则。绵阳机械真空淬火主要特点