商机详情 -
局部真空淬火检验方法
真空淬火通过精确控制加热温度和冷却速率,可明显改善材料的微观组织结构。在高速钢淬火过程中,真空环境抑制了碳化物沿晶界析出,促进了马氏体组织的均匀形成,使材料硬度提升至62-65HRC,同时保持较高的冲击韧性。对于不锈钢材料,真空淬火可消除表面氧化层,避免氢脆现象,提升耐腐蚀性能。在钛合金加工中,真空环境防止了氮、氧等元素的渗入,避免了脆性相生成,使材料在保持强度高的同时具备优异的延展性。此外,真空淬火后的工件表面粗糙度可降低至Ra0.8μm以下,减少了后续抛光工序,降低了生产成本。真空淬火服务遵循质量优先原则严控加工品质。局部真空淬火检验方法
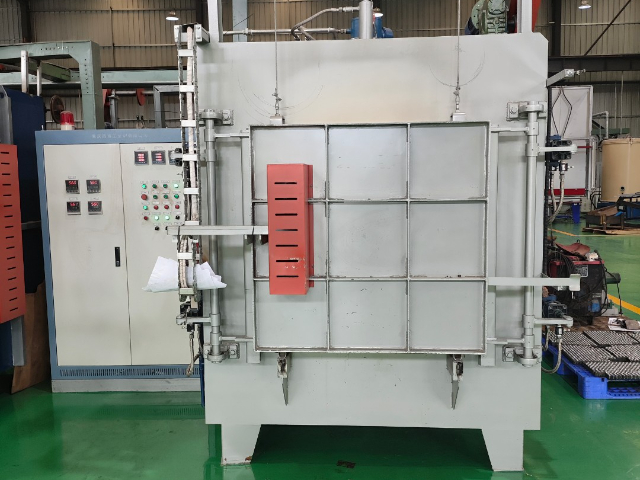
现代真空炉在结构设计上趋向模块化,关键部件包括真空腔体、加热系统、冷却装置及控制系统。真空腔体一般采用双层水冷不锈钢制造,内壁敷设石墨毡或金属隔热屏,既保障高温下的结构稳定,又能减少热量散失。加热系统常采用石墨或钼镧合金电阻带,通过辐射传热实现均匀升温,部分先进设备还配备对流加热模块,利用循环气体加速低温段的温度均匀化。冷却装置是气淬工艺的关键组成部分,涵盖高压风机、导风板及喷嘴阵列等设计,能够通过调节气体压力与流向,实现对冷却速度的有效控制。控制系统集成了温度、压力、真空度等多参数监测功能,并结合工艺数据库实现自动化操作,确保不同批次产品处理结果的一致性。山东轴类真空淬火变形量大吗真空淬火可实现金属工件的均匀淬硬处理效果。
成都万可瑞特建立了完善的真空淬火工艺追溯体系,实现从订单接收、工艺设计、设备调试、加工过程到成品检测、交付的全流程质量可控。每一批真空淬火工件都有的订单编号,以此为线索建立完整的工艺档案,记录工件的材质、数量、尺寸、性能要求、工艺参数(加热温度、保温时间、真空度、冷却方式等)、设备编号、操作人员、检测数据等信息。在加工过程中,设备的运行参数实时记录,可随时查阅;检测数据详细记录在案,包括硬度值、金相组织分析结果、尺寸检测数据等,确保每一批工件的质量都可追溯。若客户对产品质量有疑问,可通过订单编号查询完整的工艺与检测记录,快速定位问题原因;同时,追溯体系也为工艺优化提供了数据支持,技术团队通过分析历史工艺数据,持续优化真空淬火工艺,提升服务质量。全流程的工艺追溯体系,体现了公司“质量为先”的经营原则,让客户对真空淬火服务的质量更加放心。
真空淬火常与表面改性技术(如渗碳、渗氮、离子注入)结合使用,形成复合强化层,明显提升材料综合性能。例如,在真空渗碳工艺中,材料在真空环境下加热至900-950℃,通入丙烷等碳氢化合物气体,通过分解产生活性碳原子渗入表面,形成0.5-1.2mm的渗碳层,淬火后表面硬度可达58-62HRC,心部保持韧性。真空渗氮工艺则通过辉光放电产生氮离子轰击工件表面,形成厚度0.1-0.3mm的氮化层,硬度提升至1000-1200HV,明显提升耐磨性和抗咬合性能。复合工艺的应用使材料在保持强度高的同时,具备优异的表面性能,延长了使用寿命。真空淬火服务依托专业技术团队保障加工质量。

真空气淬炉作为成都万可瑞特真空淬火服务的重要设备,以其高精度的控温能力与均匀的冷却效果,成为精密零部件淬火的理想选择。该设备采用先进的加热元件与温度控制系统,控温精度可达±1℃,能够精细实现工件的加热温度控制,确保工件内部组织转变均匀,避免因温度波动导致的性能差异;炉内加热区域均匀性好,工件各部位受热一致,为后续的均匀淬火奠定基础。真空气淬炉采用惰性气体冷却,冷却过程平稳,淬火应力小,能够有效减少精密零部件的变形与开裂风险,保障工件的尺寸精度与形位公差,尤其适合电子精密部件、小型模具、航天航空小零件等对尺寸精度要求的工件。设备操作自动化程度高,能够实现加热、保温、淬火、冷却的全流程自动化控制,减少人为操作误差,提升服务的一致性与稳定性;同时,设备具备完善的安全保护系统,确保生产过程的安全可靠。凭借这些优势,真空气淬炉在公司的真空淬火服务中发挥着重要作用,为精密零部件的性能提升提供了有力保障。真空淬火加工严格把控每一道工序质量标准。广州模具真空淬火排行榜
真空淬火为五金工具提供专业热处理强化服务。局部真空淬火检验方法
表面工程技术(如渗氮、渗碳、涂层)与真空淬火的复合强化是提升材料综合性能的重要途径,其关键是通过表面改性形成梯度结构,实现“表面高硬度+心部高韧性”的协同效应。在真空渗氮+淬火工艺中,工件首先在真空炉中加热至渗氮温度(500-550℃),通入氨气或氮氢混合气,通过离子轰击或化学反应在表面形成氮化物层(如ε相),随后快速冷却以固定渗层组织,之后获得表面硬度>1000HV、心部硬度40-50HRC的复合结构,明显提升耐磨性与抗咬合性能。真空渗碳+淬火工艺则通过控制碳势与淬火速率,在表面形成高碳马氏体层(硬度>60HRC),心部保持低碳马氏体或贝氏体组织(硬度35-45HRC),适用于齿轮、轴承等高负荷零件。此外,物理的气相沉积(PVD)或化学气相沉积(CVD)涂层与真空淬火的结合可进一步增强表面性能,例如在真空淬火后的模具表面沉积TiN或CrN涂层,可将耐磨性提升3-5倍,延长模具寿命。未来,随着纳米技术与复合材料科学的发展,真空淬火与表面工程技术的复合强化将向更精细、更多功能化方向发展,例如开发梯度涂层、自润滑涂层等,满足极端工况下的性能需求。局部真空淬火检验方法