商机详情 -
四川锰钢真空淬火方式
铁路轨道装备长期处于高负荷、强磨损、复杂气候的工况下,对零部件的性能要求极为严苛,成都万可瑞特的真空淬火服务为铁路行业提供了可靠的热处理解决方案。铁路机车的牵引齿轮、车轴、制动部件,以及轨道扣件、道岔等关键零部件,通过真空淬火处理后,硬度、耐磨性与抗疲劳性能增强,能够承受长期的重载冲击与摩擦损耗,延长使用寿命,保障铁路运输的安全稳定。公司针对铁路零部件的材质特点(如合金钢、耐磨钢)与结构尺寸,选用合适的真空淬火设备,如井式渗碳炉配合真空淬火工艺,实现渗碳与淬火一体化处理,提升零部件的表面硬度与心部韧性;通过精细控温与冷却工艺,避免零部件出现变形、开裂等问题,确保其尺寸精度符合安装要求。凭借多年的行业服务经验,公司的真空淬火服务已广泛应用于铁路机车制造、轨道建设等领域,为铁路行业的高质量发展提供了有力支撑。公司拥有 40 年热处理经验,真空淬火工艺成熟稳定。四川锰钢真空淬火方式
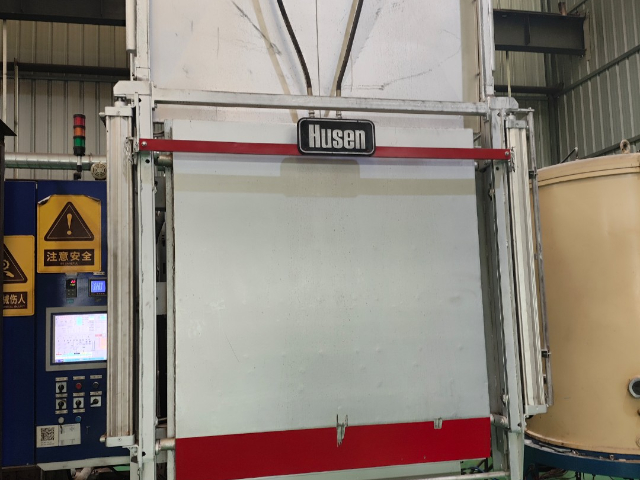
现代真空淬火炉采用模块化设计,关键部件包括真空腔体、加热系统、冷却装置及控制系统。真空腔体通常由双层水冷不锈钢制成,内壁敷设高密度石墨毡或金属隔热屏,既保证高温下的结构稳定性,又减少热量散失。加热系统多采用石墨或钼镧合金电阻带,通过辐射传热实现均匀升温,部分高级设备配备对流加热模块,在低温段通过循环气体加速温度均匀化。冷却装置是气淬工艺的关键,其设计涵盖高压风机、导风板及喷嘴阵列,例如法国ECM公司的分级气淬系统可通过变频驱动技术调节气体压力(0-2MPa),配合360°环形或上下贯穿式气流设计,实现冷却速度的准确控制。控制系统则集成温度、压力、真空度等多参数监测,结合工艺数据库实现自动化操作,例如北京华翔电炉的立式高压气淬炉配备触摸屏界面,可实时显示设备状态并调用预设工艺曲线,确保批次间的一致性。乐山高速钢真空淬火排行榜真空淬火加工无氧化皮提升工件表面光洁度。
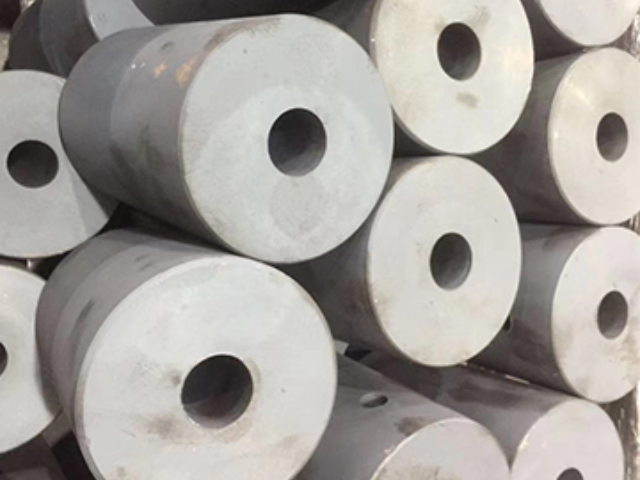
模具制造对材料硬度、耐磨性及尺寸稳定性要求,真空淬火成为提升模具性能的关键工艺。在冷作模具钢(如Cr12MoV)淬火中,真空环境可抑制碳化物偏析,促进细小马氏体组织形成,使模具硬度提升至58-62HRC,同时保持较高的抗崩刃能力。在热作模具钢(如H13)淬火中,真空淬火可避免表面氧化,减少模具与熔融金属的粘附,延长使用寿命。此外,真空淬火后的模具无需酸洗除锈,可直接进行抛光处理,缩短了生产周期。对于精密塑料模具,真空淬火可确保模具型腔尺寸精度达到±0.005mm,满足光学级塑料制品的成型要求。
真空淬火工艺的质量控制是确保材料性能稳定性的关键,其体系涵盖原材料检验、工艺参数监控、过程检测与成品验收全流程。在原材料检验阶段,需对工件化学成分、表面状态(如脱碳层、裂纹)进行严格检测,避免因原材料缺陷导致热处理失败。工艺参数监控则通过传感器与控制系统实现,例如在加热阶段实时监测炉温均匀性,确保工件各部位温度偏差<±5℃;在冷却阶段监测气体压力与流速,保证冷却速率符合工艺要求。过程检测包括中间抽检与无损检测,例如在保温阶段抽取工件进行金相分析,验证奥氏体化程度;在淬火后采用超声波检测或磁粉检测排查内部裂纹。成品验收则依据标准(如ISO、ASTM)进行硬度测试、耐磨性试验与疲劳寿命评估,确保产品性能达标。此外,质量追溯系统通过记录工艺参数、检测数据与操作人员信息,实现全流程可追溯,为问题分析与工艺改进提供依据。未来,随着区块链技术的发展,真空淬火工艺的质量控制将实现更高效的数据共享与防篡改,提升供应链透明度与质量可信度。真空淬火加工后工件性能稳定批次一致性好。
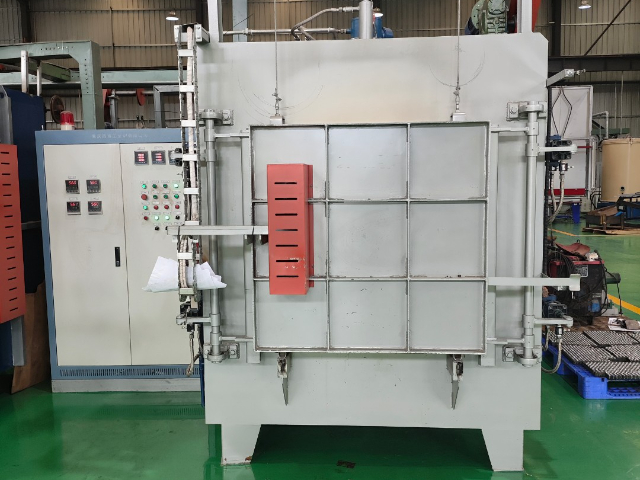
真空淬火工艺符合绿色制造理念,具有明显的环境优势。首先,该工艺无需使用盐浴或油浴等传统淬火介质,避免了废盐、废油的产生,减少了危险废物处理成本。其次,真空环境抑制了有害气体排放,如氮氧化物、二氧化硫等,降低了大气污染风险。再者,真空淬火炉采用高效保温材料,热损失率低于15%,较传统淬火炉节能30%以上。此外,该工艺可实现工件表面清洁化,减少了后续清洗工序的水资源消耗。随着环保法规的日益严格,真空淬火工艺因其低污染、低能耗特性,成为热处理行业转型升级的重要方向。真空淬火服务覆盖各类机械制造行业金属件处理。贵州齿轴真空淬火检验方法
真空淬火与高校合作开展技术攻关优化工艺。四川锰钢真空淬火方式
真空淬火常与表面改性技术(如渗碳、渗氮、离子注入)结合使用,形成复合强化层,明显提升材料综合性能。例如,在真空渗碳工艺中,材料在真空环境下加热至900-950℃,通入丙烷等碳氢化合物气体,通过分解产生活性碳原子渗入表面,形成0.5-1.2mm的渗碳层,淬火后表面硬度可达58-62HRC,心部保持韧性。真空渗氮工艺则通过辉光放电产生氮离子轰击工件表面,形成厚度0.1-0.3mm的氮化层,硬度提升至1000-1200HV,明显提升耐磨性和抗咬合性能。复合工艺的应用使材料在保持强度高的同时,具备优异的表面性能,延长了使用寿命。四川锰钢真空淬火方式