商机详情 -
绵阳机械真空淬火步骤
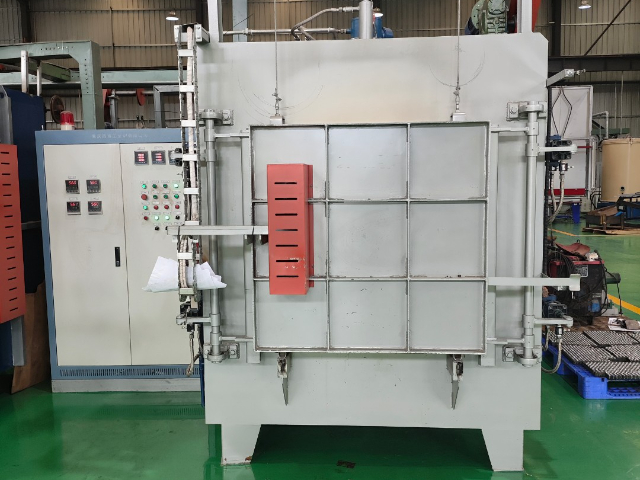
现代真空淬火炉采用模块化设计,关键部件包括真空腔体、加热系统、冷却装置及控制系统。真空腔体通常由双层水冷不锈钢制成,内壁敷设高密度石墨毡或金属隔热屏,既保证高温下的结构稳定性,又减少热量散失。加热系统多采用石墨或钼镧合金电阻带,通过辐射传热实现均匀升温,部分高级设备配备对流加热模块,在低温段通过循环气体加速温度均匀化。冷却装置是气淬工艺的关键,其设计涵盖高压风机、导风板及喷嘴阵列,例如法国ECM公司的分级气淬系统可通过变频驱动技术调节气体压力(0-2MPa),配合360°环形或上下贯穿式气流设计,实现冷却速度的准确控制。控制系统则集成温度、压力、真空度等多参数监测,结合工艺数据库实现自动化操作,例如北京华翔电炉的立式高压气淬炉配备触摸屏界面,可实时显示设备状态并调用预设工艺曲线,确保批次间的一致性。真空淬火加工降低工件淬火开裂的风险概率。绵阳机械真空淬火步骤
铁路矿山行业应用:真空淬火适配恶劣工况 铁路、矿山行业的零部件长期处于高负荷、强磨损、复杂工况环境中,对性能的耐用性与可靠性要求较高,成都万可瑞特的真空淬火服务凭借出色的加工效果,成为该领域的理想选择。针对铁路轨道扣件、机车传动轴、矿山机械齿轮、破碎机锤头等零部件,公司采用真空淬火工艺提升其硬度、抗磨损性与抗疲劳性。例如,矿山机械齿轮经真空淬火后,表面硬度大幅提升,能抵御矿石研磨带来的剧烈磨损;铁路轨道扣件通过真空淬火,抗扭转强度与耐腐蚀性增强,适配户外恶劣环境下的长期使用。公司的真空淬火设备具备处理大型、重型工件的能力,可满足铁路矿山行业的批量加工需求,同时通过严格的质量检测,确保每一件工件都能承受复杂工况的考验。多年来,公司已为铁路、矿山行业的众多客户提供真空淬火服务,凭借稳定的性能与耐用的品质,赢得了良好的市场口碑。宜宾铁件真空淬火主要特点真空淬火适配铁路机械金属配件的热处理加工。
真空淬火按冷却方式可分为气淬和液淬两大类。气淬通过向真空炉内充入高压惰性气体(压力范围0.1-4MPa)实现强制对流冷却,适用于薄壁零件或形状复杂工件,如航空发动机叶片、精密模具等。其冷却速度可通过调节气体压力、流量及炉内风速准确控制,避免因热应力集中导致开裂。液淬则采用真空淬火油或水基介质,利用液体的高导热性实现快速冷却,但需配套油雾回收系统以防止环境污染。值得注意的是,液淬工艺对真空炉的密封性要求更高,需确保冷却过程中无空气渗入,否则会引发工件表面氧化。近年来,复合冷却技术(如气-液双介质淬火)逐渐兴起,通过分阶段控制冷却速率,兼顾了表面硬度与心部韧性。
真空淬火后的检测工作,是保障产品质量的重要环节,需通过专业的检测设备,对工件的硬度、金相组织、尺寸精度、表面质量等指标进行多维度检测,确保工件符合客户要求和行业标准。常用的检测设备包括金相显微镜、维氏硬度计、洛氏硬度计、进口里式硬度计等,可准确检测工件的各项性能指标,及时发现淬火过程中出现的问题并进行调整。成都万可欣科技有限公司配备10余台专业检测设备,拥有专业的检测团队,建立了完善的检测流程,从工件淬火前的材质检测,到淬火过程中的参数监控,再到淬火后的成品检测,全程严格把控,确保每一件产品都能达到质量标准。真空淬火服务助力机械制造行业产品升级。
工具钢用于刀具、量具、模具等工具制造,对硬度、耐磨性与刃口保持性要求,成都万可瑞特的工具钢真空淬火服务通过精细工艺,强化工具钢的刃口性能与耐用性。针对高速钢、合金工具钢等不同类型的工具钢,技术团队制定个性化的真空淬火方案:采用真空加热方式,避免工具钢表面氧化脱碳,保持刃口的锋利度与表面质量;通过精细控制加热温度与保温时间,让工具钢内部组织充分奥氏体化,确保淬火后获得均匀细小的马氏体组织;选用真空油淬炉进行快速冷却,提升工具钢的硬度与耐磨性,刃口硬度可达HRC60-65。淬火后通过多次回火工艺,消除工具钢内部的残余奥氏体与淬火应力,提升其韧性与尺寸稳定性,避免工具在使用过程中出现崩刃、变形。经过真空淬火处理的工具,刃口锋利、耐磨耐用,使用寿命较传统淬火工艺提升30%以上,广泛应用于机械加工、模具制造、木材加工等领域,赢得了工具制造企业的认可。真空淬火加工采用真空环境避免工件污染变质。泸州真空高频淬火加工厂
真空淬火工艺持续优化提升金属处理效果。绵阳机械真空淬火步骤
变形控制是真空淬火的关键挑战之一,其根源在于热应力与组织应力的叠加。工艺设计需从加热、冷却及装炉方式三方面综合优化:加热阶段采用分段升温(如500℃、800℃、淬火温度三段保温),可减少因热膨胀系数差异导致的内应力;冷却阶段通过分级气淬技术,在Ms点附近降低气体压力,延长等温时间,使表面与心部同步转变,例如法国ECM公司通过QuenchAL软件模拟,将齿轮齿向畸变从13μm降至4μm。装炉方式则需根据工件形状调整,例如细长杆件采用垂直悬挂或套筒固定,避免因自重导致弯曲;薄壁圆盘类工件采用间隔排列的,确保气流均匀穿透,减少边缘效应。此外,炉体结构设计亦影响变形,如立式高压气淬炉通过工件旋转加热,使温度均匀性优于卧式炉,进一步降低畸变风险。绵阳机械真空淬火步骤