商机详情 -
盐城高精度压铸模具怎么样
传统压铸生产存在高温高危、劳动强度大、人工操作误差大、生产效率低等问题,难以满足现代制造业规模化、高精度、安全化的生产需求。压铸自动化设备围绕压铸主机打造一体化辅助系统,集成自动给汤、取件、喷涂、去毛刺、码垛等功能,实现压铸生产全流程无人化、智能化、**化,成为压铸行业转型升级的重要支撑。压铸自动化设备广泛应用于汽车零部件、3C电子、家电、五金机械、新能源等行业的压铸生产场景。在汽车零部件压铸车间,适配发动机缸体、变速箱壳体、底盘零件等大型压铸件生产,替代人工完成高温金属液输送、铸件抓取、模具喷涂等高危工序,保障生产安全与效率。在3C电子精密压铸场景,用于手机中框、散热件、连接器等小件高速生产,实现精细给汤、快速取件、均匀喷涂,保障薄壁件成型精度与表面质量。在家用电器与五金机械行业,适配外壳、结构件、连接件等批量生产,自动化流程减少人工干预,降低人为误差,提升产品一致性。在新能源领域,适配储能设备壳体、电机外壳、充电桩零件等压铸生产,满足新能源产品高精度、高安全性、大批量的生产需求。性能上,压铸自动化设备具备精细控制、高速稳定、柔性适配、安全可靠、智能联动五大重要特点。解决模具适配洁净车间难问题,无泄漏设计,符合洁净生产标准。盐城高精度压铸模具怎么样
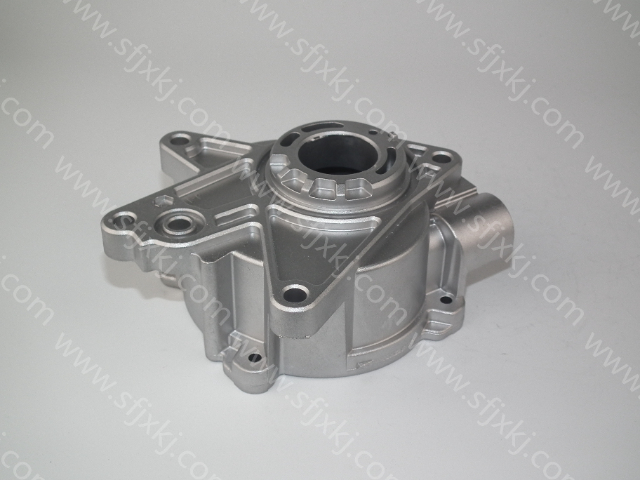
压铸模具是神富机械差异化优势产品,全流程定制化一站式配套服务覆盖全行业客户,无论汽车、电子、液压、民用轻工各类铝合金压铸件,均可提供从模具设计、开模、试模、量产到后期修模、改模完整服务。多数模具厂商*单独交付模具本体,客户还需自行对接压铸厂、机加工厂,多方沟通耗时耗力;神富机械整合模具开发、压铸生产、精密 CNC 机加工全产业链,客户提供零件图纸即可一站式完成模具制造与成品压铸件交付,模具可按需调整型腔数量、冷却结构、自动化对接接口,适配客户小批量研发、大批量量产不同阶段需求。性能模具结构可灵活调整,单腔、多腔、叠层模按需定制,兼顾研发试样效率与量产产能;模具标准化模架通用,后期改款*更换型腔,大幅缩短新品迭代周期;热稳定、耐磨性能统一高标准,不同品类零件模具品质无落差。厂家**优势 2007 年建厂,前身为老牌模具企业,三十余年行业沉淀,注册资金 2250 万,拥有完整先进加工与检测设备;依托上海铸造协会、模具协会会员单位资质,执行 ISO9001、TS16949 双重质量体系,全国联保售后,故障快速响应,为客户省去多供应商对接、跨厂调试成本,降低零部件整体制造成本。江西高效压铸模具方案针对模具适配小型精密件难痛点,微型精密设计,满足小型压铸件生产需求。
面对阀体、复杂壳体等带有倒扣、深内腔零部件,压铸模具配置多组水平、斜向滑块抽芯机构,压铸充型阶段滑块闭合锁死,压铸完成后有序抽离,实现普通开模无法完成的复杂结构成型。滑块机构经过精密研磨配合,运动顺滑,锁模状态密封严实,杜绝跑铝飞边;滑块冷却水路同步设计,控制滑块工作温度,减少热变形卡滞故障。模具仿真阶段分析滑块受力、受热情况,优化滑块尺寸与导向结构,提升滑块机构使用寿命。试模过程反复调试抽芯时序、锁模压力,保障大批量生产中机构动作稳定,产出压铸件倒扣部位轮廓完整,无拉伤变形,大幅拓展压铸工艺可实现的零部件结构边界。
压铸生产中绝大多数产品不良,根源来自模具设计与模具状态问题,而非单纯设备工艺问题。气孔、气泡多,多为模具排气不畅、浇道设计不合理、积气死角导致;流纹、冷隔、花纹,源于浇口进胶不稳、温度不均、填充紊乱;变形翘曲多由模具冷却不均、壁厚温差大、脱模受力不平衡造成。披锋飞边过大,是模具配合间隙偏大、锁模不到位、型腔变形导致;粘模拉伤、拖花,多为模具表面粗糙、氮化失效、脱模角度不足引发。龟裂、麻点、表面起皮,是模具热疲劳老化、钢材耐热不足、热处理不达标造成。熟练模具工程师可通过不良现象反向定位模具问题,针对性修模、改流道、优化排气、调整冷却,从根源解决批量不良,稳定压铸生产品质。采用先进热处理工艺,材质性能更优异。
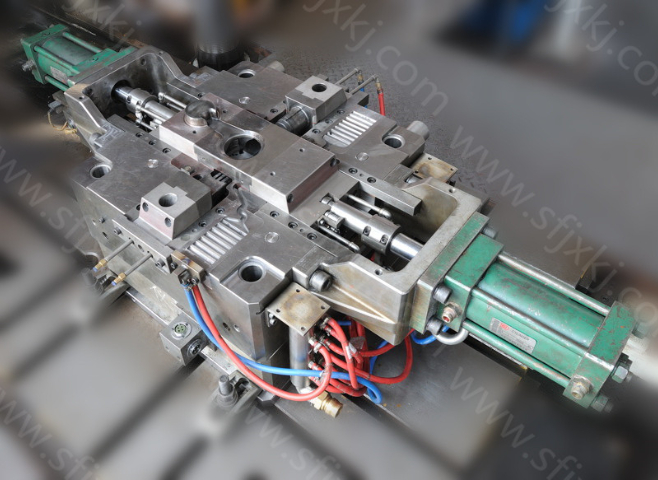
新模试模是验证模具结构、尺寸、成型性、稳定性的关键工序,直接决定后期量产效果。试模前需检查模具装配、水路、油路、开合模状态,确认无装配问题、无干涉卡顿。试模过程逐步调整压铸压力、速度、温度、喷涂时间、冷却时间,观察填充状态、排气效果、产品成型情况。技术员重点检测产品尺寸、变形、气孔、流纹、缩水、披锋、拉伤等缺陷,记录全套工艺参数。根据试模结果针对性优化浇道、排气、冷却、顶出、脱模角度等结构,反复调试修模,直至产品外观、尺寸、性能全部达标。试模合格后固化标准工艺参数,出具试模报告、参数表、检测数据,为后期批量量产、复制生产提供标准化依据。模具耐高温性能不足、易软化难题,高温淬火处理,适配高温压铸工况。江西高效压铸模具方案
可定制浇注系统,适配不同成型需求。盐城高精度压铸模具怎么样
压铸模具属于超高精密工装,整套模具的配合间隙、加工精度直接决定产品尺寸、披锋大小与良品率。动定模配合、滑块间隙、顶针间隙、导柱导套间隙都有严格行业标准,间隙过大易产生大面积披锋、飞边、漏料,增加打磨工作量;间隙过小易拉伤、卡模、烧模,造成模具损坏。模具加工过程采用CNC精铣、镜面放电、慢走丝、精磨多道精密工序,保证型腔曲面、平面、垂直度、平行度微米级精度。整套模具组装后经过多次配模、研模、合模调试,确保开合模顺畅、定位精细、锁模严密。高精度压铸模具生产的产品尺寸一致性高、变形量小、披锋极少,可大幅降低后处理加工成本,适配**精密零部件批量生产需求。盐城高精度压铸模具怎么样