商机详情 -
台州焊接技术服务
江苏全特开展焊接认证咨询服务,面向有人员、工艺认证相关需求的企业,提供流程梳理、资料整理、前期自查等配套支持工作。很多制造企业在参与外部项目合作时,需要完成焊接工艺评定、作业人员资质核验等相关认证工作。部分企业对认证流程、需要准备的技术资料、试验开展方式不够熟悉。技术人员对接企业现状,梳理认证对应的各项要求,协助企业整理工艺文件、人员资质记录、设备台账、试验记录等材料。同时开展前期自查,排查资料、试验环节当中存在的疏漏,给出修改完善的参考方向,协助企业理顺认证推进步骤,减少企业自行摸索消耗的时间,适配钢结构、电力装备、压力容器配套等企业的认证筹备诉求。焊接劳务派遣包含焊工安全交底,同步讲解工艺评定中安全与质量管控要点。台州焊接技术服务
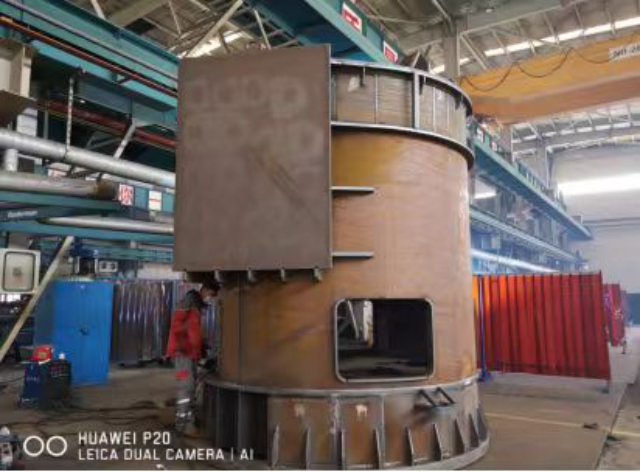
焊接后的热处理是改善接头组织与消除残余应力的常用措施。承接方根据母材厚度、焊接方法及使用工况,确定是否需要实施焊后消氢处理或消除应力退火。热处理时需控制升温速率、保温温度与时间、冷却速度,并采用热电偶及记录仪全程监控。对于大型容器或管道,可采用局部热处理方式,但需保证加热带宽度及保温层覆盖满足规范要求。热处理完成后,应进行硬度检测或金相抽查,以验证处理效果是否达到预期目标。无损检测是验证焊缝内部质量的主要手段。承接方通常具备射线检测、超声检测、磁粉检测及渗透检测等常规方法中的若干种能力,或与专业检测机构建立协作关系。在检测前,需清理焊缝表面至规定光洁度,并标注检测区域。检测结果按标准评定级别后,出具检测报告,对不合格部位明确缺陷位置、性质及尺寸。承接方依据报告制定返修方案,并重新检测直至合格,所有检测记录与底片应随工程文件一并交付。天津喷涂焊接技术服务支持焊接劳务派遣班组服从项目质检,按工艺评定要求自检焊缝外观与成型。
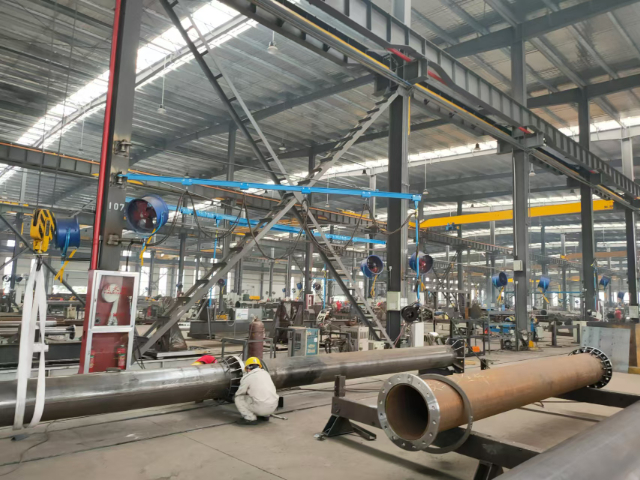
异地钢结构项目焊接施工可选择本地有网点的工程承接单位,跨区域自行调配施工人员会产生交通、食宿安置等多项支出,整体施工成本有所上升。承接机构在多地储备作业人员,可在项目落地城市就近调配班组进场施工,压缩人员长途转运产生的各类开销。异地施工前承接方提前对接当地场地管理相关要求,梳理动火作业报备流程,备好对应防护工具。施工班组统一安排食宿协调工作,薪资结算、人员轮换等事务由承接对接人全权处理,项目施工方不用单独安排行政人员跟进人员生活相关事宜。项目阶段性完工后,富余人员可调配至周边其他合作场地,不会出现人员闲置带来的额外消耗。
从事仓储货架、钢结构护栏生产的厂商,常通过焊接劳务外包匹配浮动用工需求。货架、护栏订单受市场采购节奏影响,月度加工量起伏明显,旺季需要扩充焊接作业人手,淡季可缩减在岗人员。外包合作机构会维持稳定的焊工储备池,订单增量时快速增派人员,订单减少时同步调走富余人力,灵活适配厂商生产节奏。外派焊工熟悉薄壁型材、管材类工件焊接,能够把控焊缝外观,减少后期打磨修复工作量。人员技能证件到期复审、安全操作定期学习等工作由机构统一组织,厂商无需组织内部培训场地、安排培训讲师,节省场地与人力培训相关投入。船舶设备焊接工艺评定满足船级社标准,劳务派遣持证焊工配合报验。
焊接工艺评定是承接业务前的必要准备步骤。针对不同母材组合、板厚范围及焊接位置,承接方应按照相应规范进行工艺试验,记录焊接参数如电流、电压、行进速度、气体流量及预热温度。通过力学性能试验及无损检测结果,验证所选工艺能够满足设计要求的强度与韧性指标。评定合格的工艺文件需整理归档,作为现场施焊的操作依据,同时为后续同类工程提供可重复使用的工艺数据库,减少重复试验投入。焊工资质管理是焊接工程承接中的重要环节。承接方需保存每位焊工的持证项目、有效期限及日常操作记录,确保上岗人员所持证书覆盖实际施焊的母材类型、焊接位置和接头形式。在项目启动前,应组织技能演示或模拟试件考核,以确认焊工对工艺参数的掌握程度及操作稳定性。施工期间,定期观察焊工的操作习惯与焊缝外观质量,及时纠正不规范动作,并将考核结果与绩效关联,促进技能水平的持续保持。焊接劳务派遣覆盖钢结构、管道、压力容器,焊工可按评定工艺规范施焊。电器焊接技术服务支持
化工储罐焊接用工外包,焊接劳务派遣派驻焊工,配套承压类工艺评定。台州焊接技术服务
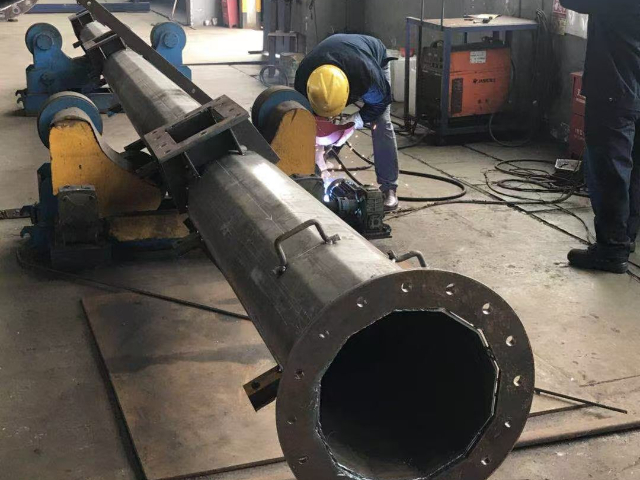
薄壁管与带颈法兰的焊接是江苏全特在管道焊接方面的技术实践。针对小口径薄壁钢管(管径<273mm,壁厚≤6.0mm)与锻造带颈法兰对接环焊缝的焊接难题,公司自行研制了一条小口径薄壁钢管-锻造带颈法兰机械化焊接生产线,并编制了焊接工艺方案。该生产线经过验证,焊接质量及生产效率得到提升,制造成本相应降低。在工艺控制方面,公司对钢管圆度偏差、坡口角度、钝边尺寸、根部组对间隙、对口错边量等参数均有明确的控制标准,采用内外双面焊接工艺,先焊内环焊道再焊外环焊道。该技术方案为薄壁管焊接提供了可参考的工艺路径。台州焊接技术服务